





L'acier rapide au tungstène (HSS) conserve toute sa pertinence dans l'usinage moderne, même si les outils en carbure dominent de nombreuses opérations de coupe à grande vitesse. Son intérêt réside dans l'équilibre entre le tranchant, la ténacité, la facilité d'affûtage et la capacité d'adaptation à des géométries d'outils complexes.
Cet article examine les domaines dans lesquels l'acier rapide au tungstène (HSS) est encore utilisé, les raisons pour lesquelles les fabricants continuent de le préférer au carbure dans certaines applications spécifiques, ainsi que ses limites. L'accent n'est pas simplement mis sur ce que ces outils peuvent couper, mais sur les avantages pratiques qui permettent à l'acier rapide de conserver sa place dans l'industrie manufacturière moderne.
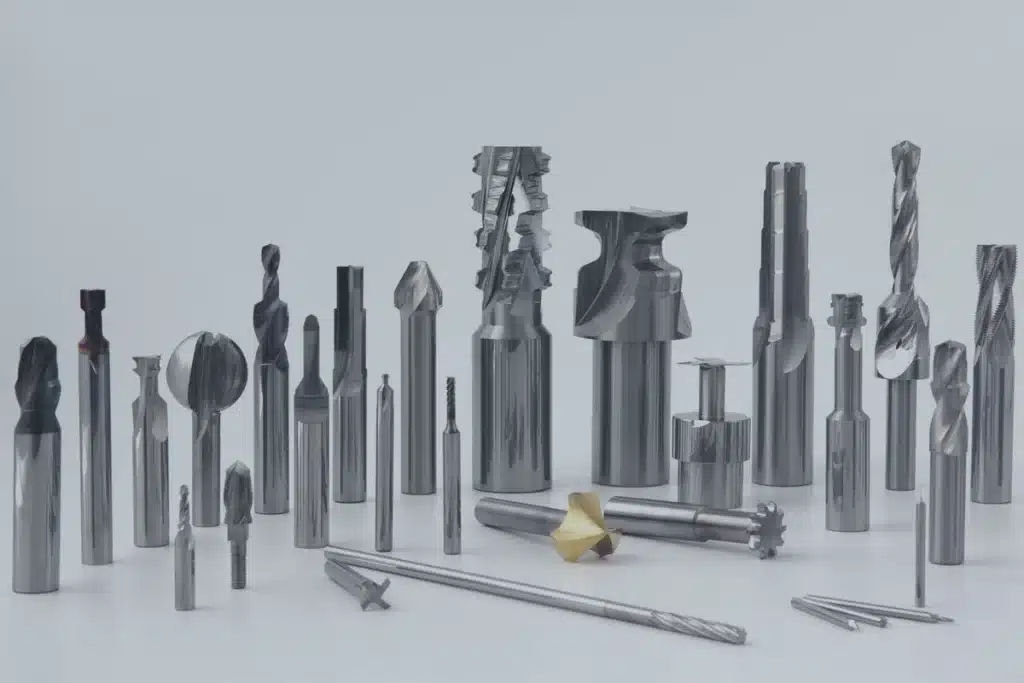
Où utilise-t-on aujourd'hui l'acier HSS au tungstène ?
L'acier rapide au tungstène (HSS) est toujours utilisé pour la fabrication de forets, de tarauds, de fraises, d'outils de taillage d'engrenages, de broches et d'autres outils de précision. Bien que le carbure offre une dureté et une résistance à l'usure supérieures dans de nombreuses applications, l'acier rapide (HSS) reste compétitif lorsque la géométrie de l'outil, le tranchant, la résistance aux chocs et les exigences en matière de réaffûtage sont des critères déterminants.
Ce choix dépend du matériau de la pièce à usiner, des conditions d'usinage, de la conception de l'outil et de la durée de vie prévue de celui-ci — et pas uniquement de sa dureté.
Outils de coupe pour l'acier
Le tungstène HSS est utilisé dans la fabrication d'outils de tournage, d'outils de façonnage et d'autres outils de coupe destinés à l'usinage des aciers au carbone et des aciers alliés. Sa capacité à conserver un tranchant affûté et à résister à des charges de coupe modérées le rend adapté aux applications où la régularité de la géométrie du tranchant prime sur la vitesse de coupe maximale.
Par rapport au carbure, l'acier rapide (HSS) résiste généralement mieux aux chocs et aux contacts intermittents. Il peut également être réaffûté pour restaurer son arête de coupe, ce qui contribue à réduire les coûts d'outillage dans des environnements de production adaptés.
Forets et outils de perçage
Les forets, les alésoirs et les fraises coniques comptent parmi les applications courantes de l'acier rapide (HSS). Ces outils doivent conserver une géométrie de coupe définie tout en résistant aux frottements, à la chaleur et aux contraintes mécaniques générées lors du perçage.
Le HSS est particulièrement adapté au perçage général, à la production à faible volume et aux applications où la polyvalence de l'outil et la possibilité de réaffûtage sont importantes. Les forets en carbure sont souvent privilégiés pour les vitesses de coupe élevées et les volumes de production importants, à condition que la configuration de la machine offre une rigidité et une stabilité suffisantes.
Outils de fraisage et de formage
Les fraises HSS, les fraises en bout et les fraises de forme sont utilisées pour réaliser des rainures, des profils et d'autres éléments nécessitant des géométries de coupe spécifiques.
L'un des avantages de l'acier rapide (HSS) réside dans sa capacité à être utilisé pour des outils présentant des profils complexes ou des arêtes de coupe relativement délicates. Les fabricants peuvent rectifier ces géométries avec précision et réaffûter les outils concernés en cas d'usure. Cela peut s'avérer particulièrement utile pour l'outillage sur mesure et les petites séries, où le remplacement d'outils en carbure spécialisés peut s'avérer moins rentable.
Tarauds et outils de filetage
Les tarauds, les outils de filetage et les matrices doivent présenter des arêtes de coupe tranchantes et des profils de dents précis pour réaliser des filetages de haute précision. L'acier rapide (HSS) offre une combinaison idéale de dureté, de ténacité et d'aptitude à l'affûtage pour ces applications.
Sa résistance permet de réduire le risque de rupture soudaine de l'arête de coupe dans des conditions d'utilisation appropriées, tandis que sa capacité à être réaffûtée peut prolonger la durée de vie de l'outil. Pour les matériaux difficiles à usiner, les nuances d'acier rapide (HSS) alliées au cobalt peuvent offrir une meilleure dureté à chaud, même si le choix de la nuance appropriée dépend toujours de la pièce à usiner et des conditions de coupe.
Outils de taillage d'engrenages
Les fraises-mères, les fraises à tailler les engrenages et autres outils de taillage d'engrenages présentent souvent des profils complexes et de multiples arêtes de coupe. Leurs performances dépendent du maintien d'une géométrie précise des dents tout au long des opérations de coupe répétées.
L'acier HSS reste un matériau utile, car il allie la résistance à l'usure à la ténacité et à l'usinabilité nécessaires à la fabrication d'outils spécialisés pour engrenages. Le réaffûtage peut également contribuer à prolonger la durée de vie d'outils coûteux et complexes. Le carbure peut offrir une meilleure productivité dans certaines applications à haut volume, mais la conception de l'outil, les capacités de la machine et les aspects économiques doivent justifier ce changement.
Broches
Les broches utilisent une série de dents de coupe de taille progressivement croissante pour enlever de la matière et obtenir un profil fini en un seul passage. En raison de leur géométrie longue et complexe, la homogénéité du matériau, la résistance des dents et la précision de fabrication revêtent une importance particulière.
L'acier HSS est particulièrement adapté à de nombreuses applications de brochage, car il offre un bon compromis entre résistance à l'usure et ténacité. Il peut également être réaffûté lorsque la conception de l'outil et son état d'usure le permettent, ce qui contribue à réduire les coûts de remplacement des broches spécialisées.
Outils de précision et à géométrie complexe
HSS continue de répondre aux besoins liés aux applications impliquant des fraises de forme, des forets spéciaux, des alésoirs, des outils de filetage et d'autres outils de coupe sur mesure présentant des profils complexes ou des arêtes de coupe étroites.
L'avantage ne réside pas dans le fait que l'acier HSS soit systématiquement plus dur ou plus résistant que le carbure. Il est plutôt plus facile à affûter pour obtenir certaines géométries, il supporte mieux certaines formes de chocs et son entretien est plus économique grâce à la réaffûtage.
Pour les petits lots de production, les outillages sur mesure ou les configurations d'usinage ponctuées d'interruptions occasionnelles, ces caractéristiques peuvent l'emporter sur la vitesse de coupe potentiellement plus élevée du carbure. Le choix approprié dépend de l'équilibre entre le coût de fabrication de l'outil, les performances de coupe et la durée de vie totale.

Pourquoi l'acier HSS au tungstène reste-t-il si important ?
L'acier rapide au tungstène (HSS) n'est pas dépassé. Bien que le carbure cémenté offre une dureté et une résistance à l'usure supérieures dans de nombreuses applications, l'acier rapide au tungstène conserve des avantages pratiques dans l'outillage spécialisé, l'usinage à vitesse modérée et les opérations où l'entretien de l'outil et la géométrie de l'arête de coupe jouent un rôle important.
- Bonne ténacité : Dans certaines applications, l'acier HSS résiste mieux aux chocs mécaniques et aux charges de coupe que de nombreux matériaux superdurs et fragiles.
- Géométrie complexe de l'outil : Il est particulièrement adapté à la fabrication de fraises spécialisées, de tarauds, de broches et d'autres outils présentant des profils complexes.
- Excellente aptitude au broyage : Les outils en acier rapide (HSS) peuvent être affûtés avec précision et, lorsque leur conception le permet, réaffûtés afin de prolonger leur durée de vie.
- Arêtes de coupe tranchantes : L'acier HSS peut être affûté pour obtenir des arêtes tranchantes permettant une coupe précise et des applications spécialisées.
- Coût de l'outillage raisonnable : Pour certains outils sur mesure et les petites séries, la fabrication et le réaffûtage d'outils en acier rapide (HSS) peuvent s'avérer plus économiques que le remplacement d'outils spécialisés en carbure.
- Des performances fiables à des vitesses de coupe modérées : Le HSS reste une solution pratique lorsque la vitesse de coupe maximale n'est pas la priorité principale en matière de production.
- Meilleure tolérance aux interruptions de coupe dans les applications adaptées : Sa résistance peut contribuer à réduire le risque d'ébréchage des arêtes lorsque les forces de coupe varient, en fonction de la nuance, de la géométrie de l'outil et des conditions d'utilisation.
L'essentiel, c'est l'adéquation avec l'application. L'acier HSS au tungstène ne remplace pas systématiquement le carbure, mais le carbure n'a pas non plus rendu l'acier HSS inutile. L'acier HSS reste un choix judicieux lorsque la géométrie de l'outil, sa résistance, sa capacité à être réaffûté et le coût total de l'outillage l'emportent sur les avantages liés à des vitesses de coupe plus élevées.

Quelles sont les principales limites de l'acier HSS au tungstène ?
Malgré ses avantages, l'acier rapide au tungstène (HSS) présente certaines limites qui peuvent le rendre moins adapté que le carbure cémenté ou d'autres matériaux de coupe de pointe. Ses performances réelles dépendent de la nuance spécifique, du procédé de fabrication, du traitement thermique et des conditions de coupe.
Dureté inférieure à celle du carbure cémenté
L'acier HSS au tungstène présente généralement une dureté inférieure à celle du carbure cémenté, en particulier dans les applications exigeant une résistance élevée à l'usure. Dans des conditions de coupe difficiles, le carbure permet de conserver plus longtemps son arête de coupe et de travailler à des vitesses de coupe plus élevées.
L'acier HSS peut néanmoins s'avérer préférable lorsque la ténacité, l'affûtage de arêtes vives ou la remise à neuf des outils priment sur la dureté maximale.
Performances limitées à haute température
L'acier HSS conserve une dureté suffisante à des températures élevées, mais ses performances finissent par diminuer à mesure que la chaleur de coupe augmente. Le carbure cémenté et d'autres matériaux d'outillage de pointe peuvent s'avérer mieux adaptés aux opérations à grande vitesse qui génèrent une chaleur intense et prolongée.
La limite pratique dépend de la nuance d'acier HSS, du traitement thermique, de la vitesse de coupe, du matériau de la pièce à usiner et des conditions de refroidissement. Il n'existe pas de température unique définissant la limite d'utilisation pour tous les outils HSS au tungstène.
Résistance à l'usure réduite
Par rapport au carbure cémenté, l'acier rapide au tungstène (HSS) classique s'use généralement plus rapidement dans des conditions de coupe à grande vitesse ou très abrasives. Cela peut entraîner un affûtage plus fréquent, des changements d'outils plus réguliers et des interruptions de production.
Les nuances d'acier HSS à plus forte teneur en alliage peuvent améliorer la résistance à l'usure, mais le choix approprié dépend de l'équilibre entre la résistance à l'abrasion, la ténacité, l'aptitude à l'affûtage et le coût.
Compromis entre ténacité et dureté
L'augmentation de la dureté et de la résistance à l'usure peut réduire la ténacité de certaines nuances d'acier HSS, en fonction de leur composition et de leur traitement thermique. Les nuances à haute teneur en carbone et en vanadium, par exemple, peuvent offrir une meilleure résistance à l'usure, mais nécessitent un contrôle rigoureux de la conception et de l'usinage de l'outil.
Cependant, La fragilité n'est pas un défaut fatal inhérent à tous les aciers HSS au tungstène. Les nuances HSS présentent des différences considérables en termes de ténacité, et leur résistance à l'ébréchage dépend de la composition de l'alliage, de la répartition des carbures, du traitement thermique, de la géométrie de l'outil et des conditions d'utilisation.
Ségrégation du carbure dans les nuances traditionnelles
Les nuances traditionnelles d'acier HSS à haute teneur en tungstène peuvent présenter une répartition non homogène des carbures lors de la solidification et de l'usinage. Une ségrégation excessive des carbures peut nuire à la ténacité, à l'usinabilité et à l'uniformité du matériau.
Les techniques modernes de fabrication et de traitement de l'acier peuvent contribuer à maîtriser ces problèmes. L'acier HSS issu de la métallurgie des poudres (PM), en particulier, permet d'obtenir une répartition des carbures plus homogène que les procédés de fabrication classiques, même si ses avantages dépendent de la nuance et du procédé spécifiques.
Sensibilité au traitement thermique
L'acier HSS au tungstène nécessite un processus de trempe, de refroidissement et de revenu soigneusement contrôlé afin d'obtenir la combinaison souhaitée de dureté, de ténacité et de résistance à l'usure.
Un traitement thermique inadéquat ou excessif peut entraîner une dureté insuffisante, une résistance à la rupture réduite, une déformation ou une défaillance prématurée de l'outil. Par conséquent, la composition nominale d'une nuance ne suffit pas à elle seule à garantir ses performances finales ; les conditions de traitement thermique sont tout aussi importantes.
Hausse du prix du tungstène
Le tungstène est un élément d'alliage coûteux, et les fluctuations des prix des matières premières peuvent avoir une incidence sur le coût des nuances d'acier HSS à forte teneur en tungstène. Cela peut rendre certaines nuances traditionnelles moins rentables que des alternatives à plus faible teneur en tungstène, notamment certaines nuances d'acier HSS à base de molybdène.
Toutefois, le prix des matériaux ne doit pas être considéré isolément. La durée de vie des outils, les besoins en rectification, la remise à neuf, la fréquence de remplacement et les temps d'arrêt de production sont autant de facteurs qui contribuent au coût total de l'outillage.
Dans l'ensemble, les limites de l'acier HSS au tungstène dépendent de la nuance et du procédé de fabrication. Les nuances conventionnelles à forte teneur en tungstène peuvent être affectées par la ségrégation des carbures, tandis que les nuances issues de la métallurgie des poudres peuvent offrir une meilleure uniformité microstructurale. Un traitement thermique adapté modifie également l'équilibre entre dureté et ténacité. Le choix d'une nuance appropriée nécessite donc d'évaluer l'ensemble du matériau et du processus de fabrication, sans partir du principe que tous les outils HSS au tungstène présentent les mêmes faiblesses.

Dans quels cas l'acier HSS au tungstène n'est-il pas le bon choix ?
L'acier HSS au tungstène est polyvalent, mais il ne convient pas à tous les matériaux de pièces ni à toutes les conditions de coupe. Lorsque l'usinage exige une très grande dureté, une résistance à l'usure élevée, une vitesse de coupe importante ou une grande stabilité thermique, le carbure cémenté et d'autres matériaux d'outils de pointe peuvent offrir de meilleures performances.
Aciers trempés très durs
Les aciers très durs et traités thermiquement peuvent entraîner une usure rapide des arêtes de coupe et un échauffement excessif lorsqu'ils sont usinés avec des outils HSS classiques. Pour les opérations exigeantes sur des aciers trempés, Outils CBN, céramiques ou nuances de carbure adaptées peut permettre d'obtenir une meilleure productivité, en fonction de la dureté et des conditions d'usinage.
Carbure cémenté et céramiques
L'acier HSS au tungstène n'est généralement pas adapté à l'usinage du carbure cémenté ou des céramiques avancées à l'aide de méthodes de coupe conventionnelles. Ces matériaux présentent une dureté et une résistance à l'usure extrêmement élevées, ce qui rend plus appropriés le meulage spécialisé, l'électroérosion (lorsqu'ils sont conducteurs d'électricité) ou d'autres procédés adaptés.
Applications nécessitant une résistance extrême à l'usure
Lors de l'usinage de matériaux très abrasifs ou lors de cycles de production longs assortis d'exigences strictes en matière de durée de vie des outils, l'acier rapide (HSS) peut s'user trop rapidement pour rester rentable. Le carbure cémenté, les outils en céramique ou d'autres matériaux résistants à l'usure peuvent constituer de meilleurs choix lorsque leurs avantages en termes de performances justifient leur coût plus élevé.
Découpe à grande vitesse
Dans de nombreuses applications, l'acier rapide (HSS) présente des limites de dureté à chaud et de résistance à l'usure inférieures à celles du carbure cémenté. Lorsque la production exige des vitesses de coupe élevées et des temps de cycle courts, les outils en carbure offrent généralement une meilleure productivité, à condition que la machine, le réglage de l'outil et les conditions de la pièce à usiner soient adaptés.
Découpe à haute température dans des conditions extrêmes
Les opérations générant une chaleur de coupe intense et prolongée peuvent dépasser les limites pratiques de l'acier rapide (HSS). Dans de telles conditions, des matériaux de coupe adaptés, tels que le carbure, la céramique ou d'autres matériaux résistants à la chaleur, peuvent conserver leurs performances de manière plus efficace. Le choix optimal dépend du matériau de la pièce à usiner, des paramètres de coupe et de la stratégie de refroidissement.
Matériaux à très haute résistance mécanique
Les matériaux à haute résistance peuvent exercer des forces de coupe importantes et générer une chaleur considérable, ce qui accélère l'usure des outils. Le titane et les alliages à base de nickel ne font pas partie des matériaux que les outils HSS ne peuvent en aucun cas couper. Certaines nuances d'acier rapide (HSS) permettent d'usiner certains de ces alliages dans des conditions contrôlées, notamment à des vitesses de coupe modérées. Cependant, le carbure et d'autres matériaux d'outillage de pointe offrent généralement une meilleure productivité dans les environnements de production exigeants.
En pratique, il convient d'évaluer à la fois la pièce à usiner et les conditions d'usinage. L'acier rapide au tungstène (HSS) reste utile pour de nombreuses opérations d'usinage conventionnelles et spécialisées, mais lorsque la chaleur, la dureté, l'abrasion ou la vitesse de production deviennent des contraintes prépondérantes, un autre matériau d'outil peut offrir un meilleur équilibre entre durée de vie de l'outil et coût de fabrication.

L'acier HSS au tungstène face aux matériaux d'outillage modernes
Les matériaux de coupe modernes ont élargi l'éventail des vitesses d'usinage, des duretés des pièces et des conditions de production que les fabricants sont en mesure de prendre en charge. Cependant, aucun matériau n'est idéal pour toutes les applications. Le choix approprié dépend de la vitesse de coupe, de la résistance à l'usure, de la ténacité, de la géométrie de l'outil et du coût total de l'outillage.
Acier rapide au tungstène (HSS) vs carbure cémenté
Le carbure cémenté offre généralement une dureté, une résistance à l'usure et des vitesses de coupe supérieures à celles de l'acier rapide au tungstène (HSS) classique. Il est souvent privilégié pour la production en grande série et dans des conditions d'usinage exigeantes.
L'acier HSS au tungstène reste compétitif lorsque la résistance aux chocs, l'affûtage de bords tranchants, la géométrie complexe de l'outil ou le réaffûtage sont des critères importants. Pour les outils spécialisés et les opérations à vitesse modérée, il offre un bon compromis entre performances et coût.
Outils en HSS au tungstène vs outils en céramique
Les outils de coupe en céramique offrent une excellente dureté à chaud et une grande résistance à l'usure, ce qui les rend adaptés à certaines opérations de finition à grande vitesse, notamment sur la fonte et les matériaux trempés. Cependant, de nombreuses nuances de céramique supportent moins bien les chocs et la coupe en intermittence.
L'acier HSS au tungstène est souvent mieux adapté aux outils complexes et aux applications impliquant des charges de coupe variables, même s'il ne peut rivaliser avec les performances à haute température de la céramique dans les applications pour lesquelles celle-ci est destinée.
HSS au tungstène vs CBN
Le nitrure de bore cubique (CBN) est particulièrement adapté à l'usinage des aciers trempés et d'autres matériaux ferreux difficiles à usiner. Il permet de conserver ses performances de coupe dans des conditions où un acier rapide (HSS) classique s'userait rapidement.
L'acier HSS au tungstène est généralement plus économique pour les outils de coupe classiques et les conditions d'usinage modérées. Le CBN constitue une option spécialisée lorsque la dureté de la pièce à usiner et les exigences en matière de résistance à l'usure justifient son coût d'outillage plus élevé.
HSS au tungstène vs PCD
Le diamant polycristallin (PCD) offre une résistance à l'usure exceptionnelle et est largement utilisé pour l'usinage de matériaux non ferreux abrasifs, tels que les alliages d'aluminium et certains composites. Cependant, le diamant n'est généralement pas adapté à la coupe conventionnelle de matériaux ferreux à des températures élevées en raison de son interaction chimique avec le fer.
L'acier HSS au tungstène offre une plus grande polyvalence pour la découpe de matériaux ferreux et la fabrication d'outils complexes, tandis que le PCD est mieux adapté aux applications qui tirent parti de la résistance exceptionnelle à l'usure du diamant.
HSS au tungstène vs HSS issu de la métallurgie des poudres
L'acier rapide (HSS) issu de la métallurgie des poudres (PM) est une forme avancée d'acier rapide, produite selon un procédé conçu pour améliorer la répartition des carbures et l'uniformité de la microstructure. Par rapport à l'acier rapide classique, les nuances PM adaptées peuvent offrir une meilleure résistance à l'usure, une meilleure régularité de la ténacité et une meilleure aptitude à l'affûtage.
Le PM HSS ne remplace pas le HSS au tungstène, car il s'agit d'une catégorie de matériaux totalement différente. Il offre plutôt une méthode de fabrication alternative pour produire des nuances de HSS hautes performances, en particulier lorsque les nuances conventionnelles ne parviennent pas à répondre aux exigences élevées en matière d'outillage.
Acier HSS au tungstène avec revêtements modernes
Les revêtements modernes, tels que le TiN, le TiAlN et l'AlCrN, peuvent améliorer la dureté de surface, réduire le frottement et renforcer la résistance à l'usure lorsqu'ils sont correctement adaptés au substrat et à l'application.
Les outils en acier rapide (HSS) au tungstène revêtus permettent d'obtenir une durée de vie plus longue et de meilleures performances dans des conditions de coupe adaptées. Cependant, les revêtements ne compensent pas les limites du substrat en termes de dureté à chaud ou de résistance mécanique. Le revêtement, la nuance d'acier rapide (HSS), la géométrie de l'outil et les paramètres de coupe doivent être harmonisés.
Le point essentiel à retenir est que ces matériaux répondent à différents défis d'usinage. Le carbure privilégie la productivité, la céramique et le CBN sont destinés aux applications exigeantes à haute température ou impliquant des matériaux trempés, le PCD excelle dans l'usinage de matériaux non ferreux et abrasifs adaptés, et l'acier rapide à granulés (PM HSS) améliore le potentiel de performance de l'acier rapide.

Le Tungsten HSS est-il en train d'être remplacé ?
Le HSS au tungstène perd du terrain dans certaines applications, mais il ne disparaît pas pour autant de l'industrie manufacturière moderne. Le passage au carbure et à d'autres matériaux d'outillage de pointe s'explique principalement par des exigences de productivité plus élevées et des conditions d'usinage de plus en plus exigeantes.
Dans quels domaines l'acier HSS au tungstène est-il en train d'être remplacé ?
- Découpe à grande vitesse : Le carbure cémenté permet d'atteindre des vitesses de coupe plus élevées dans de nombreuses applications, ce qui réduit les temps de cycle.
- Matériaux trempés : Le CBN, la céramique et certaines nuances de carbure adaptées peuvent offrir de meilleures performances que l'acier rapide (HSS) classique lors de l'usinage de pièces dures.
- Applications soumises à une usure extrême : Le carbure, le PCD et d'autres matériaux spécialisés peuvent prolonger la durée de vie des outils dans des conditions de coupe abrasives adaptées.
- Usinage automatisé à haute productivité : Les outils en carbure sont souvent privilégiés lorsque des performances constantes, une longue durée de vie et un nombre minimal de changements d'outils sont essentiels.
Ces évolutions revêtent une importance particulière dans le cadre d'une production stable et à grand volume, où même de légères améliorations du temps de cycle et de la durée de vie des outils peuvent générer des économies substantielles.
Dans quels domaines l'acier HSS au tungstène reste-t-il compétitif ?
- Outils complexes : L'acier HSS peut être rectifié pour obtenir des profils complexes destinés à la fabrication de fraises spécialisées, de broches, de tarauds et d'autres outils.
- Vitesses de coupe modérées : Elle reste efficace lorsque la vitesse de coupe maximale n'est pas l'objectif principal.
- Coupe interrompue : Sa résistance lui permet de supporter des charges de coupe variables dans des applications adaptées.
- Applications nécessitant des arêtes vives : L'acier HSS peut être affûté pour obtenir des arêtes de coupe précises et tranchantes.
- Outils nécessitant un meulage important : Sa aptitude à la rectification permet la fabrication d'outils sur mesure, la remise en état des arêtes et la remise à neuf.
- Applications où le coût est un facteur déterminant : Grâce à des coûts d'outillage initiaux réduits et à la possibilité de réaffûtage, l'acier rapide (HSS) peut s'avérer rentable pour certaines opérations en petites séries ou spécialisées.
L'avenir de l'acier HSS au tungstène
L'acier HSS au tungstène est en train de devenir devenir plus spécialisées plutôt que de disparaître. Le carbure et d'autres matériaux de pointe continuent de gagner du terrain dans les applications d'usinage à grande vitesse, à haut volume et exigeantes. Parallèlement, l'acier rapide (HSS) conserve toute sa valeur lorsque la géométrie de l'outil, sa résistance, sa facilité d'affûtage et les coûts d'entretien influencent la décision finale.
Pour les fabricants, l'objectif n'est pas de choisir systématiquement le matériau d'outil le plus dur ou le plus sophistiqué. Il s'agit plutôt de sélectionner le matériau qui offre le meilleur compromis entre performances de coupe, durée de vie de l'outil, fiabilité et coût total pour l'application concernée.

L'avenir de l'acier rapide au tungstène
L'avenir de l'acier rapide au tungstène ne se résume pas à un simple choix entre conserver les nuances traditionnelles et les remplacer par du carbure. Au contraire, les développements s'orientent vers des microstructures améliorées, des compositions d'alliage plus performantes, des revêtements de pointe et des conceptions d'outils spécialisées.
Métallurgie des poudres HSS
L'acier HSS issu de la métallurgie des poudres (PM) constitue une avancée majeure dans le domaine des aciers à outils haute performance. Son procédé de fabrication permet d'obtenir une répartition des carbures plus homogène que celle obtenue par les méthodes de fabrication traditionnelles, ce qui contribue à améliorer la résistance à l'usure, la régularité de la ténacité et l'aptitude à l'affûtage pour les nuances adaptées.
Le PM HSS est particulièrement adapté aux outils de coupe soumis à des contraintes élevées, pour lesquels les nuances conventionnelles ne permettent pas toujours d'obtenir un équilibre suffisant entre les différentes propriétés.
HSS haute performance
Les nuances HSS haute performance reposent sur des compositions d'alliage et des traitements thermiques soigneusement équilibrés afin d'améliorer la dureté, la résistance à l'usure, la dureté à chaud ou la ténacité pour des applications spécifiques.
Plutôt que de privilégier une seule propriété, les nuances modernes visent à équilibrer ces caractéristiques en fonction de la conception de l'outil et des conditions de coupe. Cela permet à l'acier rapide (HSS) de rester compétitif dans des applications spécialisées où le carbure ne constitue pas nécessairement la solution la plus économique.
Alliages à faible teneur en tungstène et alliages tungstène-molybdène
Le coût relativement élevé du tungstène incite à recourir à d'autres stratégies d'alliage. Les nuances d'acier rapide (HSS) contenant du molybdène permettent de réduire la dépendance au tungstène tout en offrant un bon équilibre entre dureté, ténacité et résistance à l'usure.
Ces nuances ne sont pas systématiquement supérieures à l'acier HSS au tungstène traditionnel. Leur adéquation dépend de la composition, du traitement thermique, des performances requises pour l'outil et des aspects économiques de la production.
Alternatives à faible teneur en cobalt
Le cobalt permet d'améliorer la dureté à chaud de l'acier rapide (HSS), mais son coût et les contraintes d'approvisionnement incitent à mettre au point d'autres formules d'alliage. Certaines nuances utilisent différentes combinaisons d'éléments d'alliage et de traitements thermiques pour atteindre les performances requises tout en réduisant la teneur en cobalt.
Toutefois, la suppression ou la réduction de la teneur en cobalt ne garantit pas des performances équivalentes. La nuance obtenue doit être évaluée au regard des exigences spécifiques en matière de dureté à chaud, de résistance à l'usure et de ténacité.
Outils HSS revêtus
Les revêtements de surface tels que le TiN, le TiAlN et l'AlCrN peuvent améliorer la résistance à l'usure et réduire le frottement lorsqu'ils sont adaptés au substrat de l'outil et aux conditions d'utilisation.
Les outils en acier rapide (HSS) revêtus permettent de prolonger la durée de vie des outils sans avoir à passer entièrement à des outils en carbure. Leur efficacité dépend de la qualité du revêtement, de son adhérence, de la préparation de l'outil, des paramètres de coupe et des limites thermiques de l'acier rapide sous-jacent.
HSS pour l'outillage complexe et spécialisé
L'acier HSS devrait conserver un rôle important dans le domaine des outils spécialisés présentant des profils complexes, des arêtes de coupe étroites ou nécessitant des opérations de réaffûtage exigeantes. On peut citer, à titre d'exemple, les tarauds, les broches, les fraises de forme, les outils de taillage d'engrenages et les forets sur mesure.
Dans ces applications, la facilité de fabrication, la géométrie des arêtes, la ténacité et l'entretien des outils peuvent être tout aussi importants que la vitesse de coupe maximale. Les progrès réalisés au niveau des nuances d'acier rapide (HSS) et des procédés de fabrication continueront à favoriser ces utilisations.
L'orientation du développement
On peut considérer cette tendance générale comme une évolution :
HSS traditionnel au tungstène → HSS haute performance → HSS issu de la métallurgie des poudres → Solutions d'outillage revêtues et hybrides
Il ne s'agit pas d'une succession de remplacement stricte. Ces technologies se recoupent et chacune répond à des besoins différents. L'acier HSS au tungstène traditionnel reste adapté aux applications bien établies, tandis que les nuances avancées, le traitement par métallurgie des poudres et les revêtements élargissent l'éventail des performances offertes aux fabricants d'outils.
Le Tungsten HSS a davantage de chances de se spécialiser davantage que de disparaître. Son avenir dépendra de la capacité des fabricants à trouver le juste équilibre entre les performances des matériaux, la complexité des outils, leur durée de vie et le coût total.
