





Le tournage CNC de précision est utilisé lorsque les pièces tournées doivent répondre de manière constante à des exigences strictes en matière de dimensions, de géométrie et de finition de surface. Ce guide explique ce qui caractérise le tournage CNC “ de précision ”, comment les tolérances de tournage sont définies et quelles sont les exigences à prendre en compte lors de la spécification de pièces tournées de précision. Si vous avez un projet de tournage CNC de précision ou si vous ne savez pas comment respecter une tolérance requise, contactez notre équipe d’ingénieurs pour obtenir des conseils techniques et une solution pratique. Solution de fabrication par tournage CNC.
Qu'est-ce que le tournage CNC de précision ?
Définition du tournage CNC de précision
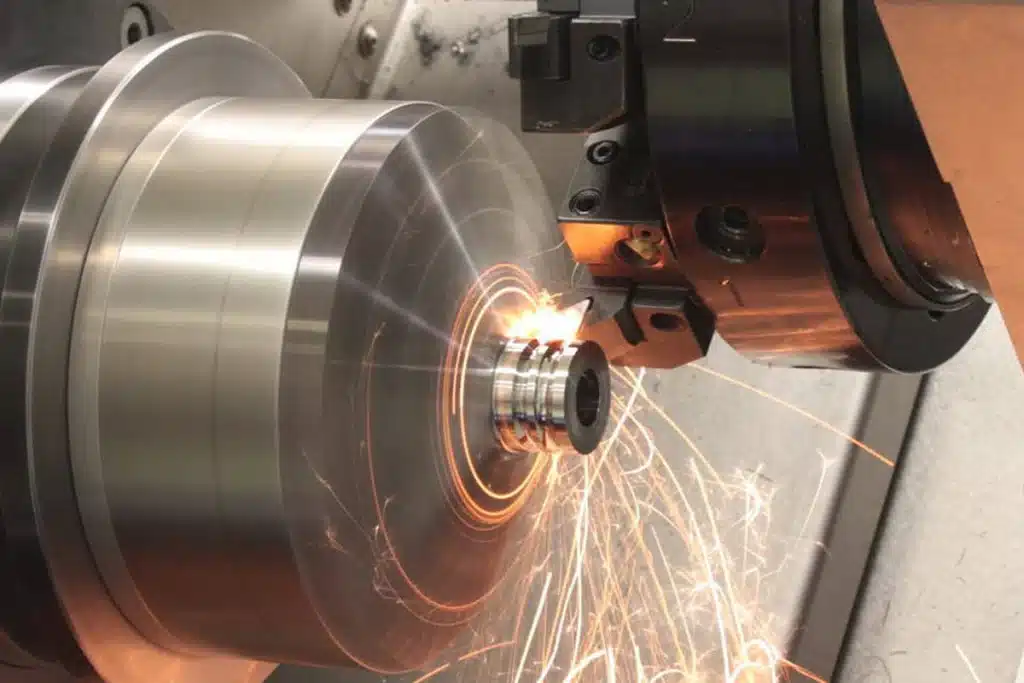
Le tournage CNC de précision est un procédé d'usinage utilisé pour fabriquer des pièces cylindriques et de révolution répondant à des exigences dimensionnelles et géométriques strictes. La pièce tourne sur un tour CNC tandis que des outils de coupe enlèvent de la matière selon une trajectoire d'outil programmée.
Le tournage de précision ne consiste pas simplement à obtenir des dimensions plus petites. Il s'agit plutôt de maîtriser les variations de manière cohérente sur des caractéristiques essentielles telles que les diamètres, les alésages, les filetages, les épaulements et les surfaces concentriques.
Pour les pièces complexes, le processus d'usinage, l'état de la machine, l'outillage, le serrage de la pièce, les paramètres de coupe et la méthode de contrôle doivent tous être coordonnés afin de respecter les exigences spécifiées.
Tournage CNC de précision vs tournage CNC standard
La principale différence réside dans le niveau de précision, répétabilité et maîtrise des procédés obligatoire.
Le tournage CNC standard peut s'avérer suffisant lorsque les tolérances d'une pièce sont relativement larges et que ses dimensions ne sont pas critiques. Le tournage CNC de précision est utilisé lorsque même de faibles variations dimensionnelles pourraient affecter l'assemblage, le mouvement, l'étanchéité, l'alignement ou les performances globales de la pièce.
Le tournage de précision nécessite généralement :
- Tolérances dimensionnelles plus strictes
- Meilleure maîtrise des relations géométriques
- Des processus d'usinage plus stables
- Outillage et serrage soignés
- Une inspection plus rigoureuse
La tolérance requise doit toujours être déterminée en fonction de la fonction de la pièce, plutôt que de se contenter de spécifier la tolérance la plus stricte possible.
Lorsque le tournage de précision s'impose
Le tournage CNC de précision est indiqué lorsque La cohérence dimensionnelle a une incidence directe sur les performances des pièces.
Parmi les exemples typiques, on peut citer :
- Arbres nécessitant des diamètres précis pour les roulements ou les engrenages
- Douilles et manchons nécessitant des jeux contrôlés
- Pièces filetées nécessitant un assemblage fiable
- Composants hydrauliques et pneumatiques nécessitant des surfaces d'étanchéité
- Composants médicaux et aérospatiaux soumis à des exigences dimensionnelles strictes
- Composants de petite taille ou complexes pour lesquels les variations d'usinage doivent être strictement contrôlées
Pour les pièces de série, la répétabilité est tout aussi importante que la précision dimensionnelle d'une pièce individuelle. Un processus performant doit permettre de produire systématiquement des pièces respectant la plage de tolérance spécifiée.

Tolérances de tournage CNC
Une tolérance de tournage CNC définit la écart admissible par rapport à la cote nominale ou à l'exigence géométrique représenté sur un plan technique.
Toutes les caractéristiques ne nécessitent pas la même tolérance. Les cotes critiques peuvent exiger des tolérances serrées, tandis que les caractéristiques non critiques peuvent bénéficier de tolérances plus larges afin de réduire le temps et le coût d'usinage.
Pour les pièces tournées de précision, les tolérances doivent donc être définies en fonction de leur fonction et des exigences de contrôle.
Tolérances dimensionnelles
La tolérance dimensionnelle détermine la variation admissible de la dimension d'une caractéristique, telle que le diamètre extérieur, le diamètre intérieur, la longueur ou l'épaisseur.
Par exemple, un plan peut indiquer un diamètre de 20,00 mm avec une tolérance de ±0,01 mm. La plage dimensionnelle admissible serait alors comprise entre 19,99 et 20,01 mm.
Dans le tournage CNC, la précision dimensionnelle dépend de facteurs tels que :
- État de la machine et répétabilité
- Usure des outils
- Matériau de la pièce à usiner
- Paramètres de découpe
- Dilatation thermique
- Stabilité du serrage
Des tolérances dimensionnelles plus strictes exigent généralement un contrôle plus rigoureux des processus et une inspection plus minutieuse.
Tolérances géométriques
Les tolérances géométriques régissent la forme, l'orientation ou la relation d'une caractéristique, plutôt que simplement sa dimension.
Les exigences courantes pour les pièces tournées sont les suivantes :
- Rectitude
- Rondeur
- Cylindricité
- Concentricité
- Faux-rond circulaire
- Faux-rond total
- Perpendicularité
Ces exigences revêtent une importance particulière pour les composants en rotation. Un arbre peut avoir le diamètre requis, mais présenter néanmoins de mauvaises performances si sa circularité, son faux-rond ou son alignement ne respectent pas les spécifications requises.
Tolérances de position
La tolérance de position détermine l'emplacement d'une caractéristique par rapport à un système de référence défini.
Cela revêt une importance particulière lorsque les pièces tournées comprennent trous traversants, trous radiaux, fentes, méplats fraisés ou autres éléments qui doit s'aligner sur un autre élément.
Par exemple, un trou peut avoir le bon diamètre mais poser tout de même des problèmes d'assemblage si sa position par rapport à l'axe central n'est pas correcte.
Lorsqu'une pièce tournée comporte plusieurs caractéristiques critiques, des repères clairs et des exigences GD&T appropriées aident le fabricant à comprendre quelles relations sont importantes sur le plan fonctionnel.
Tolérances des filetages
Les tolérances de filetage définissent les limites dimensionnelles des filetages intérieurs et extérieurs afin que les pièces à assembler s'emboîtent correctement.
Parmi les éléments importants à prendre en compte, on peut citer :
- Taille et pas du filetage
- Filetage intérieur ou extérieur
- Classe de filetage ou classe de tolérance
- Diamètres majeur et mineur
- Profondeur du filetage
- Ajustement fonctionnel avec la pièce d'accouplement
Pour les pièces filetées de précision, il ne suffit souvent pas de se contenter d'indiquer la cote nominale du filetage. Le plan doit préciser la norme de filetage requise ainsi que les tolérances, afin que le fabricant puisse choisir l'outillage et la méthode de contrôle appropriés.
Exigences relatives à la finition de surface
La finition de surface décrit la texture d'une surface usinée et est généralement spécifiée à l'aide de paramètres tels que Ra.
Pour les pièces tournées par commande numérique, l'état de surface peut avoir une incidence sur :
- Friction et usure
- Performances d'étanchéité
- Contact entre le roulement et l'arbre
- Aspect
- Résistance à la corrosion après traitement de finition
- Montage et ajustement corrects
Une exigence plus stricte en matière de finition de surface peut nécessiter une optimisation de l'outillage, des paramètres de coupe, des passes de finition et du contrôle qualité.
La finition de surface doit également être définie en fonction de la fonction de la pièce. Toutes les surfaces usinées ne nécessitent pas une finition extrêmement lisse, et des exigences de surface inutilement strictes peuvent augmenter les coûts de fabrication sans pour autant améliorer les performances de la pièce.

Quels sont les facteurs qui déterminent la précision du tournage CNC ?
La précision du tournage CNC ne dépend pas uniquement de la machine elle-même. État de la machine, comportement des matériaux, outillage, serrage des pièces, température, géométrie des pièces et programmation tous ces facteurs ont une incidence sur les résultats finaux en termes de dimensions et de géométrie.
Précision et répétabilité de la machine
Un tour CNC de précision doit être capable de positionner l'outil de coupe avec exactitude et de reproduire les mêmes mouvements de manière constante. L'état de la machine, le faux-rond de la broche, la précision de positionnement des axes et la rigidité globale peuvent tous influencer les résultats.
Pour la production, la reproductibilité est particulièrement importante car chaque pièce doit respecter la tolérance spécifiée, et pas seulement la première.
Propriétés des matériaux
Les différents matériaux réagissent différemment lors de l'usinage. La dureté, la dilatation thermique, l'usinabilité et les contraintes internes peuvent influencer la stabilité dimensionnelle.
Par exemple, l'aluminium est généralement facile à usiner, tandis que l'acier inoxydable et le titane peuvent générer davantage de chaleur et de forces de coupe. Les plastiques techniques peuvent également nécessiter un contrôle supplémentaire, car ils peuvent se déformer ou se dilater pendant l'usinage.
Usure des outils
Les outils de coupe s'usent progressivement au cours de la production, ce qui modifie le tranchant effectif et peut entraîner des variations dimensionnelles.
Pour les pièces soumises à des tolérances strictes, les fabricants doivent surveiller l'usure des outils et les remplacer ou les compenser avant que la précision dimensionnelle ne soit compromise.
Serrage et montage
La pièce doit rester stable tout au long de l'usinage. Un serrage inadéquat peut entraîner mouvement, vibration, déformation ou faux-rond, notamment lors de l'usinage de pièces à parois minces ou de grande longueur.
Les mandrins, les pinces de serrage, les mâchoires souples et les autres méthodes de serrage doivent être choisis en fonction de la géométrie de la pièce et des exigences de tolérance.
Stabilité thermique
La chaleur générée lors de l'usinage peut entraîner une dilatation de la machine et de la pièce. En cas de variation de température, les cotes peuvent varier même si la trajectoire d'outils reste inchangée.
Une température stable de la machine, des paramètres de coupe adaptés et une gestion efficace du liquide de refroidissement contribuent à réduire les variations thermiques lors du tournage de précision.
Géométrie des pièces
La géométrie des pièces peut compliquer le tournage de précision. Éléments longs, élancés, à paroi mince, à alésage profond ou de petit diamètre sont plus sensibles aux vibrations, à la flexion et à la déformation.
Le fabricant peut avoir besoin d'un soutien supplémentaire, d'un outillage optimisé ou de plusieurs étapes d'usinage pour garantir la précision requise.
Qualité de la programmation et des trajectoires d'usinage
Une trajectoire d'outil bien programmée permet de contrôler le sens de coupe, l'engagement de l'outil, les vitesses, les avances et les passes de finition. Une mauvaise programmation peut augmenter les forces de coupe, les vibrations ou l'usure de l'outil et, au final, réduire la précision.
Pour les pièces complexes de haute précision, la simulation et la programmation FAO optimisée peuvent permettre d'identifier les problèmes potentiels avant le début de l'usinage.

Procédés de tournage CNC de précision
Les pièces tournées de précision sont généralement fabriquées par une succession d'étapes d'usinage plutôt que par une seule opération de coupe. Chaque étape a un objectif différent, allant de l'enlèvement efficace de matière à l'obtention des exigences finales en matière de dimensions et de finition de surface.
Tournage brutal
Le tournage de dégrossissage permet d'éliminer rapidement la majeure partie de l'excédent de matière et de donner sa forme de base à la pièce.
L'objectif est d'assurer un enlèvement efficace de matière tout en conservant une épaisseur suffisante pour les opérations de finition ultérieures.
Demi-finition
La semi-finition permet de rapprocher la pièce de ses dimensions finales tout en améliorant la régularité dimensionnelle.
Cette étape permet de contrôler la quantité de matière à enlever lors de la passe de finition finale et contribue à réduire la charge de coupe pendant cette opération.
Finition au tour
Le tournage de finition permet d'obtenir les cotes finales et l'état de surface requis par le plan.
Des passes de coupe légères, un serrage stable de la pièce, des outils bien affûtés et des paramètres soigneusement contrôlés sont généralement utilisés lorsque des tolérances serrées sont requises.
Alésage de précision
L'alésage de précision permet d'agrandir et de finir un trou existant pour lui donner un diamètre et des caractéristiques géométriques spécifiques.
On y a souvent recours lorsqu'un alésage interne nécessite un contrôle plus rigoureux de diamètre, circularité, rectitude ou alignement que ce que permet le forage classique.
Filetage de précision
Le filetage de précision permet de réaliser des filetages intérieurs ou extérieurs dont les dimensions et l'ajustement sont contrôlés.
Les outils de filetage et les paramètres de coupe doivent être adaptés à la norme de filetage et à la tolérance spécifiées. Les filetages critiques peuvent également nécessiter des jauges spécifiques pour leur contrôle.
Tournage de type suisse
Le tournage CNC de type suisse est particulièrement efficace pour les pièces de précision de petit diamètre, longues ou élancées. Une douille de guidage soutient la pièce à usiner à proximité de la zone de coupe, ce qui réduit la flexion et les vibrations.
Il est couramment utilisé pour les pièces de haute précision pour lesquelles le tournage classique avec mandrin peut présenter des difficultés à garantir la stabilité.
Outillage motorisé et tournage multiaxial
L'outillage motorisé permet à un centre de tournage d'effectuer des opérations telles que perçage transversal, fraisage et taraudage tandis que la pièce reste serrée dans la machine.
Les capacités d'usinage multiaxial et de tournage-fraisage permettent de combiner le tournage et l'usinage secondaire en un nombre réduit de réglages, ce qui réduit les manipulations et les erreurs d'alignement potentielles tout en améliorant l'efficacité globale de la production.

Finition de surface en tournage CNC
La finition de surface est un aspect important du tournage CNC de précision, car elle peut avoir une incidence sur friction, usure, étanchéité, ajustement et aspect. La finition requise doit être définie en fonction de la fonction de chaque surface, plutôt que d'appliquer la même exigence à l'ensemble de la pièce.
Quels sont les facteurs qui influencent l'aspect de surface ?
La finition de surface dépend de plusieurs facteurs liés à l'usinage, notamment la géométrie de l'outil, les paramètres de coupe, le matériau, la rigidité de la machine, le serrage de la pièce et les vibrations.
Les traces d'outils, les arêtes d'accumulation, les vibrations, la chaleur excessive et les avances incorrectes peuvent toutes entraîner une surface plus rugueuse ou irrégulière.
Choix des outils
L'outil de coupe a une incidence directe sur la qualité finale de la surface. Des arêtes de coupe tranchantes, une géométrie d'insert adaptée et un rayon d'embout correct peut permettre d'obtenir des surfaces plus lisses et plus homogènes.
Le matériau et le revêtement de l'outil doivent également être adaptés au matériau de la pièce et aux conditions d'usinage afin de réduire l'usure et de garantir la stabilité de l'arête de coupe.
Paramètres de découpe
La vitesse de rotation de la broche, la vitesse d'avance et la profondeur de coupe ont toutes une incidence sur l'état de surface.
Pour les opérations de finition, les fabricants utilisent généralement des paramètres de découpe contrôlés et des passes de finition plus légères afin de réduire les traces d'outil et les efforts de coupe. Les réglages idéaux dépendent du matériau, de l'outil, de la rigidité de la machine et de la finition requise.
Matériaux et serrage des pièces
L'usinabilité d'un matériau influe sur la netteté avec laquelle l'outil de coupe enlève la matière. Certains matériaux peuvent entraîner la formation d'arêtes d'accumulation, de copeaux longs ou de vibrations qui nuisent à la qualité de surface.
La stabilité du serrage est tout aussi importante. Les mouvements et les vibrations des pièces peuvent rapidement entraîner l'apparition de traces de vibration et des finitions irrégulières, notamment sur les composants à parois minces ou élancés.
Finition après usinage
Certaines pièces nécessitent une finition supplémentaire après le tournage CNC. Parmi les options courantes, on peut citer : polissage, meulage, anodisation, placage, passivation et autres traitements de surface.
Le procédé de finition doit être choisi en fonction de l'aspect souhaité, de la résistance à l'usure, de la résistance à la corrosion, des exigences dimensionnelles et de l'application.

Contrôle des pièces tournées de précision
L'inspection permet de vérifier que les pièces tournées de précision sont conformes aux dimensions, tolérances géométriques, filetages, alésages et exigences relatives aux surfaces indiqué sur le plan technique.
La méthode d'inspection doit être adaptée à la caractéristique à mesurer et au niveau de précision requis.
Pieds à coulisse et micromètres
Les pieds à coulisse sont utiles pour les contrôles dimensionnels généraux, tandis que Les micromètres permettent d'obtenir des mesures plus précises. pour les diamètres extérieurs, les épaisseurs et autres caractéristiques critiques.
Ils sont couramment utilisés pour effectuer des contrôles rapides pendant l'usinage et lors du contrôle final.
Inspection CMM
A Machine à mesurer tridimensionnelle (MMT) mesure plusieurs dimensions et relations géométriques avec une grande précision.
Le contrôle par machine à coordonnées (CMM) est utile pour les pièces tournées complexes présentant des zones critiques, des diamètres, une concentricité, une perpendicularité, un faux-rond et d’autres exigences en matière de tolérances géométriques et dimensionnelles (GD&T).
Inspection optique
Les systèmes de mesure optique utilisent des caméras ou un grossissement pour inspecter petites caractéristiques, profils, arêtes et géométries difficiles d'accès sans entrer en contact physique avec la pièce.
Ils sont particulièrement utiles pour les petits composants de précision et les éléments difficiles à mesurer avec des outils classiques.
Jauges de filetage et d'alésage
Les jauges de filetage et les jauges d'alésage servent à vérifier si les dimensions internes et externes sont conformes aux spécifications requises.
Pour les pièces de série, les jauges fonctionnelles permettent de vérifier rapidement que les filetages, les trous et les alésages s'emboîteront correctement avec les composants correspondants.
Mesure de la rugosité de surface
Un appareil de mesure de la rugosité de surface permet de mesurer des paramètres tels que le Ra afin de déterminer si une surface usinée respecte les spécifications de finition.
C'est important pour les surfaces d'étanchéité, les interfaces de roulements, les surfaces de glissement et d'autres zones où la texture de la surface influe directement sur les performances.
Contrôle du premier article et contrôle en cours de fabrication
Inspection du premier article (FAI) vérifie que les premières pièces de série sont conformes aux plans et aux spécifications avant le lancement de la production à grande échelle.
Le contrôle en cours de fabrication permet de vérifier les cotes critiques pendant l'usinage, plutôt que d'attendre la fin du processus. Cela permet aux fabricants de détecter rapidement l'usure des outils, les écarts dimensionnels ou les variations de processus, et de maintenir une qualité constante tout au long du cycle de production.

Tournage CNC de haute précision pour pièces petites et complexes
Les pièces tournées de petite taille et de conception complexe nécessitent un contrôle plus rigoureux de le déplacement de l'outil, le serrage de la pièce, les vibrations, la chaleur et le contrôle. À mesure que la taille des pièces diminue, même un léger fléchissement de l'outil ou une variation dimensionnelle minime peut prendre une importance considérable.
Composants de petit diamètre
Les pièces de petit diamètre offrent moins de matière sur laquelle l'outil de coupe peut s'appuyer et peuvent être plus sensibles aux vibrations et à la déformation. Des outils bien affûtés, un serrage stable et des paramètres de coupe soigneusement contrôlés sont indispensables pour garantir la précision dimensionnelle.
Le tournage CNC de type suisse constitue souvent un bon choix pour les petites pièces de précision, car la pièce est soutenue à proximité de la zone de coupe.
Pièces longues et élancées
Les pièces longues et élancées peuvent se déformer ou vibrer pendant l'usinage, ce qui rend difficile le maintien de leur diamètre et de leur rectitude.
Les fabricants peuvent utiliser douilles de guidage, contre-pointes, lunettes de serrage, trajectoires d'outils optimisées et profondeurs de coupe adaptées afin d'améliorer la stabilité. Le rapport longueur/diamètre doit être pris en compte tant lors de la conception que lors de la planification du processus.
Considérations relatives au micro-tournage
Le micro-tournage concerne des éléments de très petite taille, pour lesquels les méthodes d'usinage classiques peuvent s'avérer difficiles à maîtriser.
La taille de l'outil, le faux-rond de la broche, la résolution de la machine, la formation de bavures, le comportement du matériau et les capacités d'inspection revêtent une importance croissante. Le système de mesure doit également permettre de vérifier de manière fiable les dimensions requises.
Pièces tournées complexes
Les pièces tournées complexes peuvent présenter plusieurs diamètres, des alésages profonds, des filetages, des rainures, des trous transversaux et des éléments fraisés.
Outils motorisés, contre-broches et machines de tournage-fraisage multiaxiales permet de réaliser davantage de ces opérations en une seule mise en place, ce qui réduit les repositionnements et les erreurs d'alignement potentielles.

Matériaux pour le tournage CNC de précision
Le choix des matériaux a une incidence sur usinabilité, usure des outils, dégagement de chaleur, stabilité dimensionnelle et état de surface. Il convient donc de choisir le matériau approprié en tenant compte à la fois des exigences de l'application et des contraintes d'usinage.
Aluminium
L'aluminium est largement utilisé pour la fabrication de pièces tournées de précision, car il offre une excellente usinabilité, un faible poids et une bonne résistance à la corrosion.
Des outils bien affûtés et des paramètres de coupe adaptés permettent d'éviter la formation de bavures et d'obtenir une finition de surface impeccable. Parmi les applications courantes, on peut citer les arbres, les connecteurs, les boîtiers et les composants mécaniques légers.
Acier inoxydable
L'acier inoxydable offre d'excellentes résistance à la corrosion, solidité et durabilité, mais certaines nuances peuvent être plus difficiles à usiner en raison de l’écrouissage et de la production de chaleur.
Un serrage stable de la pièce, un outillage en carbure adapté, un contrôle efficace des copeaux et des paramètres de coupe maîtrisés sont essentiels pour garantir la précision.
Laiton
Le laiton est très facile à usiner et produit des copeaux relativement propres, ce qui le rend particulièrement adapté à tournage de précision à grande vitesse et production en grande série.
Il est couramment utilisé pour les raccords, les connecteurs, les composants électriques, les vannes et les petites pièces mécaniques. La nuance de laiton à choisir doit être sélectionnée en fonction de l'usinabilité, de la résistance, de la conductivité et des exigences de l'application.
Titane
Le titane offre une combinaison efficace de haute résistance, faible densité et résistance à la corrosion, mais son usinage est plus difficile que celui de l'aluminium ou du laiton.
Une faible conductivité thermique peut entraîner une concentration de la chaleur dans la zone de coupe ; c'est pourquoi il est essentiel, pour le tournage de précision du titane, de disposer de montages rigides, d'un outillage adapté, de paramètres de coupe maîtrisés et d'une gestion efficace du liquide de refroidissement.
Plastiques techniques
Les plastiques techniques tels que POM, nylon, PTFE, PEEK et UHMW-PE peuvent faire l'objet d'un tournage de précision pour des applications nécessitant un faible poids, une résistance aux produits chimiques, une isolation électrique ou un faible coefficient de frottement.
Contrairement aux métaux, les plastiques peuvent être plus sensibles à la chaleur, à la pression de serrage et aux variations dimensionnelles liées à la température. Les conditions d'usinage et de contrôle doivent donc être soigneusement maîtrisées afin d'obtenir des dimensions constantes.

Applications du tournage CNC de précision
Le tournage CNC de précision est largement utilisé pour les composants où cohérence dimensionnelle, ajustement fiable et performances reproductibles sont essentiels. La tolérance requise et le niveau de contrôle dépendent de la fonction et du risque associés à chaque application.
Médical
Le tournage CNC à usage médical est utilisé pour la fabrication de composants de précision tels que manches d'instruments chirurgicaux, vis à os, broches, connecteurs et composants d'équipements de diagnostic.
Ces pièces peuvent nécessiter des tolérances serrées, des états de surface contrôlés, des matériaux biocompatibles et une documentation qualité rigoureuse.
Aérospatiale
Les composants aérospatiaux exigent souvent une grande précision dimensionnelle, une répétabilité élevée et une traçabilité des matériaux.
Le tournage de précision est utilisé pour arbres, goupilles, bagues, raccords, connecteurs et autres composants rotatifs lorsque la fiabilité et la constance des performances sont essentielles.
Automobile
Les constructeurs automobiles utilisent des pièces tournées de précision dans moteurs, boîtes de vitesses, systèmes de freinage, systèmes d'alimentation en carburant, capteurs et ensembles mécaniques.
Dans le cadre d'une production à grand volume, la répétabilité et la stabilité des processus revêtent une importance particulière.
Robotique
Les systèmes robotiques reposent sur des composants fabriqués avec précision pour articulations, arbres, goupilles, bagues, accouplements et mécanismes de contrôle du mouvement.
Un contrôle rigoureux des cotes permet de garantir un alignement correct, un déplacement fluide et un assemblage homogène.
Automatisation
Les pièces tournées de précision sont couramment utilisées dans actionneurs, systèmes pneumatiques et hydrauliques, composants de mouvement linéaire, dispositifs de fixation et machines automatisées.
La précision des alésages, des filetages, des arbres et des surfaces d'accouplement contribue à garantir un fonctionnement fiable tout au long des cycles répétés de la machine.
Électronique
Le tournage CNC de précision contribue à la fabrication de composants électroniques grâce à connecteurs, bornes, composants de capteurs, boîtiers, broches et petits composants mécaniques.
Les dimensions réduites et une grande répétabilité sont souvent des critères importants, en particulier pour les composants fabriqués en grande série.

Comment définir les spécifications des pièces tournées CNC de précision
Un plan technique clair doit indiquer non seulement les dimensions nominales, mais aussi quelles sont les caractéristiques essentielles et comment elles doivent être contrôlées et vérifiées.
Exigences en matière de dimensions et de tolérances
Précisez les cotes et les tolérances requises pour les caractéristiques critiques telles que les diamètres, les longueurs, les alésages, les filetages et les surfaces d'accouplement.
Évitez d'appliquer des tolérances inutilement serrées à chaque cote. Les tolérances fonctionnelles permettent aux fabricants de trouver un juste équilibre entre performances, facilité de fabrication et coût.
Exigences relatives au système de référence et à la tolérance géométrique (GD&T)
Utilisez des repères appropriés et GD&T (Cotation et tolérances géométriques) pour définir les relations entre les caractéristiques essentielles.
Des exigences telles que le positionnement, la perpendicularité, la concentricité, le faux-rond circulaire et le faux-rond total peuvent revêtir une importance particulière pour les composants en rotation.
Finition de la surface
Précisez la rugosité de surface requise, par exemple Ra, pour les surfaces fonctionnelles.
Si seules certaines zones nécessitent une finition spécifique, indiquez clairement ces surfaces sur le dessin plutôt que d'imposer une exigence inutilement stricte à l'ensemble de la pièce.
Matériaux et traitements thermiques
Précisez clairement le type de matériau, exigences en matière de dureté et traitement thermique le cas échéant.
Le traitement thermique peut modifier la dureté et la stabilité dimensionnelle ; il convient donc d'en tenir compte dès la phase de planification du processus, plutôt que de le considérer comme une exigence distincte après l'usinage.
Exigences en matière d'inspection
Définir comment les fonctionnalités critiques doivent être vérifiées et quelle documentation est requise.
Selon l'application, cela peut inclure contrôle dimensionnel, rapports de MMT, certificats de matériaux, mesures de rugosité de surface, contrôle des filetages, contrôle du premier article (FAI) ou rapports de contrôle complet.

FAQ sur le tournage CNC de précision
Quelle est la précision maximale que peut atteindre le tournage CNC de précision ?
La précision pouvant être atteinte dépend de la machine, du matériau, de la géométrie de la pièce, de l'outillage, du système de serrage et des conditions de production. Il est possible d'atteindre des tolérances de l'ordre du micron pour certaines caractéristiques et applications adaptées., mais la faisabilité technique doit toujours être évaluée au regard du plan de la pièce concernée.
Le tournage CNC permet-il d'obtenir la même tolérance sur toutes les caractéristiques ?
Pas forcément. Chaque caractéristique présente des défis d'usinage qui lui sont propres. Exigences relatives au diamètre, à la longueur, à l'alésage, au filetage, au faux-rond et au positionnement peuvent nécessiter des procédés ou des méthodes de contrôle différents. Les tolérances critiques doivent donc être clairement indiquées sur le plan.
Une tolérance plus stricte est-elle toujours préférable pour une pièce tournée de précision ?
Non. Des tolérances plus strictes alourdissent les exigences en matière d'usinage et de contrôle et peuvent entraîner une augmentation des coûts de production. La meilleure approche consiste à préciser la tolérance la plus stricte dont la pièce a réellement besoin pour fonctionner de manière fiable, plutôt que d'appliquer des tolérances extrêmement strictes à chaque caractéristique.
Comment garantissez-vous la précision lors d'opérations de tournage CNC à grand volume ?
Une précision constante nécessite un processus stable. Les fabricants contrôlent généralement usure des outils, état des machines, serrage des pièces, paramètres de coupe et mesures en cours d'usinage afin d'éviter toute dérive dimensionnelle au fur et à mesure que la production se poursuit.
Le tournage CNC de précision permet-il de fabriquer des pièces de petite taille ou à parois minces ?
Oui, mais les pièces de petit diamètre et à parois minces nécessitent un contrôle plus rigoureux du processus, car elles sont plus sensibles à vibrations, fléchissements et déformations. En fonction de la géométrie, le tournage de type suisse ou l'utilisation d'un système de serrage spécialisé peuvent offrir une meilleure stabilité.
Dans quels cas dois-je privilégier le tournage CNC plutôt qu'un autre procédé d'usinage ?
Le tournage CNC de précision est particulièrement efficace lorsque la pièce présente éléments à symétrie de rotation telles que des diamètres, des alésages, des filetages, des rainures et des coniques de haute précision. Les pièces présentant de nombreuses caractéristiques non rotatives peuvent tirer parti du fraisage ou de l'usinage combiné fraisage-tournage.
Comment puis-je m'assurer que mes pièces tournées CNC de précision respectent les exigences de précision requises ?
Commencez par une Dessin technique en 2D et spécification des exigences fonctionnelles. Précisez les cotes critiques, les tolérances géométriques (GD&T), l'état de surface, le matériau, le traitement thermique et les exigences en matière de contrôle. Un fabricant qualifié spécialisé dans le tournage CNC pourra alors examiner la conception et recommander un processus de fabrication et de contrôle adapté.
