





Wolfram-Schnellarbeitsstahl (HSS) spielt in der modernen Zerspanung nach wie vor eine wichtige Rolle, auch wenn Hartmetallwerkzeuge bei vielen Hochgeschwindigkeits-Zerspanungsvorgängen dominieren. Sein Vorteil liegt in der ausgewogenen Kombination aus Schneidkanten-Schärfe, Zähigkeit, Schleifbarkeit und Anpassungsfähigkeit an komplexe Werkzeuggeometrien.
Dieser Artikel befasst sich damit, wo Wolfram-HSS noch zum Einsatz kommt, warum Hersteller es in bestimmten Anwendungsbereichen weiterhin dem Hartmetall vorziehen und wo seine Grenzen liegen. Der Fokus liegt dabei nicht nur darauf, was diese Werkzeuge schneiden können, sondern auch auf den praktischen Vorteilen, die dafür sorgen, dass HSS in der modernen Fertigung weiterhin eine Rolle spielt.
Wo wird Wolfram-HSS heute eingesetzt?
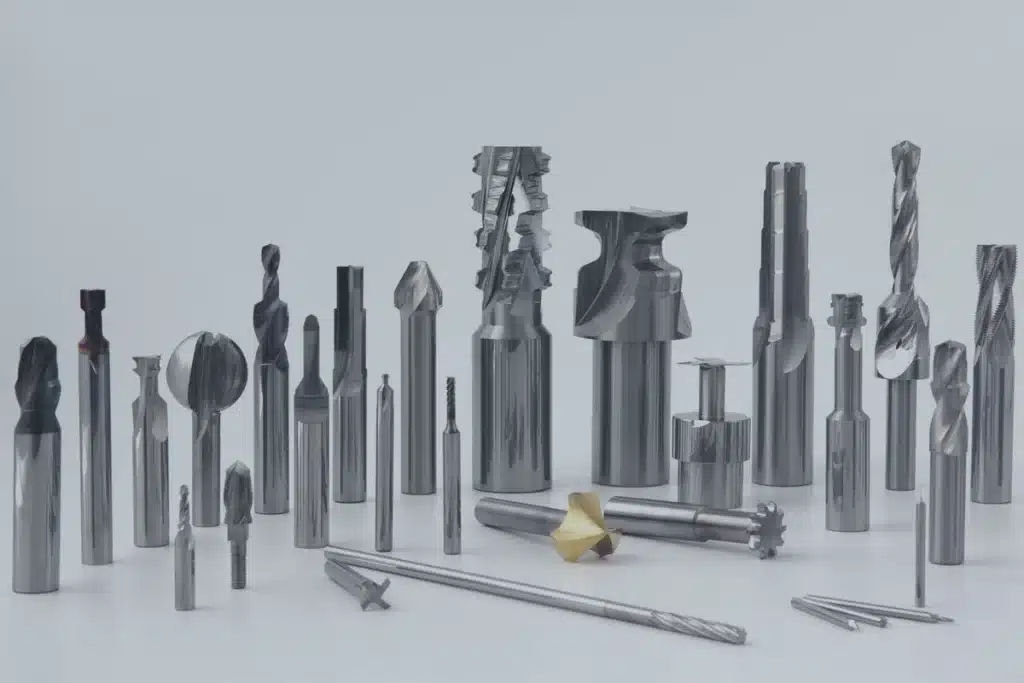
Wolfram-HSS wird nach wie vor für Bohrer, Gewindebohrer, Fräser, Verzahnungswerkzeuge, Räumwerkzeuge und andere Präzisionswerkzeuge verwendet. Obwohl Hartmetall in vielen Anwendungsbereichen eine höhere Härte und Verschleißfestigkeit bietet, bleibt HSS wettbewerbsfähig, wenn Werkzeuggeometrie, Schneidkanten-Schärfe, Schlagfestigkeit und Nachschleifanforderungen eine Rolle spielen.
Die Wahl hängt vom Werkstückmaterial, den Schnittbedingungen, der Werkzeugauslegung und der erwarteten Standzeit ab – nicht allein von der Härte.
Zerspanungswerkzeuge für Stahl
Wolfram-HSS wird in Drehwerkzeugen, Formwerkzeugen und anderen Schneidwerkzeugen zur Bearbeitung von Kohlenstoff- und legierten Stählen verwendet. Da es seine Schärfe lange beibehält und mäßigen Schnittbelastungen standhält, eignet es sich für Anwendungen, bei denen eine gleichbleibende Schneidengeometrie wichtiger ist als die maximale Schnittgeschwindigkeit.
Im Vergleich zu Hartmetall ist HSS im Allgemeinen widerstandsfähiger gegenüber Stößen und sporadischem Kontakt. Es lässt sich zudem nachschleifen, um die Schneide wiederherzustellen, was in geeigneten Produktionsumgebungen zur Senkung der Werkzeugkosten beiträgt.
Bohrer und Lochwerkzeuge
Bohrer, Reibahlen und Senker sind gängige Anwendungsbereiche für HSS. Diese Werkzeuge müssen eine definierte Schneidgeometrie beibehalten und gleichzeitig der Reibung, der Hitze und den mechanischen Belastungen standhalten, die beim Bohren von Löchern entstehen.
HSS eignet sich besonders gut für allgemeine Bohrarbeiten, kleinere Produktionsmengen und Anwendungen, bei denen die Flexibilität des Werkzeugs und die Nachschleifbarkeit eine wichtige Rolle spielen. Hartmetallbohrer werden häufig bei höheren Schnittgeschwindigkeiten und anspruchsvollen Produktionsmengen bevorzugt, vorausgesetzt, die Maschinenaufstellung bietet ausreichende Steifigkeit und Stabilität.
Fräs- und Formwerkzeuge
HSS-Fräser, Schaftfräser und Formfräser werden zur Herstellung von Nuten, Profilen und anderen Strukturen verwendet, die spezielle Schneidgeometrien erfordern.
Ein Vorteil von HSS ist seine Eignung für Werkzeuge mit komplexen Profilen oder relativ empfindlichen Schneidkanten. Hersteller können diese Geometrien präzise schleifen und geeignete Werkzeuge nach Verschleiß nachschleifen. Dies kann bei Sonderwerkzeugen und kleineren Serien von Vorteil sein, bei denen der Austausch spezieller Hartmetallwerkzeuge unter Umständen weniger wirtschaftlich ist.
Gewindebohrer und Gewindeschneidwerkzeuge
Gewindebohrer, Gewindeschneidwerkzeuge und Gewindeschneidbacken benötigen scharfe Schneidkanten und präzise Zahnprofile, um exakte Gewinde herzustellen. HSS bietet für diese Anwendungen eine vorteilhafte Kombination aus Härte, Zähigkeit und Schleifbarkeit.
Seine Zähigkeit trägt dazu bei, das Risiko eines plötzlichen Schneidenbruchs unter geeigneten Einsatzbedingungen zu verringern, während seine Nachschleifbarkeit die Standzeit des Werkzeugs verlängern kann. Bei schwer zerspanbaren Werkstoffen können kobaltlegierte HSS-Sorten eine verbesserte Warmhärte bieten, wobei die Wahl der geeigneten Sorte weiterhin vom Werkstück und den Schnittbedingungen abhängt.
Zahnrad-Schneidwerkzeuge
Verzahnungsfräser, Zahnradfräser und andere Werkzeuge zum Verzahnen weisen häufig komplexe Profile und mehrere Schneidkanten auf. Ihre Leistungsfähigkeit hängt davon ab, dass die präzise Zahngeometrie während wiederholter Zerspanungsvorgänge erhalten bleibt.
HSS ist nach wie vor nützlich, da es Verschleißfestigkeit mit der für spezielle Zahnradwerkzeuge erforderlichen Zähigkeit und Schleifbarkeit verbindet. Durch Nachschleifen lässt sich zudem die Lebensdauer teurer, komplexer Werkzeuge verlängern. Hartmetall mag in geeigneten Anwendungen mit hohen Stückzahlen eine höhere Produktivität bieten, doch müssen die Werkzeugkonstruktion, die Maschinenkapazität und die Wirtschaftlichkeit den Wechsel rechtfertigen.
Broschen
Räumer nutzen eine Reihe von schrittweise größer werdenden Schneidzähnen, um Material abzutragen und in einem einzigen Durchgang ein fertiges Profil zu erzeugen. Aufgrund ihrer langen, komplexen Geometrie sind Materialkonsistenz, Zahnfestigkeit und Fertigungsgenauigkeit besonders wichtig.
HSS eignet sich hervorragend für viele Räumvorgänge, da es ein ausgewogenes Verhältnis zwischen Verschleißfestigkeit und Zähigkeit bietet. Es kann zudem nachgeschliffen werden, sofern die Werkzeugkonstruktion und der Verschleißzustand dies zulassen, was dazu beiträgt, die Ersatzkosten für Spezialräumwerkzeuge zu senken.
Präzisionswerkzeuge und Werkzeuge für komplexe Geometrien
HSS bedient weiterhin Anwendungsbereiche, in denen Formfräser, Spezialbohrer, Reibahlen, Gewindeschneidwerkzeuge und andere maßgeschneiderte Schneidwerkzeuge mit komplexen Profilen oder schmalen Schneidkanten zum Einsatz kommen.
Der Vorteil besteht nicht darin, dass HSS immer härter oder langlebiger ist als Hartmetall. Vielmehr lässt es sich leichter in bestimmte Geometrien schleifen, ist widerstandsfähiger gegenüber bestimmten Arten von Stößen und durch Nachschleifen kostengünstiger zu warten.
Bei kleinen Produktionschargen, maßgeschneiderten Werkzeugen oder Bearbeitungsaufbauten mit gelegentlichen Unterbrechungen können diese Eigenschaften die höhere potenzielle Schnittgeschwindigkeit von Hartmetall überwiegen. Die richtige Wahl hängt vom Gleichgewicht zwischen Werkzeugherstellungskosten, Schneidleistung und Gesamtstandzeit ab.

Warum Wolfram-HSS nach wie vor wichtig ist
Wolfram-Schnellarbeitsstahl (HSS) ist keineswegs überholt. Auch wenn Hartmetall in vielen Anwendungsbereichen eine höhere Härte und Verschleißfestigkeit bietet, hat Wolfram-HSS nach wie vor praktische Vorteile bei Spezialwerkzeugen, bei der Bearbeitung mit mittleren Drehzahlen sowie bei Arbeitsgängen, bei denen die Werkzeugwartung und die Schneidkantengeometrie eine wichtige Rolle spielen.
- Gute Zähigkeit: HSS ist in geeigneten Anwendungsbereichen widerstandsfähiger gegenüber mechanischen Stößen und Schnittbelastungen als viele spröde superharte Werkstoffe.
- Komplexe Werkzeuggeometrie: Es eignet sich hervorragend zur Herstellung von Spezialfräsern, Gewindebohrern, Räumern und anderen Werkzeugen mit komplexen Profilen.
- Hervorragende Schleifbarkeit: HSS-Werkzeuge lassen sich präzise schleifen und – sofern die Werkzeugkonstruktion dies zulässt – nachschleifen, um ihre Lebensdauer zu verlängern.
- Scharfe Schneidkanten: HSS kann geschliffen werden, um scharfe Kanten für präzises Schneiden und spezielle Anwendungen zu erzielen.
- Angemessene Werkzeugkosten: Bei bestimmten Sonderwerkzeugen und kleineren Serien kann die Fertigung und das Nachschleifen von HSS-Werkzeugen wirtschaftlicher sein als der Austausch spezieller Hartmetallwerkzeuge.
- Zuverlässige Leistung bei moderaten Schnittgeschwindigkeiten: HSS ist nach wie vor die praktische Wahl, wenn die maximale Schnittgeschwindigkeit nicht die wichtigste Produktionspriorität ist.
- Bessere Toleranz gegenüber Schnittunterbrechungen bei geeigneten Anwendungen: Je nach Güteklasse, Werkzeuggeometrie und Betriebsbedingungen kann seine Zähigkeit dazu beitragen, das Risiko von Kantenausbrüchen bei schwankenden Schnittkräften zu verringern.
Entscheidend ist die Eignung der Anwendung. Wolfram-HSS ist kein universeller Ersatz für Hartmetall, aber auch Hartmetall hat HSS nicht überflüssig gemacht. HSS ist nach wie vor sinnvoll, wenn Werkzeuggeometrie, Zähigkeit, Nachschleifbarkeit und Gesamtwerkzeugkosten die Vorteile höherer Schnittgeschwindigkeiten überwiegen.

Was sind die wichtigsten Einschränkungen von Wolfram-HSS?
Trotz seiner Vorteile weist Wolfram-HSS gewisse Einschränkungen auf, die dazu führen können, dass es weniger geeignet ist als Hartmetall oder andere moderne Schneidwerkstoffe. Seine tatsächliche Leistungsfähigkeit hängt von der jeweiligen Sorte, dem Herstellungsverfahren, der Wärmebehandlung und den Schnittbedingungen ab.
Geringere Härte als Hartmetall
Wolfram-HSS weist im Allgemeinen eine geringere Härte auf als Hartmetall, insbesondere bei Anwendungen, die eine hohe Verschleißfestigkeit erfordern. Unter anspruchsvollen Zerspanungsbedingungen kann Hartmetall seine Schneide länger erhalten und höhere Schnittgeschwindigkeiten ermöglichen.
HSS kann dennoch vorzuziehen sein, wenn Zähigkeit, das Schleifen scharfer Kanten oder die Aufarbeitung von Werkzeugen wichtiger sind als maximale Härte.
Eingeschränkte Hochtemperaturbeständigkeit
HSS behält bei erhöhten Temperaturen eine ausreichende Härte bei, doch seine Leistungsfähigkeit nimmt mit steigender Schnittwärme schließlich ab. Hartmetall und andere moderne Werkzeugwerkstoffe eignen sich möglicherweise besser für Hochgeschwindigkeitsbearbeitungen, bei denen anhaltende, intensive Hitze entsteht.
Die praktische Grenze hängt von der HSS-Güte, der Wärmebehandlung, der Schnittgeschwindigkeit, dem Werkstückmaterial und den Kühlbedingungen ab. Es gibt keine einheitliche Temperatur, die die Betriebsgrenze für jedes Wolfram-HSS-Werkzeug definiert.
Geringere Verschleißfestigkeit
Im Vergleich zu Hartmetall verschleißt herkömmlicher Wolfram-HSS-Stahl unter Hochgeschwindigkeits- oder stark abrasiven Schnittbedingungen in der Regel schneller. Dies kann zu häufigeren Nachschliffarbeiten, Werkzeugwechseln und Produktionsunterbrechungen führen.
Hochlegierte HSS-Sorten können die Verschleißfestigkeit verbessern, doch die richtige Wahl hängt vom ausgewogenen Verhältnis zwischen Abriebfestigkeit, Zähigkeit, Schleifbarkeit und Kosten ab.
Abwägung zwischen Zähigkeit und Härte
Eine Erhöhung der Härte und Verschleißfestigkeit kann bei einigen HSS-Sorten – je nach Zusammensetzung und Wärmebehandlung – zu einer Verringerung der Zähigkeit führen. Sorten mit hohem Kohlenstoff- und Vanadiumgehalt bieten beispielsweise zwar eine verbesserte Verschleißfestigkeit, erfordern jedoch eine sorgfältige Abstimmung von Werkzeugauslegung und Bearbeitung.
Allerdings, Sprödigkeit ist kein allgemeiner, fataler Mangel von Wolfram-HSS. HSS-Sorten unterscheiden sich erheblich in ihrer Zähigkeit, und ihre Ausbruchfestigkeit hängt von der Legierungszusammensetzung, der Karbidverteilung, der Wärmebehandlung, der Werkzeuggeometrie und den Einsatzbedingungen ab.
Karbidausscheidung in herkömmlichen Sorten
Bei herkömmlichen wolframreichen HSS-Sorten kann es während der Erstarrung und der Weiterverarbeitung zu einer ungleichmäßigen Verteilung der Karbide kommen. Eine übermäßige Karbidausscheidung kann die Zähigkeit, die Schleifbarkeit und die Gleichmäßigkeit des Materials beeinträchtigen.
Moderne Verfahren zur Stahlherstellung und -verarbeitung können dazu beitragen, diese Probleme in den Griff zu bekommen. Insbesondere pulvermetallurgisch hergestellter HSS (HSS) ermöglicht eine gleichmäßigere Karbidverteilung als herkömmliche Herstellungsverfahren, wobei die Vorteile jedoch von der jeweiligen Güteklasse und dem jeweiligen Verfahren abhängen.
Empfindlichkeit gegenüber Wärmebehandlung
Wolfram-HSS erfordert eine sorgfältig kontrollierte Härtung, Abschreckung und Anlassung, um die angestrebte Kombination aus Härte, Zähigkeit und Verschleißfestigkeit zu erreichen.
Eine unzureichende oder übermäßige Wärmebehandlung kann zu unzureichender Härte, verminderter Zähigkeit, Verformungen oder einem vorzeitigen Werkzeugversagen führen. Daher garantiert die nominelle Zusammensetzung einer Sorte allein noch keine endgültige Leistungsfähigkeit; der Wärmebehandlungszustand ist ebenso entscheidend.
Höhere Wolframkosten
Wolfram ist ein teures Legierungselement, und Schwankungen der Rohstoffpreise können sich auf die Kosten wolframreicher HSS-Sorten auswirken. Dies kann dazu führen, dass einige herkömmliche Sorten weniger wirtschaftlich sind als Alternativen mit geringerem Wolframgehalt, darunter bestimmte HSS-Sorten auf Molybdänbasis.
Der Materialpreis sollte jedoch nicht isoliert betrachtet werden. Die Standzeit der Werkzeuge, der Schleifaufwand, die Aufarbeitung, die Austauschhäufigkeit und Produktionsausfälle tragen alle zu den Gesamtkosten für die Werkzeuge bei.
Insgesamt hängen die Einschränkungen von Wolfram-HSS von der Güteklasse und dem Bearbeitungsprozess ab. Herkömmliche wolframreiche Sorten können von einer Karbidausscheidung betroffen sein, während pulvermetallurgische Sorten eine verbesserte Gleichmäßigkeit der Mikrostruktur bieten können. Eine geeignete Wärmebehandlung verändert zudem das Verhältnis von Härte und Zähigkeit. Die Auswahl einer geeigneten Sorte erfordert daher eine Bewertung des gesamten Materials und des Fertigungsprozesses – man sollte nicht davon ausgehen, dass jedes HSS-Werkzeug aus Wolfram dieselben Schwächen aufweist.

Wann ist Wolfram-HSS nicht die richtige Wahl?
Wolfram-HSS ist vielseitig einsetzbar, eignet sich jedoch nicht für jedes Werkstückmaterial oder jede Zerspanungsbedingung. Wenn bei der Bearbeitung sehr hohe Anforderungen an Härte, Verschleißfestigkeit, Schnittgeschwindigkeit oder thermische Stabilität gestellt werden, können Hartmetall und andere moderne Werkzeugwerkstoffe eine bessere Leistung bieten.
Sehr harte, gehärtete Stähle
Sehr harte, wärmebehandelte Stähle können bei der Bearbeitung mit herkömmlichen HSS-Werkzeugen zu schnellem Verschleiß der Schneidkanten und übermäßiger Wärmeentwicklung führen. Für anspruchsvolle Bearbeitungen an gehärteten Stählen, CBN-Werkzeuge, Keramik oder geeignete Hartmetallsorten kann je nach Härte und Bearbeitungsbedingungen zu einer höheren Produktivität führen.
Hartmetall und Keramik
Wolfram-HSS eignet sich im Allgemeinen nicht für die Bearbeitung von Hartmetall oder Hochleistungskeramik mit herkömmlichen Zerspanungsverfahren. Diese Werkstoffe weisen eine extrem hohe Härte und Verschleißfestigkeit auf, weshalb spezielles Schleifen, Elektroerosion (sofern elektrisch leitfähig) oder andere geeignete Verfahren besser geeignet sind.
Anwendungen mit extrem hoher Verschleißfestigkeit
Bei der Bearbeitung stark abrasiver Werkstoffe oder bei langen Produktionszyklen mit strengen Anforderungen an die Standzeit kann sich HSS zu schnell abnutzen, um noch wirtschaftlich zu sein. Hartmetall, Keramikwerkzeuge oder andere verschleißfeste Werkzeugwerkstoffe können die bessere Wahl sein, wenn ihre Leistungsvorteile die höheren Werkzeugkosten rechtfertigen.
Hochgeschwindigkeitsschneiden
HSS weist in vielen Anwendungsbereichen geringere Grenzwerte hinsichtlich der Warmhärte und Verschleißfestigkeit auf als Hartmetall. Wenn bei der Fertigung hohe Schnittgeschwindigkeiten und kurze Taktzeiten erforderlich sind, bieten Hartmetallwerkzeuge in der Regel eine höhere Produktivität, vorausgesetzt, die Maschine, die Werkzeugeinstellung und die Werkstückbedingungen sind geeignet.
Schneiden unter extremen Temperaturbedingungen
Bearbeitungsvorgänge, bei denen anhaltende, intensive Schnittwärme entsteht, können die praktischen Grenzen von HSS überschreiten. Unter solchen Bedingungen können geeignete Hartmetall-, Keramik- oder andere hitzebeständige Schneidwerkstoffe ihre Leistungsfähigkeit besser aufrechterhalten. Die beste Wahl hängt vom Werkstückmaterial, den Schnittparametern und der Kühlstrategie ab.
Extrem hochfeste Werkstoffe
Hochfeste Werkstoffe können erhebliche Schnittkräfte verursachen und beträchtliche Wärme entwickeln, was den Werkzeugverschleiß beschleunigt. Titan und Legierungen auf Nickelbasis gehören nicht zu den Werkstoffen, die HSS grundsätzlich nicht schneiden kann. Mit geeigneten HSS-Sorten lassen sich einige dieser Legierungen unter kontrollierten Bedingungen bearbeiten, insbesondere bei moderaten Schnittgeschwindigkeiten. In anspruchsvollen Produktionsumgebungen sorgen Hartmetall und andere moderne Werkzeugwerkstoffe jedoch in der Regel für eine höhere Produktivität.
Als Faustregel gilt, sowohl das Werkstück als auch die Zerspanungsbedingungen zu berücksichtigen. Wolfram-HSS eignet sich nach wie vor für viele konventionelle und spezialisierte Bearbeitungsaufgaben, doch wenn Wärmeentwicklung, Härte, Abrieb oder Produktionsgeschwindigkeit zum entscheidenden limitierenden Faktor werden, kann ein anderer Werkzeugwerkstoff ein besseres Verhältnis zwischen Standzeit und Fertigungskosten bieten.

Wolfram-HSS im Vergleich zu modernen Werkzeugwerkstoffen
Moderne Zerspanungswerkstoffe haben den Spielraum hinsichtlich Bearbeitungsgeschwindigkeiten, Werkstückhärte und Produktionsbedingungen erweitert, mit denen Hersteller umgehen können. Allerdings gibt es keinen einzigen Werkstoff, der für jede Anwendung ideal ist. Die richtige Wahl hängt von der Schnittgeschwindigkeit, der Verschleißfestigkeit, der Zähigkeit, der Werkzeuggeometrie und den Gesamtwerkzeugkosten ab.
Wolfram-HSS im Vergleich zu Hartmetall
Hartmetall weist im Allgemeinen eine höhere Härte, Verschleißfestigkeit und Schnittgeschwindigkeit auf als herkömmlicher Wolfram-HSS-Stahl. Es wird häufig für die Großserienfertigung und unter anspruchsvollen Bearbeitungsbedingungen bevorzugt.
Wolfram-HSS bleibt wettbewerbsfähig, wenn Schlagfestigkeit, das Schleifen scharfer Kanten, komplexe Werkzeuggeometrien oder das Nachschleifen eine wichtige Rolle spielen. Bei Spezialwerkzeugen und Bearbeitungen mit mäßiger Drehzahl bietet es ein ausgewogenes Verhältnis zwischen Leistung und Kosten.
Wolfram-HSS-Werkzeuge im Vergleich zu Keramikwerkzeugen
Keramische Schneidwerkzeuge zeichnen sich durch eine hervorragende Heißhärte und Verschleißfestigkeit aus, wodurch sie sich für bestimmte Hochgeschwindigkeits-Schlichtbearbeitungen eignen, insbesondere bei Gusseisen und gehärteten Werkstoffen. Viele Keramiksorten weisen jedoch eine geringere Schlagfestigkeit auf und sind weniger gut für den unterbrochenen Schnitt geeignet.
Wolfram-HSS eignet sich oft besser für komplexe Werkzeuge und Anwendungen mit schwankenden Schnittbelastungen, auch wenn es in den vorgesehenen Anwendungsbereichen nicht an die Hochtemperaturbeständigkeit von Keramik heranreicht.
Wolfram-HSS im Vergleich zu CBN
Kubisches Bornitrid (CBN) eignet sich besonders gut für die Bearbeitung von gehärteten Stählen und anderen schwer zerspanbaren Eisenwerkstoffen. Es behält seine Schneidleistung auch unter Bedingungen bei, unter denen herkömmlicher Schnellarbeitsstahl (HSS) schnell verschleißen würde.
Wolfram-HSS ist im Allgemeinen die wirtschaftlichere Wahl für herkömmliche Schneidwerkzeuge und moderate Bearbeitungsbedingungen. CBN ist eine Spezialoption, wenn die Anforderungen an die Werkstückhärte und Verschleißfestigkeit die höheren Werkzeugkosten rechtfertigen.
Wolfram-HSS vs. PCD
Polykristalliner Diamant (PCD) zeichnet sich durch eine hervorragende Verschleißfestigkeit aus und wird häufig zur Bearbeitung von abrasiven Nichteisenwerkstoffen wie Aluminiumlegierungen und bestimmten Verbundwerkstoffen eingesetzt. Aufgrund seiner chemischen Wechselwirkung mit Eisen ist Diamant jedoch im Allgemeinen für die konventionelle Zerspanung von Eisenwerkstoffen bei erhöhten Temperaturen ungeeignet.
Wolfram-HSS ist vielseitiger beim Zerspanen von Eisenwerkstoffen und bei der Herstellung komplexer Werkzeuge, während PCD besser für Anwendungen geeignet ist, bei denen die außergewöhnliche Verschleißfestigkeit von Diamant zum Tragen kommt.
Wolfram-HSS im Vergleich zu pulvermetallurgischem HSS
HSS aus der Pulvermetallurgie (PM) ist eine fortschrittliche Form von Schnellarbeitsstahl, der in einem Verfahren hergestellt wird, das darauf ausgelegt ist, die Verteilung der Karbide und die Gleichmäßigkeit der Mikrostruktur zu verbessern. Im Vergleich zu herkömmlichem HSS bieten geeignete PM-Sorten eine verbesserte Verschleißfestigkeit, gleichbleibende Zähigkeit und bessere Schleifbarkeit.
PM-HSS ersetzt Wolfram-HSS nicht, da es sich um eine völlig andere Materialklasse handelt. Vielmehr bietet es einen alternativen Herstellungsweg für die Produktion von Hochleistungs-HSS-Sorten, insbesondere wenn herkömmliche Sorten die hohen Anforderungen an Werkzeuge nicht erfüllen können.
Wolfram-HSS mit modernen Beschichtungen
Moderne Beschichtungen wie TiN, TiAlN und AlCrN können die Oberflächenhärte verbessern, die Reibung verringern und die Verschleißfestigkeit erhöhen, wenn sie richtig auf das Substrat und die jeweilige Anwendung abgestimmt sind.
Beschichtete HSS-Werkzeuge aus Wolfram erzielen unter geeigneten Schnittbedingungen eine längere Standzeit und eine bessere Leistung. Beschichtungen beseitigen jedoch nicht die Einschränkungen des Grundmaterials hinsichtlich der Warmhärte oder der mechanischen Festigkeit. Die Beschichtung, die HSS-Sorte, die Werkzeuggeometrie und die Schnittparameter müssen aufeinander abgestimmt sein.
Das Wichtigste ist, dass diese Werkstoffe unterschiedliche Herausforderungen bei der Zerspanung bewältigen. Hartmetall legt den Schwerpunkt auf Produktivität, Keramik und CBN eignen sich für anspruchsvolle Anwendungen bei hohen Temperaturen oder mit gehärteten Werkstoffen, PCD zeichnet sich bei geeigneten Nichteisen- und abrasiven Werkstoffen aus, und PM-HSS verbessert das Leistungspotenzial von Schnellarbeitsstahl.

Wird Wolfram-HSS abgelöst?
Wolfram-HSS verliert zwar in einigen Anwendungsbereichen an Boden, verschwindet aber nicht aus der modernen Fertigung. Der Trend hin zu Hartmetall und anderen fortschrittlichen Werkzeugwerkstoffen wird vor allem durch höhere Produktivitätsanforderungen und immer anspruchsvollere Bearbeitungsbedingungen vorangetrieben.
Wo wird Wolfram-HSS ersetzt?
- Hochgeschwindigkeitsschneiden: Hartmetall ermöglicht in vielen Anwendungsbereichen höhere Schnittgeschwindigkeiten und verkürzt so die Zykluszeiten.
- Gehärtete Werkstoffe: CBN, Keramik und geeignete Hartmetallsorten können bei der Bearbeitung harter Werkstücke bessere Ergebnisse erzielen als herkömmlicher Schnellarbeitsstahl.
- Anwendungen mit extremem Verschleiß: Hartmetall, PCD und andere Spezialwerkstoffe können unter geeigneten abrasiven Schnittbedingungen eine längere Standzeit gewährleisten.
- Automatisierte, hochproduktive Bearbeitung: Hartmetallwerkzeuge werden häufig dort bevorzugt, wo gleichbleibende Leistung, lange Standzeiten und möglichst wenige Werkzeugwechsel entscheidend sind.
Diese Veränderungen sind besonders bedeutsam in der stabilen Großserienfertigung, wo bereits geringfügige Verbesserungen bei der Taktzeit und der Standzeit zu erheblichen Einsparungen führen können.
In welchen Bereichen ist Wolfram-HSS nach wie vor wettbewerbsfähig?
- Komplexe Werkzeuge: HSS lässt sich zu komplexen Profilen für Spezialfräser, Räumwerkzeuge, Gewindebohrer und andere Werkzeuge schleifen.
- Mäßige Schnittgeschwindigkeiten: Sie bewährt sich auch dann, wenn die maximale Schnittgeschwindigkeit nicht im Vordergrund steht.
- Unterbrochener Schnitt: Dank seiner Zähigkeit kann es in geeigneten Anwendungsbereichen schwankenden Schnittbelastungen standhalten.
- Anwendungen mit scharfen Kanten: HSS lässt sich schleifen, um präzise, scharfe Schneidkanten zu erzielen.
- Werkzeuge, die umfangreich geschliffen werden müssen: Seine Schleifbarkeit ermöglicht die Herstellung maßgeschneiderter Werkzeuge, die Kantenreparatur und die Aufarbeitung.
- Kostenbewusste Anwendungen: Dank geringerer Anschaffungskosten für Werkzeuge und der Möglichkeit zum Nachschleifen kann HSS bei bestimmten Kleinserien oder Spezialanwendungen wirtschaftlich sein.
Die Zukunft von Wolfram-HSS
Wolfram-HSS wird zunehmend sich eher spezialisieren, anstatt zu verschwinden. Hartmetall und andere moderne Werkstoffe gewinnen bei Hochgeschwindigkeits-, Großserien- und anspruchsvollen Zerspanungsanwendungen weiter an Bedeutung. Gleichzeitig behält HSS dort seinen Stellenwert, wo Werkzeuggeometrie, Zähigkeit, Schleifbarkeit und Wartungskosten die endgültige Entscheidung beeinflussen.
Für Hersteller besteht das Ziel nicht darin, standardmäßig den härtesten oder fortschrittlichsten Werkzeugwerkstoff auszuwählen. Vielmehr geht es darum, den Werkstoff zu wählen, der für die jeweilige Anwendung die beste Kombination aus Zerspanungsleistung, Standzeit, Zuverlässigkeit und Gesamtkosten bietet.

Die Zukunft von Wolfram-Schnellarbeitsstahl
Bei der Zukunft von Wolfram-Schnellarbeitsstahl geht es nicht einfach nur um die Wahl zwischen der Beibehaltung traditioneller Sorten und deren Ersatz durch Hartmetall. Vielmehr geht der Entwicklungstrend in Richtung verbesserter Mikrostrukturen, effizienterer Legierungszusammensetzungen, fortschrittlicher Beschichtungen und spezialisierter Werkzeugkonstruktionen.
Pulvermetallurgie HSS
HSS aus der Pulvermetallurgie (PM) stellt eine wichtige Entwicklung im Bereich der Hochleistungswerkzeugstähle dar. Durch das Herstellungsverfahren lässt sich eine gleichmäßigere Karbidverteilung erzielen als bei der herkömmlichen Stahlherstellung, was bei geeigneten Güten zu einer Verbesserung der Verschleißfestigkeit, der gleichbleibenden Zähigkeit und der Schleifbarkeit beiträgt.
PM HSS ist besonders wertvoll für anspruchsvolle Schneidwerkzeuge, bei denen herkömmliche Sorten möglicherweise keine ausreichende Ausgewogenheit der Eigenschaften bieten.
Hochleistungs-HSS
Hochleistungs-HSS-Sorten zeichnen sich durch sorgfältig abgestimmte Legierungszusammensetzungen und Wärmebehandlungen aus, um die Härte, Verschleißfestigkeit, Warmhärte oder Zähigkeit für bestimmte Anwendungen zu verbessern.
Anstatt nur eine Eigenschaft zu maximieren, zielen moderne Werkstoffsorten darauf ab, diese Eigenschaften entsprechend der Werkzeugkonstruktion und den Schnittbedingungen ausgewogen zu gestalten. Dadurch bleibt HSS in Spezialanwendungen wettbewerbsfähig, in denen Hartmetall möglicherweise nicht die wirtschaftlichste Lösung darstellt.
Wolframarme und Wolfram-Molybdän-Legierungen
Die relativ hohen Kosten für Wolfram begünstigen den Einsatz alternativer Legierungsstrategien. Molybdänhaltige HSS-Sorten können die Abhängigkeit von Wolfram verringern und bieten gleichzeitig ein ausgewogenes Verhältnis zwischen Härte, Zähigkeit und Verschleißfestigkeit.
Diese Sorten sind nicht automatisch besser als herkömmlicher Wolfram-HSS. Ihre Eignung hängt von der Zusammensetzung, der Wärmebehandlung, der erforderlichen Werkzeugleistung und der Wirtschaftlichkeit der Produktion ab.
Alternativen mit reduziertem Kobaltgehalt
Kobalt kann die Warmhärte von HSS verbessern, doch aufgrund von Kosten- und Versorgungsaspekten wird die Entwicklung alternativer Legierungszusammensetzungen vorangetrieben. Bei einigen Sorten werden unterschiedliche Kombinationen aus Legierungselementen und Wärmebehandlungen eingesetzt, um die erforderliche Leistungsfähigkeit bei geringerem Kobaltgehalt zu erreichen.
Allerdings garantiert der Verzicht auf Kobalt oder dessen Reduzierung keine gleichwertige Leistungsfähigkeit. Die daraus resultierende Legierung muss im Hinblick auf die spezifischen Anforderungen an Warmhärte, Verschleißfestigkeit und Zähigkeit bewertet werden.
Beschichtete HSS-Werkzeuge
Oberflächenbeschichtungen wie TiN, TiAlN und AlCrN können die Verschleißfestigkeit verbessern und die Reibung verringern, wenn sie auf das Werkzeugsubstrat und die Betriebsbedingungen abgestimmt sind.
Beschichtete HSS-Werkzeuge können die Standzeit verlängern, ohne dass eine vollständige Umstellung auf Hartmetallwerkzeuge erforderlich ist. Ihre Wirksamkeit hängt von der Beschichtungsqualität, der Haftfestigkeit, der Werkzeugvorbereitung, den Schnittparametern und den thermischen Grenzen des zugrunde liegenden HSS ab.
HSS für komplexe und spezialisierte Werkzeuge
HSS wird voraussichtlich weiterhin eine wichtige Rolle bei Spezialwerkzeugen mit komplexen Profilen, schmalen Schneidkanten oder hohen Anforderungen an die Nachschleifbarkeit spielen. Beispiele hierfür sind Gewindebohrer, Räumwerkzeuge, Formfräser, Verzahnungswerkzeuge und Sonderbohrer.
Bei diesen Anwendungen können die Fertigungsfähigkeit, die Schneidengeometrie, die Zähigkeit und die Werkzeugwartung ebenso wichtig sein wie die maximale Schnittgeschwindigkeit. Verbesserungen bei den HSS-Sorten und den Fertigungsprozessen werden diese Anwendungsbereiche auch weiterhin unterstützen.
Die Entwicklungsrichtung
Der allgemeine Trend lässt sich als Entwicklung verstehen:
Herkömmliches HSS mit Wolfram → Hochleistungs-HSS → Pulvermetallurgisches HSS → Beschichtete und hybride Werkzeuglösungen
Es handelt sich hierbei nicht um eine streng abgegrenzte Abfolge. Diese Technologien überschneiden sich, und jede erfüllt unterschiedliche Anforderungen. Herkömmliches Wolfram-HSS eignet sich weiterhin für bewährte Anwendungen, während fortschrittliche Werkstoffsorten, PM-Verfahren und Beschichtungen die Leistungsmöglichkeiten für Werkzeughersteller erweitern.
Tungsten HSS wird sich eher zunehmend spezialisieren, als dass es vom Markt verschwindet. Seine Zukunft hängt davon ab, wie effektiv die Hersteller Materialleistung, Werkzeugkomplexität, Lebensdauer und Gesamtkosten in Einklang bringen.
