





Usinage de précision Cela ne se fait pas simplement en utilisant une machine CNC haut de gamme. Capacités de la machine, outillage, dispositifs de serrage, comportement des matériaux, conditions thermiques et paramètres de coupe tous ces éléments ont une incidence sur le résultat final.
Pour les ingénieurs et les acheteurs, la question essentielle n’est pas seulement de savoir quelle tolérance une machine peut atteindre ponctuellement, mais si le processus permet garantir systématiquement le respect des dimensions et de la géométrie requises d'une pièce à l'autre. Si vous avez un projet d'usinage de précision ou si vous êtes confronté à des défis en matière de tolérances et de répétabilité, contactez notre équipe d'ingénieurs afin de discuter des exigences relatives aux pièces et de déterminer une solution d'usinage adaptée.
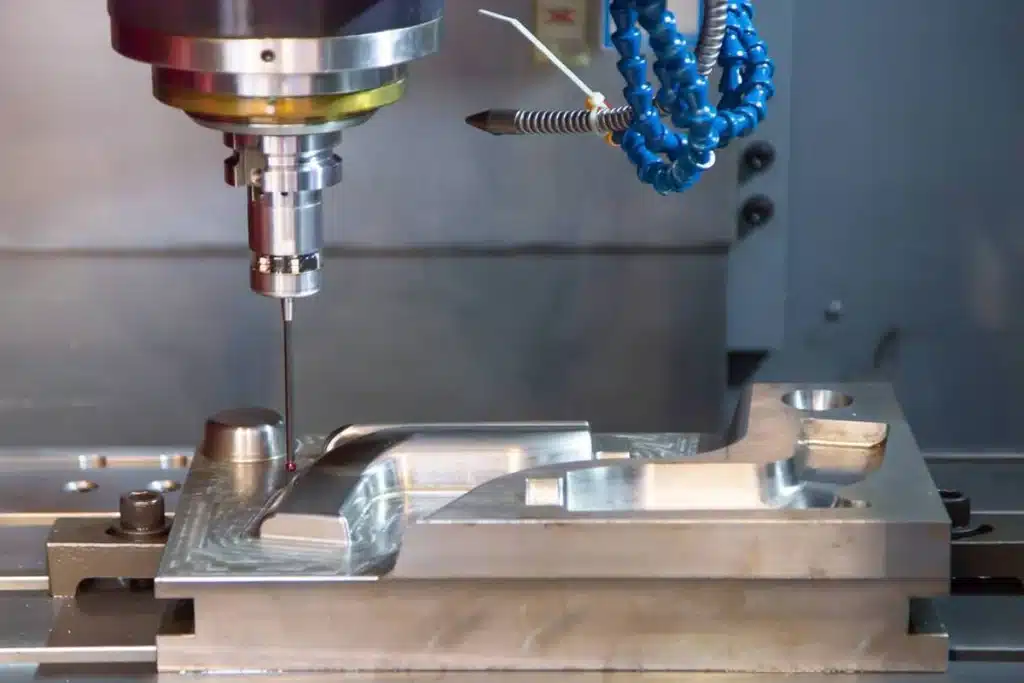
Quels sont les facteurs qui déterminent la précision dans l'usinage ?
La précision résulte d'un processus d'usinage maîtrisé plutôt que d'une simple spécification de la machine. Plusieurs facteurs interviennent conjointement pour déterminer le degré de précision et d'uniformité avec lequel une pièce peut être fabriquée.
Précision et rigidité de la machine
Une machine à commande numérique doit être capable de positionner l'outil de coupe avec précision et de maintenir sa position malgré les contraintes liées à l'usinage. Précision de la machine, rigidité, performances de la broche et stabilité des axes Tous ces facteurs ont une incidence sur les résultats dimensionnels et géométriques.
Une machine rigide contribue également à réduire les vibrations et la déformation lors de la découpe de matériaux plus durs ou de l'usinage de formes complexes. Pour les pièces de précision exigeantes, la machine doit disposer d'une capacité suffisante pour respecter la tolérance requise, plutôt que de se contenter de la respecter dans des conditions idéales.
Outillage et usure des outils
L'outil de coupe influe directement sur les dimensions, la géométrie et la qualité de surface de la pièce usinée. Choix de l'outil, état de l'outil, faux-rond et usure doit être contrôlé tout au long de la production.
À mesure qu'un outil s'use, les forces de coupe peuvent augmenter et les cotes peuvent varier progressivement. Pour les travaux de haute précision et la production en série, la durée de vie de l'outil ainsi que les stratégies de remplacement ou de compensation doivent être prises en compte lors de la planification du processus.
Serrage et montage
Même une machine de haute précision ne peut pas produire une pièce homogène si la pièce à usiner n'est pas maintenue de manière sûre et correcte.
Le serrage influe sur le positionnement, la stabilité et la répétabilité. Un serrage insuffisant peut entraîner des mouvements, des vibrations ou des déformations, tandis qu’un dispositif de fixation inadapté peut être à l’origine d’erreurs de positionnement d’un réglage à l’autre.
Pour les composants de précision, le dispositif de fixation doit assurer un maintien suffisant sans exercer de forces de serrage excessives susceptibles de déformer la pièce.
Comportement des matériaux
Les différents matériaux réagissent différemment lors de l'usinage. Dureté, contraintes internes, dilatation thermique et usinabilité peuvent tous avoir une incidence sur la stabilité dimensionnelle.
Par exemple, les matériaux plus tendres peuvent se déformer sous l'effet des forces de serrage ou de coupe, tandis que les alliages plus durs peuvent générer des forces de coupe plus importantes et une usure accrue de l'outil. Les matériaux présentant une dilatation thermique importante peuvent également subir des variations dimensionnelles lorsque leur température varie au cours de l'usinage.
Le choix des matériaux et la stratégie d'usinage doivent donc être envisagés conjointement lorsque des tolérances strictes sont requises.
Stabilité thermique
La chaleur est l'un des facteurs les moins visibles qui influent sur la précision de l'usinage. L'usinage génère de la chaleur dans le outil, pièce à usiner, broche et structure de la machine, et les variations de température peuvent entraîner des variations dimensionnelles.
Des conditions stables dans l'atelier, une bonne gestion du liquide de refroidissement, des conditions d'usinage contrôlées et un préchauffage suffisant de la machine peuvent contribuer à réduire les variations thermiques. Cela revêt une importance particulière lors de l'usinage de pièces à tolérances serrées ou de la production de lots importants, où les conditions doivent rester constantes dans le temps.
Paramètres d'usinage
La vitesse de coupe, la vitesse d'avance, la profondeur de coupe, l'engagement de l'outil et d'autres paramètres d'usinage ont une influence sur les forces de coupe, les vibrations, la production de chaleur et l'usure des outils.
L'usinage de précision nécessite souvent de trouver un équilibre entre productivité et stabilité du processus. Des paramètres trop agressifs peuvent réduire la durée du cycle, mais risquent d'augmenter la déformation, les vibrations ou la chaleur. Le choix des paramètres appropriés dépend du matériau, de l'outil, de la géométrie, des tolérances et de l'opération d'usinage.

Exactitude, précision et répétabilité
Ces trois termes sont étroitement liés, mais décrivent différents aspects des performances d'usinage.
Précision
La précision décrit dans quelle mesure un résultat mesuré correspond à la valeur prévue ou nominale.
Par exemple, si un plan indique un diamètre de 20,000 mm, la précision décrit dans quelle mesure le diamètre usiné se rapproche de cette valeur cible.
Précision
La précision désigne la cohérence des mesures ou des résultats obtenus à plusieurs reprises.
Un procédé peut donner lieu à des mesures très proches les unes des autres, mais légèrement écartées de la cote nominale. Dans ce cas, le procédé peut être d’une grande précision, mais pas suffisamment exact.
Répétabilité
La répétabilité désigne la capacité d'un même processus à produire systématiquement le même résultat dans les mêmes conditions.
En usinage CNC, cela signifie produire la même caractéristique conformément aux spécifications requises, quelle que soit la répétition des pièces, des réglages ou des séries de production.
Pourquoi la reproductibilité est-elle importante en production ?
La répétabilité revêt une importance particulière lors de la production de des dizaines, des centaines, voire des milliers de pièces de précision. Il ne suffit pas de fabriquer une pièce dans les limites de tolérance si les pièces suivantes s'écartent progressivement de la plage requise.
Un processus reproductible permet de garantir la cohérence des dimensions, des ajustements et des interfaces fonctionnelles au sein d'un lot. Il rend également les résultats des contrôles plus prévisibles et réduit le risque de variations lors de l'assemblage.
Pour les applications OEM et de production, Une précision constante est souvent plus importante que le respect d'une tolérance exceptionnellement stricte sur un seul prototype.

L'influence des tolérances sur l'usinage de précision
Les exigences de tolérance déterminent le degré de précision avec lequel un processus d'usinage doit contrôler chaque caractéristique. Toutes les cotes d'une pièce ne nécessitant pas le même niveau de précision, la stratégie d'usinage doit donc refléter la fonction et importance de chaque fonctionnalité.
Tolérances dimensionnelles
Les tolérances dimensionnelles définissent la variation admissible de la taille d'une caractéristique, telle que le diamètre d'un trou, le diamètre d'un arbre, la longueur ou l'épaisseur.
Des tolérances dimensionnelles plus strictes exigent un contrôle accru sur positionnement de la machine, outillage, température et mesure. L'application de tolérances inutilement strictes à chaque cote peut également allonger la durée et augmenter le coût de l'usinage ; il convient donc d'identifier clairement les cotes critiques sur le plan.
Tolérances géométriques
Les tolérances géométriques régissent la forme, orientation et relations entre les éléments caractéristiques, plutôt que la taille seule.
Des exigences telles que la planéité, la circularité, la perpendicularité, le parallélisme et la concentricité peuvent être déterminantes pour l'ajustement et le fonctionnement d'une pièce de précision. Une pièce peut respecter ses tolérances dimensionnelles tout en ne fonctionnant pas correctement si ses relations géométriques ne sont pas correctement contrôlées.
Exigences relatives au poste et au profil
Les exigences en matière de position et de forme revêtent une importance particulière lorsque plusieurs éléments doivent fonctionner de concert.
Par exemple, l'emplacement d'un gabarit de trous de fixation, l'alignement d'un arbre ou la planéité d'une surface d'accouplement peuvent avoir une incidence directe sur l'assemblage. Ces exigences influencent le serrage des pièces, la séquence d'usinage, le choix du repère et les méthodes de contrôle.
Exigences relatives à la finition de surface
La finition de surface est un autre aspect de l'usinage de précision, en particulier pour surfaces d'étanchéité, interfaces de glissement, emplacements de paliers et composants en contact.
La finition requise peut déterminer si une pièce peut être usinée par des procédés CNC standard ou si elle nécessite une opération de finition supplémentaire, telle que le meulage. La finition de surface doit donc être prise en compte parallèlement aux tolérances dimensionnelles et géométriques, plutôt que d’être considérée comme une exigence distincte.

Comment l'usinage de précision permet de respecter des tolérances serrées
Pour respecter une tolérance serrée, il ne suffit pas d’utiliser une machine plus précise. L’ensemble du processus doit être planifié et contrôlé de manière à réduire au minimum les variations, depuis la première opération jusqu’au contrôle final.
Planification des processus
La planification des processus détermine quelles machines, quels outils, quels dispositifs de fixation, quelles opérations et quelles méthodes de contrôle sera utilisé pour la fabrication de la pièce.
Les caractéristiques critiques doivent être identifiées dès le début, et les séquences d'usinage doivent être conçues de manière à maintenir des repères stables et à minimiser les erreurs de repositionnement.
Plusieurs étapes d'usinage
Les pièces à tolérances serrées sont souvent fabriquées en plusieurs étapes d'usinage, plutôt que de réaliser toutes les caractéristiques en une seule opération.
La matière peut être enlevée progressivement tout en conservant une épaisseur contrôlée pour les opérations ultérieures. Cela permet de réduire le risque que des forces de coupe excessives ou la chaleur n’affectent les dimensions finales.
Ébauche → Demi-finition → Finition
Une stratégie d'usinage de précision classique consiste à diviser l'enlèvement de matière en différentes étapes.
L'ébauche permet d'enlever efficacement la majeure partie de la matière.
La semi-finition permet de rapprocher les pièces de leurs dimensions définitives et d'obtenir une géométrie stable.
La finition consiste à éliminer l'excédent de matière dans des conditions de coupe contrôlées afin d'obtenir les dimensions et l'état de surface requis.
Cette approche par étapes permet de mieux contrôler les caractéristiques finales que si l'on se contentait d'une seule opération d'usinage agressive.
Compensation d'outil
L'usure des outils et les légères variations dimensionnelles peuvent, à long terme, avoir une incidence sur les résultats de production. Décalages et compensations d'outils permettre aux opérateurs de machines-outils d'ajuster les positions de coupe à mesure que les outils s'usent ou que les dimensions mesurées commencent à varier.
Une compensation adéquate permet de maintenir les pièces répétitives dans la plage de tolérance spécifiée sans avoir à remplacer inutilement les outils ni à modifier l'ensemble du processus.
Contrôle en cours de fabrication
Le contrôle en cours de fabrication permet d'obtenir des informations avant qu'une pièce n'atteigne le contrôle final. Les mesures peuvent servir à détecter les écarts dimensionnels, l'usure des outils ou les variations du processus alors que la production est encore en cours.
Pour les pièces de précision exigeantes, la combinaison de contrôle des processus avec contrôle final permet d'obtenir des résultats homogènes tout au long du lot de production, plutôt que de se contenter de contrôler les pièces finies à la fin du processus.

Comment sont contrôlées les pièces usinées de précision ?
Le contrôle permet de vérifier si une pièce usinée répond bien aux exigences spécifiées en matière de cotes, de géométrie et de finition de surface. La méthode de contrôle doit correspondre à la la caractéristique à mesurer et le niveau de précision requis.
Contrôle dimensionnel
Le contrôle dimensionnel permet de vérifier des caractéristiques critiques telles que longueurs, diamètres, profondeurs, dimensions des trous et épaisseurs par rapport au plan technique.
En fonction des besoins, les opérateurs de machines-outils peuvent utiliser des pieds à coulisse de précision, des micromètres, des jauges de hauteur, des jauges d'alésage ou d'autres instruments de mesure étalonnés. Les cotes critiques doivent être mesurées à l'aide d'instruments présentant une précision suffisante pour respecter la tolérance spécifiée.
Inspection CMM
A machine à mesurer tridimensionnelle (MMT) permet de mesurer la position et la géométrie de plusieurs éléments en trois dimensions.
Le contrôle par machine à coordonnées (CMM) est particulièrement utile pour les pièces de précision présentant des géométries complexes, des repères multiples, des exigences de positionnement strictes ou de nombreuses caractéristiques interdépendantes. Il permet de comparer les résultats de mesure avec le modèle CAO ou les spécifications d'inspection afin de fournir des données dimensionnelles détaillées.
Mesure de l'état de surface
La finition de surface est mesurée à l'aide d'instruments spécialisés qui évaluent le profil microscopique d'une surface usinée.
C'est important lorsqu'un composant comporte des surfaces fonctionnelles destinées à étanchéité, glissement, roulement ou accouplement. Une pièce peut respecter les exigences dimensionnelles tout en ne répondant pas aux spécifications relatives à l'état de surface ; il est donc nécessaire de vérifier ces deux critères.
Contrôle du premier article et contrôle par lots
Inspection du premier article (FAI) vérifie que la pièce de pré-série est conforme au plan et aux spécifications convenues avant de lancer la production en série.
Dans le cadre d'une production en série, le contrôle par lots ou par échantillonnage permet de vérifier la régularité tout au long du cycle de production. La fréquence des contrôles dépend de la les spécifications des pièces, le volume de production, le niveau de tolérance et le plan qualité.

Quelles sont les causes des erreurs d'usinage de précision ?
Même lorsqu'un processus d'usinage est soigneusement planifié, plusieurs facteurs peuvent entraîner des variations dimensionnelles ou géométriques. L'identification de ces sources aide les fabricants à prévenir les erreurs plutôt que de se fier uniquement au contrôle final.
Dilatation thermique
La chaleur générée lors de l'usinage peut entraîner la une machine, un outil de coupe ou une pièce à usiner pour qu'elle se dilate. En fonction des variations de température, les dimensions mesurées peuvent varier.
Des conditions de fonctionnement stables, une gestion adéquate du liquide de refroidissement et des stratégies d'usinage maîtrisées peuvent contribuer à réduire les effets thermiques.
Usure des outils
Les outils de coupe s'usent progressivement au cours de la production. À mesure que l'arête de coupe s'altère, dimensions, état de surface et forces de coupe peut également changer.
La surveillance de l’état des outils et l’application de corrections d’outils appropriées ou le respect des intervalles de remplacement permettent d’éviter les variations dimensionnelles.
Vibrations des machines
Les vibrations ou les tremblements peuvent nuire à la fois à la précision dimensionnelle et à l'état de surface. Ils peuvent résulter de une rigidité insuffisante de la machine, des conditions de coupe instables, un porte-à-faux de l'outil ou des vitesses et des avances inadaptées.
La réduction du porte-à-faux de l'outil, l'amélioration du serrage de la pièce et l'optimisation des paramètres de coupe peuvent contribuer à maintenir la stabilité du processus.
Déformation des matériaux
Les pièces peuvent se déformer en raison de les forces de coupe, les contraintes résiduelles, la chaleur ou une pression de serrage excessive.
Cela revêt une importance particulière lors de l'usinage de parois minces, d'éléments élancés ou de matériaux sensibles à la chaleur et aux contraintes mécaniques. La stratégie d'usinage et le dispositif de serrage doivent tenir compte du comportement probable du matériau.
Mauvais montage
Un serrage inadapté peut entraîner un déplacement ou une déformation de la pièce à usiner pendant l'usinage.
Un dispositif de fixation de précision doit assurer un positionnement stable et un maintien adéquat, tout en évitant les forces de serrage inutiles. La cohérence du dispositif de fixation revêt une importance particulière lorsque la même pièce doit être reproduite dans le cadre de plusieurs configurations ou lots de production.
Paramètres de découpe incorrects
La vitesse de coupe, la vitesse d'avance, la profondeur de coupe et l'engagement de l'outil ont tous une incidence sur la chaleur, les efforts de coupe, les vibrations et l'usure des outils.
Des paramètres trop agressifs peuvent nuire à la stabilité du processus, tandis que des réglages trop prudents peuvent allonger la durée d'usinage sans pour autant améliorer le résultat. L'usinage de précision nécessite des paramètres qui permettent d'équilibrer le contrôle dimensionnel, la qualité de surface, la durée de vie de l'outil et la productivité.

Comment indiquer les exigences de précision sur un dessin
Des plans techniques clairs fournissent à l'équipe d'usinage les informations nécessaires pour fabriquer et contrôler correctement une pièce de précision. Les exigences de précision doivent porter principalement sur caractéristiques ayant une incidence sur l'ajustement, le fonctionnement, le montage et les performances, plutôt que de resserrer inutilement chaque dimension.
Dimensions critiques
Identifiez les dimensions qui influent directement sur le fonctionnement de la pièce ou sur son interface avec d'autres composants. Il peut s'agir notamment de diamètres des alésages, diamètres des arbres, épaisseurs de paroi, cotes d'ajustement ou emplacements des éléments.
Le fait d'identifier clairement les caractéristiques critiques aide le fabricant à hiérarchiser le contrôle des processus et les inspections là où la précision est la plus importante.
Zones de tolérance
Les zones de tolérance définissent la variation admissible autour d'une cote nominale. Selon leur fonction, certaines caractéristiques peuvent nécessiter des niveaux de tolérance différents.
Le recours à des tolérances adaptées permet au fabricant de trouver le juste équilibre entre exigences fonctionnelles, facilité de fabrication et coût de production sans imposer d'exigences inutilement strictes.
GD&T
Cotation et tolérances géométriques (GD&T) précise les exigences relatives à la forme, à l'orientation, à l'emplacement et à la relation entre les éléments.
Pour les composants de précision, la GD&T permet de définir des exigences fonctionnelles plus claires que si l'on se basait uniquement sur des tolérances dimensionnelles de ±. Des repères et des contrôles géométriques appropriés aident le fabricant à comprendre comment la pièce doit s'ajuster et fonctionner concrètement.
Finition de la surface
Les spécifications relatives à la finition des surfaces définissent l'état requis des surfaces fonctionnelles.
Il convient d'indiquer les exigences lorsque la texture de la surface a une incidence sur étanchéité, frottement, usure, aspect ou ajustement des composants. Si une finition particulière est requise, celle-ci doit être clairement indiquée sur le plan.
Exigences relatives aux matériaux et aux traitements
Le dessin doit également préciser les exigences requises type de matériau, traitement thermique, revêtement, placage, anodisation ou autre traitement de surface lorsque celles-ci ont une incidence sur les performances des composants.
Dans le domaine de l'usinage de précision, les exigences relatives aux matériaux et aux traitements peuvent influencer la stabilité dimensionnelle, la dureté, les propriétés de surface et le processus d'usinage lui-même.

Contrôle qualité de l'usinage de précision
Le contrôle qualité dans l'usinage de précision est un processus continu plutôt qu'une étape d'inspection finale. Un contrôle efficace combine suivi des processus, mesures, documentation et traçabilité afin de garantir la cohérence des résultats tout au long de la production.
Contrôle des processus
Le contrôle des processus vise à maintenir la stabilité des conditions d'usinage tout au long de la production.
La configuration des machines, l'outillage, les paramètres de coupe, le serrage des pièces et les points de contrôle doivent être maîtrisés afin de réduire les variations avant qu'elles n'aient une incidence sur les pièces finies.
Registres d'inspection
Les rapports d'inspection consignent les résultats des mesures par rapport aux exigences spécifiées.
Selon le projet, les documents peuvent inclure mesures dimensionnelles, rapports de MMT, résultats relatifs à l'état de surface, contrôle du premier article et données issues du contrôle final. Ces registres constituent une preuve objective que les pièces ont été contrôlées.
Traçabilité des matériaux
La traçabilité des matériaux permet d'établir un lien entre la pièce finie, les matières premières utilisées pour sa fabrication et la documentation correspondante.
Les certificats de conformité des matériaux, les informations relatives aux lots et les dossiers des fournisseurs peuvent être gérés lorsque cela s'avère nécessaire, ce qui revêt une importance particulière pour les applications soumises à des exigences strictes en matière de matériaux ou de réglementation.
Cohérence des lots
Pour les quantités de production, le contrôle qualité doit se concentrer sur uniformité sur l'ensemble du lot, et pas seulement la première partie terminée.
Le suivi des cotes critiques, de l'usure des outils, des conditions de processus et des résultats d'inspection permet de détecter les variations dimensionnelles avant qu'elles ne se transforment en un problème de production plus grave.
Vérification finale
La vérification finale confirme que les pièces finies sont conformes aux spécifications convenues dimensions, tolérances, exigences géométriques, état de surface, matériau et autres spécifications.
Un processus d'usinage de précision bien maîtrisé suit donc un cycle complet : définir les exigences → planifier le processus → contrôler l'usinage → inspecter → documenter → vérifier.
