





Precisiebewerking wordt niet louter bereikt door het gebruik van een hoogwaardige CNC-machine. Machinecapaciteit, gereedschap, opspanning, materiaalgedrag, thermische omstandigheden en snijparameters hebben allemaal invloed op het eindresultaat.
Voor ingenieurs en inkopers is de belangrijkste vraag niet alleen hoe nauwkeurig een machine eenmalig kan werken, maar ook of het proces van stuk tot stuk consistent de vereiste afmetingen en geometrie leveren. Als u een project op het gebied van precisiebewerking hebt of te maken hebt met uitdagingen op het gebied van toleranties en herhaalbaarheid, neem contact op met ons technische team om de eisen aan het onderdeel te bespreken en een geschikte bewerkingsoplossing te vinden.
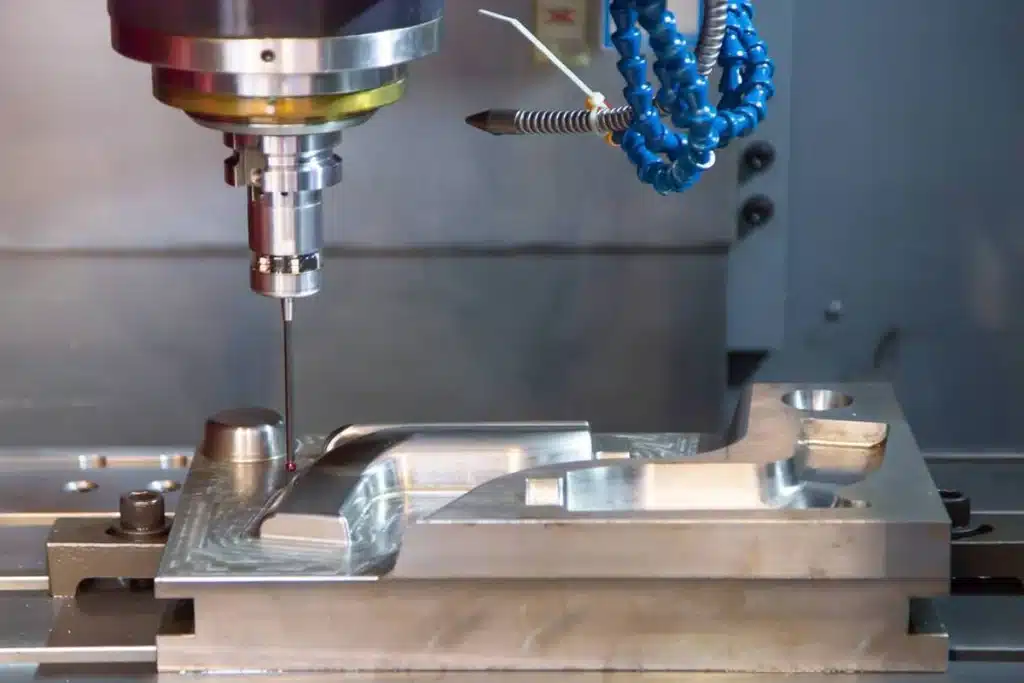
Wat bepaalt de nauwkeurigheid bij het verspanen?
Nauwkeurigheid is het resultaat van een gecontroleerd bewerkingsproces en niet zozeer van de specificaties van één bepaalde machine. Verschillende factoren spelen een rol bij het bepalen hoe nauwkeurig en consistent een onderdeel kan worden geproduceerd.
Nauwkeurigheid en stijfheid van de machine
Een CNC-machine moet het snijgereedschap nauwkeurig kunnen positioneren en deze positie onder bewerkingsbelastingen kunnen handhaven. Nauwkeurigheid, stijfheid, spilprestaties en asstabiliteit van de machine ze hebben allemaal invloed op de dimensionale en geometrische resultaten.
Een stijve machine draagt ook bij aan het verminderen van trillingen en doorbuiging bij het snijden van hardere materialen of het bewerken van complexe vormen. Voor veeleisende precisieonderdelen moet de machine voldoende capaciteit hebben om de vereiste tolerantie te waarborgen, in plaats van deze alleen onder ideale omstandigheden te halen.
Gereedschap en gereedschapsslijtage
Het snijgereedschap heeft een directe invloed op de afmetingen, de geometrie en de oppervlaktekwaliteit van het bewerkte onderdeel. Gereedschapskeuze, toestand van het gereedschap, slingering en slijtage moet gedurende het hele productieproces worden gecontroleerd.
Naarmate een gereedschap slijt, kunnen de snijkrachten toenemen en kunnen de afmetingen geleidelijk veranderen. Bij zeer nauwkeurige bewerkingen en serieproductie moet bij de procesplanning rekening worden gehouden met de standtijd van het gereedschap en met strategieën voor vervanging of compensatie.
Werkstukopspanning en opspanning
Zelfs een nauwkeurige machine kan geen consistent onderdeel produceren als het werkstuk niet stevig en correct wordt vastgehouden.
De werkstukopspanning is van invloed op de positionering, stabiliteit en herhaalbaarheid. Een slechte klemming kan leiden tot beweging, trillingen of vervorming, terwijl een ongeschikte opspanning positioneringsfouten tussen de verschillende opstellingen kan veroorzaken.
Bij precisiecomponenten moet de opspanning voldoende steun bieden zonder dat er buitensporige klemkrachten ontstaan die het onderdeel zouden kunnen vervormen.
Gedrag van materialen
Verschillende materialen reageren verschillend tijdens de bewerking. Hardheid, interne spanning, thermische uitzetting en bewerkbaarheid kunnen allemaal van invloed zijn op de maatvastheid.
Zo kunnen zachtere materialen bijvoorbeeld vervormen onder klem- of snijkrachten, terwijl hardere legeringen grotere snijkrachten en meer slijtage aan het gereedschap kunnen veroorzaken. Materialen met een aanzienlijke thermische uitzetting kunnen ook van afmeting veranderen naarmate hun temperatuur tijdens de bewerking varieert.
Bij strenge toleranties moet daarom rekening worden gehouden met zowel de materiaalkeuze als de bewerkingsstrategie.
Thermische stabiliteit
Warmte is een van de minder zichtbare factoren die de bewerkingsnauwkeurigheid beïnvloeden. Bij het verspanen ontstaat warmte in de gereedschap, werkstuk, spil en machineconstructie, en temperatuurschommelingen kunnen leiden tot maatveranderingen.
Stabiele omstandigheden in de werkplaats, goed beheer van de koelvloeistof, gecontroleerde verspaningsomstandigheden en voldoende opwarmen van de machine kunnen thermische schommelingen helpen verminderen. Dit is met name van belang bij het bewerken van onderdelen met nauwe toleranties of bij de productie van grote series, waarbij de omstandigheden in de loop van de tijd consistent moeten blijven.
Bewerkingsparameters
De snijsnelheid, de voedingssnelheid, de snijdiepte, de ingrijping van het gereedschap en andere bewerkingsparameters zijn van invloed op snijkrachten, trillingen, warmteontwikkeling en slijtage van het gereedschap.
Bij precisiebewerking moet vaak een evenwicht worden gevonden tussen productiviteit en processtabiliteit. Agressieve parameters kunnen de cyclustijd weliswaar verkorten, maar leiden ook tot meer doorbuiging, trillingen of warmteontwikkeling. Welke parameters geschikt zijn, hangt af van het materiaal, het gereedschap, de geometrie, de tolerantie en de bewerking.

Nauwkeurigheid versus precisie versus herhaalbaarheid
Deze drie termen hangen nauw met elkaar samen, maar beschrijven verschillende aspecten van de bewerkingsprestaties.
Nauwkeurigheid
Nauwkeurigheid geeft aan in hoeverre een meetresultaat overeenkomt met de beoogde of nominale waarde.
Als in een tekening bijvoorbeeld een diameter van 20,000 mm is opgegeven, geeft de nauwkeurigheid aan in hoeverre de bewerkte diameter bij die streefwaarde in de buurt ligt.
Precisie
Precisie geeft de consistentie van herhaalde metingen of resultaten weer.
Een proces kan meetwaarden opleveren die zeer dicht bij elkaar liggen, maar enigszins afwijken van de nominale afmeting. In dat geval kan het proces weliswaar zeer nauwkeurig zijn, maar niet voldoende accuraat.
Herhaalbaarheid
Herhaalbaarheid geeft aan in hoeverre hetzelfde proces onder dezelfde omstandigheden steeds weer hetzelfde resultaat kan opleveren.
Bij CNC-bewerking houdt dit in dat hetzelfde kenmerk volgens de vereiste specificaties wordt vervaardigd bij herhaalde onderdelen, instellingen of productieseries.
Waarom herhaalbaarheid belangrijk is in de productie
Herhaalbaarheid is vooral van belang bij de productie van tientallen, honderden of duizenden precisieonderdelen. Het is niet voldoende om één onderdeel binnen de tolerantie te produceren als latere onderdelen geleidelijk buiten het vereiste bereik komen te liggen.
Een herhaalbaar proces draagt bij aan het behoud van consistente afmetingen, passing en functionele koppelingen binnen een hele partij. Het maakt de inspectieresultaten bovendien voorspelbaarder en vermindert het risico op afwijkingen tijdens de assemblage.
Voor OEM- en productietoepassingen, Constante nauwkeurigheid is vaak belangrijker dan het realiseren van een uitzonderlijk krappe tolerantie bij één enkel prototype.

Hoe toleranties van invloed zijn op precisiebewerking
Tolerantie-eisen bepalen hoe nauwkeurig bij een bewerkingsproces elke maat moet worden geregeld. Niet elke afmeting van een onderdeel vereist dezelfde mate van precisie, dus de bewerkingsstrategie moet hierop zijn afgestemd functie en belang van elke functie.
Maattoleranties
Maattoleranties geven de toegestane afwijking in de afmetingen van een onderdeel aan, zoals de diameter van een gat, de diameter van een as, de lengte of de dikte.
Strengere maattoleranties vereisen een betere beheersing van machinepositionering, gereedschap, temperatuur en metingen. Het hanteren van onnodig strakke toleranties voor elke afmeting kan ook de bewerkingstijd en -kosten verhogen; daarom moeten kritische afmetingen duidelijk op de tekening worden aangegeven.
Geometrische toleranties
Geometrische toleranties bepalen de vorm, oriëntatie en onderlinge verhouding tussen kenmerken, in plaats van alleen de grootte.
Eisen zoals vlakheid, rondheid, loodrechtheid, evenwijdigheid en concentriciteit kunnen van cruciaal belang zijn voor de pasvorm en werking van een precisieonderdeel. Een onderdeel kan weliswaar aan de maattoleranties voldoen, maar toch niet naar behoren functioneren als de geometrische verhoudingen niet goed worden beheerst.
Vereisten inzake functie en vorm
Eisen ten aanzien van positie en vorm worden vooral belangrijk wanneer meerdere functies moeten samenwerken.
Zo kunnen bijvoorbeeld de plaatsing van een patroon van bevestigingsgaten, de uitlijning van een as of de vlakheid van een pasvlak een directe invloed hebben op de montage. Deze eisen zijn van invloed op werkstukopspanning, bewerkingsvolgorde, keuze van referentiepunten en controlemethoden.
Eisen aan de oppervlakteafwerking
De oppervlakteafwerking is een ander onderdeel van precisiebewerking, met name voor afdichtingsvlakken, glijvlakken, lagerposities en bij elkaar horende onderdelen.
De vereiste afwerking kan bepalend zijn voor de vraag of een onderdeel via standaard CNC-bewerking kan worden vervaardigd of dat er een aanvullende afwerkingsbewerking, zoals slijpen, nodig is. De oppervlakteafwerking moet daarom samen met de maat- en geometrische toleranties in overweging worden genomen, in plaats van als een afzonderlijke eis te worden beschouwd.

Hoe precisiebewerking zorgt voor nauwe toleranties
Het realiseren van een nauwe tolerantie is niet simpelweg een kwestie van het gebruik van een nauwkeurigere machine. Het gehele proces moet zo worden gepland en gecontroleerd dat afwijkingen tot een minimum worden beperkt, vanaf de eerste bewerking tot en met de eindcontrole.
Procesplanning
De procesplanning bepaalt welke machines, gereedschappen, opspanningen, bewerkingen en controlemethoden zal worden gebruikt voor de productie van het onderdeel.
Kritieke kenmerken moeten in een vroeg stadium worden geïdentificeerd, waarbij de bewerkingsvolgordes zo moeten worden ontworpen dat stabiele referentiepunten worden gehandhaafd en herpositioneringsfouten tot een minimum worden beperkt.
Meerdere bewerkingsfasen
Onderdelen met nauwe toleranties worden vaak in meerdere bewerkingsfasen vervaardigd, in plaats van dat elk kenmerk in één enkele bewerking wordt afgewerkt.
Er kan geleidelijk materiaal worden verwijderd, waarbij een gecontroleerde dikte wordt behouden voor latere bewerkingen. Dit vermindert het risico dat te grote snijkrachten of warmte de uiteindelijke afmetingen beïnvloeden.
Voorbewerking → Halffinish → Afwerking
Bij een typische strategie voor precisiebewerking wordt het materiaalafvoeren in verschillende fasen verdeeld.
Bij het voorbewerken wordt het grootste deel van het materiaal op efficiënte wijze verwijderd.
Door de voorbewerking worden de afmetingen van de onderdelen dichter bij hun uiteindelijke afmetingen gebracht en wordt een stabiele geometrie verkregen.
Bij de nabewerking wordt het resterende materiaal onder gecontroleerde snijomstandigheden verwijderd om de vereiste afmetingen en oppervlakteafwerking te verkrijgen.
Deze gefaseerde aanpak biedt meer controle over de uiteindelijke eigenschappen dan wanneer men zich beperkt tot één agressieve bewerking.
Gereedschapscorrectie
Slijtage van gereedschap en kleine maatafwijkingen kunnen na verloop van tijd van invloed zijn op de productieresultaten. Gereedschapsoffsets en compensatie zodat machinisten de snijposities kunnen aanpassen wanneer gereedschappen slijten of de gemeten afmetingen beginnen te verschuiven.
Door een juiste compensatie kunnen herhalende onderdelen binnen het opgegeven tolerantiebereik worden gehouden, zonder dat gereedschappen onnodig hoeven te worden vervangen of het hele proces hoeft te worden aangepast.
Controle tijdens het productieproces
Tussentijdse controle biedt feedback voordat een onderdeel de eindcontrole bereikt. Metingen kunnen worden gebruikt om maatafwijkingen, slijtage van gereedschap of procesvariaties op te sporen terwijl de productie nog gaande is.
Voor veeleisende precisieonderdelen is het belangrijk om procescontrole met eindcontrole draagt bij aan consistente resultaten gedurende de gehele productiebatch, in plaats van alleen te vertrouwen op de controle van de afgewerkte onderdelen aan het einde.

Hoe nauwkeurig bewerkte onderdelen worden gecontroleerd
Bij de inspectie wordt gecontroleerd of een bewerkt onderdeel daadwerkelijk voldoet aan de gespecificeerde eisen op het gebied van afmetingen, geometrie en oppervlakte. De inspectiemethode moet aansluiten bij de de te meten grootheid en de vereiste nauwkeurigheid.
Maatcontrole
Bij de maatcontrole worden kritieke kenmerken gecontroleerd, zoals lengtes, diameters, dieptes, gatmaten en diktes in vergelijking met de technische tekening.
Afhankelijk van de vereisten kunnen machinisten gebruikmaken van precisieschuifmaten, micrometers, hoogtemeters, boringmeters of andere gekalibreerde meetapparatuur. Kritische afmetingen moeten worden gemeten met apparatuur die voldoende nauwkeurig is voor de opgegeven tolerantie.
CMM inspectie
A coördinatenmeetmachine (CMM) meet de locatie en geometrie van meerdere objecten in drie dimensies.
CMM-inspectie is met name geschikt voor precisieonderdelen met complexe geometrieën, meerdere referentiepunten, strenge positie-eisen of veel onderling gerelateerde elementen. Het kan meetresultaten vergelijken met het CAD-model of de inspectiespecificaties om gedetailleerde maatgegevens te leveren.
Meting van de oppervlakteafwerking
De oppervlakteafwerking wordt gemeten met behulp van speciale instrumenten die het microscopische profiel van een bewerkt oppervlak analyseren.
Dit is belangrijk wanneer een onderdeel functionele oppervlakken heeft voor afdichting, glijbeweging, lager of koppeling. Een onderdeel kan weliswaar aan de maateisen voldoen, maar toch niet aan de gespecificeerde oppervlakteafwerking, dus moeten beide eisen worden gecontroleerd.
Eerste-exemplaar- en partijcontrole
Eerste artikelinspectie (FAI) controleert of het eerste productiestuk voldoet aan de tekening en de overeengekomen specificaties, voordat de volledige productie van start gaat.
Bij herhaalde productie helpt batch- of steekproefcontrole om de consistentie gedurende de gehele productierun te bewaken. De frequentie van de controle hangt af van de onderdeelvereisten, productievolume, tolerantieniveau en kwaliteitsplan.

Wat zijn de oorzaken van fouten bij precisiebewerking?
Zelfs wanneer een bewerkingsproces zorgvuldig is gepland, kunnen verschillende factoren leiden tot maat- of geometrische afwijkingen. Door deze oorzaken in kaart te brengen, kunnen fabrikanten fouten voorkomen in plaats van uitsluitend op de eindcontrole te vertrouwen.
Thermische uitzetting
De warmte die tijdens de bewerking vrijkomt, kan ervoor zorgen dat de machine, snijgereedschap of werkstuk uit te zetten. Naarmate de temperatuur verandert, kunnen de gemeten afmetingen variëren.
Stabiele bedrijfsomstandigheden, een goed koelvloeistofbeheer en gecontroleerde bewerkingsstrategieën kunnen helpen om thermische effecten te verminderen.
Slijtage gereedschap
Snijgereedschap slijt geleidelijk tijdens de productie. Naarmate de snijkant verandert, afmetingen, oppervlakteafwerking en snijkrachten kan ook veranderen.
Door de staat van het gereedschap te controleren en de juiste gereedschapscorrecties toe te passen of vervangingsintervallen aan te houden, kan maatafwijking worden voorkomen.
Machinetrillingen
Trillingen of rammelen kunnen zowel de maatnauwkeurigheid als de oppervlakteafwerking beïnvloeden. Dit kan het gevolg zijn van onvoldoende stijfheid van de machine, onstabiele snijomstandigheden, overhang van het gereedschap of ongeschikte snelheden en voedingssnelheden.
Het verminderen van de overhang van het gereedschap, het verbeteren van de werkstukopspanning en het optimaliseren van de snijparameters kunnen bijdragen aan het behoud van de processtabiliteit.
Materiaalvervorming
Werkstukken kunnen vervormen als gevolg van snijkrachten, restspanning, warmte of overmatige klemdruk.
Dit is met name van belang bij het bewerken van dunne wanden, slanke onderdelen of materialen die gevoelig zijn voor warmte en mechanische belasting. Bij de bewerkingsstrategie en de opspanning moet rekening worden gehouden met de verwachte reactie van het materiaal.
Onjuiste bevestiging
Door een ongeschikte opspanning kan het werkstuk tijdens de bewerking verschuiven of vervormen.
Een precisieopspanning moet zorgen voor een stabiele positionering en voldoende ondersteuning, zonder dat er onnodige klemkrachten worden uitgeoefend. Een consistente opspanning is vooral belangrijk wanneer hetzelfde onderdeel in meerdere opstellingen of productiebatches moet worden gereproduceerd.
Onjuiste snijparameters
De snijsnelheid, de aanvoersnelheid, de snijdiepte en de ingrijping van het gereedschap hebben allemaal invloed op hitte, snijkrachten, trillingen en gereedschapsslijtage.
Te agressieve parameters kunnen de processtabiliteit verminderen, terwijl te conservatieve instellingen de bewerkingstijd kunnen verlengen zonder dat het resultaat daardoor verbetert. Voor precisiebewerking zijn parameters nodig die een evenwicht bieden tussen maatvastheid, oppervlaktekwaliteit, standtijd en productiviteit.

Hoe je nauwkeurigheidseisen op een tekening aangeeft
Duidelijke technische tekeningen verschaffen het bewerkingsteam de informatie die nodig is om een precisieonderdeel correct te vervaardigen en te controleren. De precisie-eisen moeten vooral gericht zijn op kenmerken die van invloed zijn op de pasvorm, de werking, de montage en de prestaties, in plaats van elke afmeting onnodig strakker te maken.
Kritische afmetingen
Bepaal welke afmetingen rechtstreeks van invloed zijn op de functie van het onderdeel of op de aansluiting ervan op andere componenten. Hierbij kan het onder meer gaan om gatdiameters, asdiameters, wanddiktes, aansluitmaten of de posities van onderdelen.
Door kritieke kenmerken duidelijk in kaart te brengen, kan de fabrikant prioriteit geven aan procescontrole en inspectie op die punten waar precisie het belangrijkst is.
Tolerantiezones
Tolerantiezones geven de toegestane afwijking ten opzichte van een nominale afmeting aan. Afhankelijk van hun functie kunnen verschillende onderdelen verschillende tolerantieniveaus vereisen.
Door gebruik te maken van passende toleranties kan de fabrikant een evenwicht vinden tussen functionele eisen, produceerbaarheid en productiekosten zonder onnodig strenge eisen te stellen.
GD&T
Geometrische maatvoering en toleranties (GD&T) geeft aan wat de vereisten zijn voor de vorm, de oriëntatie, de locatie en de onderlinge verhouding van elementen.
Voor precisieonderdelen biedt GD&T duidelijkere functionele eisen dan wanneer men uitsluitend uitgaat van ±-maatstoringen. De juiste referentiepunten en geometrische controles helpen de fabrikant te begrijpen hoe het onderdeel daadwerkelijk moet passen en functioneren.
Afwerking oppervlak
Specificaties voor oppervlakteafwerking beschrijven de vereiste toestand van functionele oppervlakken.
Er moeten eisen worden opgenomen wanneer de oppervlaktestructuur van invloed is op afdichting, wrijving, slijtage, uiterlijk of de passing van onderdelen. Als een specifieke afwerking vereist is, moet dit duidelijk op de tekening worden aangegeven.
Eisen inzake materiaal en behandeling
Op de tekening moeten ook de vereiste materiaalsoort, warmtebehandeling, coating, galvaniseren, anodiseren of een andere oppervlaktebehandeling wanneer deze de prestaties van een onderdeel beïnvloeden.
Bij precisiebewerking kunnen de eisen aan het materiaal en de behandeling van invloed zijn op de maatvastheid, de hardheid, de oppervlakte-eigenschappen en het bewerkingsproces zelf.

Kwaliteitscontrole bij precisiebewerking
Kwaliteitscontrole bij precisiebewerking is een continu proces en geen afsluitende inspectiefase. Effectieve controle omvat procesbewaking, meting, documentatie en traceerbaarheid om gedurende het hele productieproces consistente resultaten te waarborgen.
Procesbesturing
Bij procesregeling ligt de nadruk op het stabiel houden van de bewerkingsomstandigheden tijdens de productie.
De instelling van de machine, de gereedschappen, de snijparameters, de werkstukopspanning en de controlepunten moeten worden gecontroleerd om variaties te beperken voordat deze van invloed zijn op de afgewerkte onderdelen.
Inspectieverslagen
In inspectierapporten worden de meetresultaten afgezet tegen de vastgestelde eisen.
Afhankelijk van het project kunnen de documenten het volgende omvatten: afmetingen, CMM-rapporten, resultaten van oppervlakteafwerking, inspectie van het eerste exemplaar en gegevens van de eindcontrole. Deze documenten leveren objectief bewijs dat de onderdelen zijn gecontroleerd.
Traceerbaarheid van materialen
Materiaaltraceerbaarheid koppelt het afgewerkte onderdeel aan de daarvoor gespecificeerde grondstof en de bijbehorende documentatie.
Materiaalcertificaten, partijgegevens en leveranciersgegevens kunnen indien nodig worden bijgehouden, wat met name van belang is voor toepassingen met strenge materiaal- of wettelijke vereisten.
Consistentie binnen een batch
Bij productiehoeveelheden moet de kwaliteitscontrole zich richten op consistentie in de gehele partij, niet alleen het eerste voltooide deel.
Door kritische afmetingen, slijtage van gereedschap, procesomstandigheden en inspectieresultaten te monitoren, kan afwijkingen in de afmetingen worden opgespoord voordat deze uitgroeien tot een groter productieprobleem.
Eindcontrole
Uit de eindcontrole blijkt dat de voltooide onderdelen voldoen aan de overeengekomen afmetingen, toleranties, geometrische eisen, oppervlakteafwerking, materiaal en andere specificaties.
Een goed geregeld precisiebewerkingsproces verloopt daarom volgens een volledige cyclus: eisen vaststellen → het proces plannen → de bewerking controleren → inspecteren → documenteren → verifiëren.
