





Präzisionsbearbeitung Das lässt sich nicht allein durch den Einsatz einer hochwertigen CNC-Maschine erreichen. Maschinenleistung, Werkzeuge, Spannvorrichtungen, Materialverhalten, thermische Bedingungen und Schnittparameter All dies wirkt sich auf das Endergebnis aus.
Für Ingenieure und Einkäufer lautet die entscheidende Frage nicht nur, wie enge Toleranzen eine Maschine einmalig erreichen kann, sondern ob der Prozess von Teil zu Teil stets die geforderten Abmessungen und die geforderte Geometrie liefern. Wenn Sie ein Projekt im Bereich der Präzisionsbearbeitung haben oder mit Herausforderungen hinsichtlich Toleranzen und Wiederholgenauigkeit konfrontiert sind, Wenden Sie sich an unser Ingenieurteam um die Anforderungen an das Bauteil zu besprechen und eine geeignete Bearbeitungslösung zu finden.
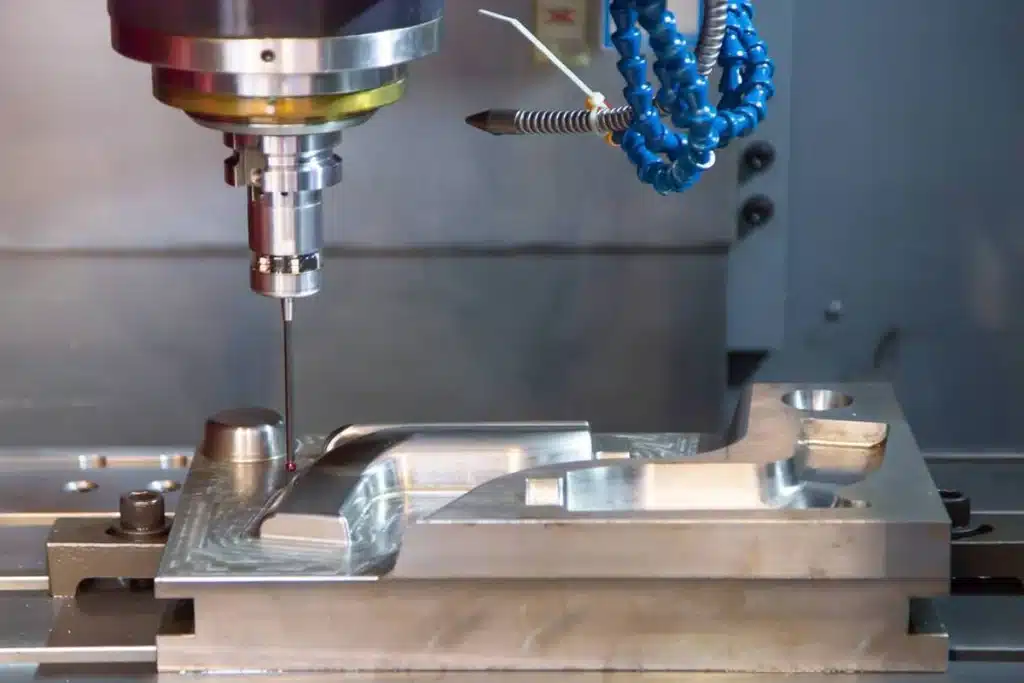
Was bestimmt die Präzision bei der Zerspanung?
Präzision ist das Ergebnis eines kontrollierten Bearbeitungsprozesses und nicht nur einer einzelnen Maschinenspezifikation. Mehrere Faktoren wirken zusammen und bestimmen, wie genau und gleichmäßig ein Bauteil gefertigt werden kann.
Maschinengenauigkeit und Steifigkeit
Eine CNC-Maschine muss in der Lage sein, das Schneidwerkzeug präzise zu positionieren und seine Position unter den bei der Bearbeitung auftretenden Belastungen beizubehalten. Maschinengenauigkeit, Steifigkeit, Spindelleistung und Achsstabilität All dies wirkt sich auf die dimensionalen und geometrischen Ergebnisse aus.
Eine steife Maschine trägt zudem dazu bei, Vibrationen und Durchbiegungen beim Schneiden härterer Werkstoffe oder bei der Bearbeitung komplexer Geometrien zu reduzieren. Bei anspruchsvollen Präzisionsteilen sollte die Maschine über ausreichende Kapazitäten verfügen, um die geforderte Toleranz zu gewährleisten, anstatt diese lediglich unter idealen Bedingungen einzuhalten.
Werkzeuge und Werkzeugverschleiß
Das Schneidwerkzeug hat direkten Einfluss auf die Größe, die Geometrie und die Oberflächenqualität des bearbeiteten Werkstücks. Werkzeugauswahl, Werkzeugzustand, Rundlaufabweichung und Verschleiß muss während des gesamten Produktionsprozesses kontrolliert werden.
Wenn sich ein Werkzeug abnutzt, können die Schnittkräfte zunehmen und die Maße sich allmählich verschieben. Bei hochpräzisen Arbeiten und Serienfertigung müssen die Standzeit des Werkzeugs sowie Strategien für den Austausch oder die Kompensation bereits bei der Prozessplanung berücksichtigt werden.
Werkstückspannung und Vorrichtungsbau
Selbst eine präzise Maschine kann kein gleichmäßiges Bauteil herstellen, wenn das Werkstück nicht sicher und korrekt eingespannt ist.
Die Werkstückspannung beeinflusst die Positionierung, Stabilität und Wiederholgenauigkeit. Eine unzureichende Klemmung kann zu Bewegungen, Vibrationen oder Verformungen führen, während eine ungeeignete Halterung zu Positionierungsfehlern zwischen den einzelnen Einrichtungsvorgängen führen kann.
Bei Präzisionsbauteilen sollte die Spannvorrichtung für eine ausreichende Abstützung sorgen, ohne dabei übermäßige Spannkräfte zu erzeugen, die das Bauteil verziehen könnten.
Materialverhalten
Verschiedene Werkstoffe verhalten sich bei der Bearbeitung unterschiedlich. Härte, innere Spannungen, Wärmeausdehnung und Zerspanbarkeit können sich alle auf die Maßhaltigkeit auswirken.
So können sich beispielsweise weichere Werkstoffe unter Spann- oder Schnittkräften verformen, während härtere Legierungen größere Schnittkräfte und einen höheren Werkzeugverschleiß verursachen können. Werkstoffe mit erheblicher Wärmeausdehnung können sich zudem bei Temperaturänderungen während der Bearbeitung maßlich verändern.
Die Materialauswahl und die Bearbeitungsstrategie müssen daher gemeinsam berücksichtigt werden, wenn enge Toleranzen erforderlich sind.
Thermische Stabilität
Wärme ist einer der weniger offensichtlichen Faktoren, die die Bearbeitungsgenauigkeit beeinflussen. Beim Zerspanen entsteht Wärme im Werkzeug, Werkstück, Spindel und Maschinenstruktur, und Temperaturschwankungen können zu Maßänderungen führen.
Stabile Werkstattbedingungen, ein ordnungsgemäßes Kühlmittelmanagement, kontrollierte Zerspanungsbedingungen und eine ausreichende Vorwärmphase der Maschine können dazu beitragen, thermische Schwankungen zu reduzieren. Dies ist besonders wichtig bei der Bearbeitung von Bauteilen mit engen Toleranzen oder bei der Fertigung großer Chargen, bei denen die Bedingungen über einen längeren Zeitraum hinweg konstant bleiben müssen.
Bearbeitungsparameter
Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Werkzeugansatz und andere Bearbeitungsparameter beeinflussen Schnittkräfte, Vibrationen, Wärmeentwicklung und Werkzeugverschleiß.
Bei der Präzisionsbearbeitung muss oft ein Gleichgewicht zwischen Produktivität und Prozessstabilität gefunden werden. Aggressive Bearbeitungsparameter können zwar die Zykluszeit verkürzen, führen jedoch möglicherweise zu einer erhöhten Durchbiegung, Vibrationen oder Wärmeentwicklung. Die geeigneten Parameter hängen vom Werkstoff, dem Werkzeug, der Geometrie, der Toleranz und dem Bearbeitungsvorgang ab.

Genauigkeit vs. Präzision vs. Wiederholbarkeit
Diese drei Begriffe stehen in engem Zusammenhang, beschreiben jedoch unterschiedliche Aspekte der Zerspanungsleistung.
Genauigkeit
Die Genauigkeit beschreibt, wie genau ein Messergebnis mit dem Sollwert oder Nennwert übereinstimmt.
Wenn in einer Zeichnung beispielsweise ein Durchmesser von 20,000 mm angegeben ist, beschreibt die Genauigkeit, wie nah der bearbeitete Durchmesser an diesem Sollwert liegt.
Präzision
Präzision beschreibt die Übereinstimmung wiederholter Messungen oder Ergebnisse.
Ein Prozess kann Messwerte liefern, die zwar sehr nahe beieinander liegen, aber geringfügig vom Nennmaß abweichen. In diesem Fall ist der Prozess zwar hochpräzise, aber nicht ausreichend genau.
Wiederholbarkeit
Die Wiederholbarkeit beschreibt, wie konsistent ein und derselbe Prozess unter denselben Bedingungen zum gleichen Ergebnis führt.
In der CNC-Bearbeitung bedeutet dies, dass bei wiederholten Teilen, Rüstvorgängen oder Produktionsserien stets dasselbe Merkmal gemäß den geforderten Spezifikationen hergestellt wird.
Warum Wiederholbarkeit in der Produktion wichtig ist
Die Wiederholbarkeit gewinnt bei der Herstellung besonders an Bedeutung Dutzende, Hunderte oder Tausende von Präzisionsteilen. Es reicht nicht aus, ein Teil innerhalb der Toleranz zu fertigen, wenn spätere Teile nach und nach außerhalb des geforderten Bereichs liegen.
Ein wiederholbarer Prozess trägt dazu bei, dass Maße, Passungen und funktionale Schnittstellen innerhalb einer Charge einheitlich bleiben. Außerdem werden die Prüfergebnisse dadurch besser vorhersehbar, und das Risiko von Abweichungen während der Montage wird verringert.
Für OEM- und Serienanwendungen, Eine gleichbleibende Präzision ist oft wichtiger als das Erreichen einer außergewöhnlich engen Toleranz bei einem einzelnen Prototyp.

Wie sich Toleranzen auf die Präzisionsbearbeitung auswirken
Toleranzvorgaben legen fest, wie genau bei einem Bearbeitungsprozess die einzelnen Merkmale kontrolliert werden müssen. Da nicht jedes Maß an einem Bauteil denselben Präzisionsgrad erfordert, sollte die Bearbeitungsstrategie dies widerspiegeln. Funktion und Bedeutung der einzelnen Merkmale.
Maßtoleranzen
Maßtoleranzen legen die zulässige Abweichung der Größe eines Merkmals fest, beispielsweise des Durchmessers einer Bohrung, des Wellendurchmessers, der Länge oder der Dicke.
Engere Maßtoleranzen erfordern eine bessere Kontrolle über Maschinenpositionierung, Werkzeugausrüstung, Temperatur und Messung. Die Anwendung unnötig enger Toleranzen auf alle Maße kann zudem die Bearbeitungszeit und die Kosten erhöhen; daher sollten kritische Maße in der Zeichnung eindeutig gekennzeichnet werden.
Geometrische Toleranzen
Geometrische Toleranzen regeln die Form, Ausrichtung und Beziehungen zwischen Merkmalen, und nicht nur die Größe.
Anforderungen wie Ebenheit, Rundheit, Rechtwinkligkeit, Parallelität und Konzentrizität können entscheidend dafür sein, wie ein Präzisionsbauteil passt und funktioniert. Ein Bauteil kann zwar die Maßtoleranzen einhalten, aber dennoch nicht die gewünschte Leistung erbringen, wenn seine geometrischen Beziehungen nicht ordnungsgemäß kontrolliert werden.
Anforderungen an die Position und die Form
Anforderungen an Position und Form gewinnen besonders dann an Bedeutung, wenn mehrere Elemente zusammenwirken müssen.
So können beispielsweise die Lage eines Befestigungslochmusters, die Ausrichtung einer Welle oder die Ebenheit einer Passfläche die Montage direkt beeinflussen. Diese Anforderungen wirken sich aus auf Werkstückspannung, Bearbeitungsreihenfolge, Bezugspunktauswahl und Prüfverfahren.
Anforderungen an die Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit ist ein weiterer Aspekt der Präzisionsbearbeitung, insbesondere bei Dichtflächen, Gleitflächen, Lagerstellen und zusammenwirkende Bauteile.
Die geforderte Oberflächenbeschaffenheit kann darüber entscheiden, ob ein Bauteil durch Standard-CNC-Bearbeitung fertiggestellt werden kann oder ob ein zusätzlicher Endbearbeitungsschritt wie beispielsweise das Schleifen erforderlich ist. Die Oberflächenbeschaffenheit sollte daher zusammen mit den Maß- und Geometrietoleranzen berücksichtigt werden und nicht als separate Anforderung behandelt werden.

Wie die Präzisionsbearbeitung enge Toleranzen gewährleistet
Um eine enge Toleranz zu erreichen, reicht es nicht aus, lediglich eine präzisere Maschine einzusetzen. Der gesamte Prozess muss so geplant und gesteuert werden, dass Abweichungen vom ersten Arbeitsschritt bis zur Endkontrolle auf ein Minimum reduziert werden.
Prozessplanung
Die Prozessplanung legt fest welche Maschinen, Werkzeuge, Vorrichtungen, Arbeitsgänge und Prüfverfahren wird zur Herstellung des Teils verwendet.
Kritische Merkmale sollten frühzeitig identifiziert werden, wobei die Bearbeitungsabläufe so gestaltet sein sollten, dass stabile Bezugspunkte erhalten bleiben und Repositionierungsfehler minimiert werden.
Mehrere Bearbeitungsschritte
Teile mit engen Toleranzen werden häufig in mehreren Bearbeitungsschritten hergestellt, anstatt jedes Merkmal in einem einzigen Arbeitsgang fertigzustellen.
Das Material kann schrittweise abgetragen werden, wobei für nachfolgende Arbeitsschritte eine kontrollierte Materialdicke erhalten bleibt. Dadurch wird das Risiko verringert, dass übermäßige Schnittkräfte oder Wärme die Endmaße beeinträchtigen.
Schruppen → Vorschlichten → Schlichten
Bei einer typischen Strategie der Präzisionsbearbeitung wird der Materialabtrag in verschiedene Phasen unterteilt.
Beim Schruppen wird der größte Teil des Materials effizient abgetragen.
Durch die Vorfertigung werden die Werkstücke näher an ihre Endmaße herangeführt und eine stabile Geometrie erreicht.
Bei der Endbearbeitung wird das restliche Material unter kontrollierten Schnittbedingungen abgetragen, um die erforderlichen Abmessungen und die gewünschte Oberflächengüte zu erzielen.
Dieser schrittweise Ansatz ermöglicht eine bessere Kontrolle über die endgültigen Merkmale als der Einsatz eines einzigen aggressiven Bearbeitungsvorgangs.
Werkzeugausgleich
Werkzeugverschleiß und geringfügige Maßabweichungen können sich im Laufe der Zeit auf die Produktionsergebnisse auswirken. Werkzeugversätze und Ausgleich ermöglichen es den Maschinenbedienern, die Schnittpositionen anzupassen, wenn sich die Werkzeuge abnutzen oder sich die gemessenen Maße zu verschieben beginnen.
Durch eine angemessene Kompensation lassen sich Serienbauteile innerhalb des vorgegebenen Toleranzbereichs halten, ohne dass Werkzeuge unnötig ausgetauscht oder der gesamte Prozess geändert werden muss.
Prozesskontrolle
Die Zwischenprüfung liefert Rückmeldung, bevor ein Bauteil die Endkontrolle erreicht. Anhand der Messwerte lassen sich Maßabweichungen, Werkzeugverschleiß oder Prozessschwankungen bereits während der laufenden Produktion erkennen.
Bei anspruchsvollen Präzisionsteilen ist die Kombination von Prozesskontrolle mit Endkontrolle trägt dazu bei, über die gesamte Produktionscharge hinweg gleichbleibende Ergebnisse zu gewährleisten, anstatt sich ausschließlich auf die Endkontrolle der fertigen Teile zu verlassen.

Wie präzisionsgefertigte Teile geprüft werden
Bei der Prüfung wird überprüft, ob ein bearbeitetes Teil tatsächlich die festgelegten Anforderungen hinsichtlich Maß, Geometrie und Oberflächenbeschaffenheit erfüllt. Die Prüfmethode sollte auf die das zu messende Merkmal und die erforderliche Genauigkeit.
Maßprüfung
Bei der Maßprüfung werden kritische Merkmale wie beispielsweise Längen, Durchmesser, Tiefen, Lochgrößen und Dicken gemäß der technischen Zeichnung.
Je nach Anforderung können Maschinenbediener Präzisionsmessschieber, Mikrometer, Höhenmessgeräte, Bohrungsmessgeräte oder andere kalibrierte Messgeräte verwenden. Kritische Maße sollten mit Geräten gemessen werden, deren Genauigkeit für die vorgegebene Toleranz ausreicht.
CMM-Prüfung
A Koordinatenmessgerät (CMM) misst die Lage und Geometrie mehrerer Merkmale in drei Dimensionen.
Die CMM-Prüfung eignet sich besonders für Präzisionsteile mit komplexe Geometrien, mehrere Bezugspunkte, enge Positionsanforderungen oder viele miteinander verbundene Merkmale. Es kann Messergebnisse mit dem CAD-Modell oder den Prüfvorgaben abgleichen, um detaillierte Maßdaten zu liefern.
Messung der Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit wird mit speziellen Messgeräten ermittelt, die das mikroskopische Profil einer bearbeiteten Oberfläche auswerten.
Dies ist wichtig, wenn ein Bauteil funktionale Oberflächen für Dichtung, Gleitlager, Lager oder Passung. Ein Bauteil kann zwar die Maßanforderungen erfüllen, aber dennoch nicht die vorgeschriebene Oberflächengüte aufweisen; daher müssen beide Anforderungen überprüft werden.
Erstmuster- und Serienprüfung
Prüfung des ersten Artikels (FAI) überprüft, ob das erste Serienteil der Zeichnung und den vereinbarten Spezifikationen entspricht, bevor die Serienfertigung in vollem Umfang anläuft.
Bei der Serienfertigung tragen Chargen- oder Stichprobenprüfungen dazu bei, die gleichbleibende Qualität während des gesamten Produktionslaufs zu überwachen. Die Häufigkeit der Prüfungen hängt von der Teileanforderungen, Produktionsvolumen, Toleranzbereich und Qualitätsplan.

Was verursacht Fehler bei der Präzisionsbearbeitung?
Selbst wenn ein Bearbeitungsprozess sorgfältig geplant ist, können verschiedene Faktoren zu Maß- oder Geometrieabweichungen führen. Die Ermittlung dieser Ursachen hilft Herstellern, Fehler zu vermeiden, anstatt sich ausschließlich auf die Endkontrolle zu verlassen.
Thermische Ausdehnung
Die bei der Bearbeitung entstehende Wärme kann dazu führen, dass die Maschine, Schneidwerkzeug oder Werkstück ausdehnen. Bei Temperaturänderungen können sich die gemessenen Maße verändern.
Stabile Betriebsbedingungen, ein angemessenes Kühlmittelmanagement und kontrollierte Bearbeitungsstrategien können dazu beitragen, thermische Effekte zu reduzieren.
Werkzeugverschleiß
Schneidwerkzeuge nutzen sich während der Produktion allmählich ab. Wenn sich die Schneide verändert, Abmessungen, Oberflächenbeschaffenheit und Schnittkräfte kann sich ebenfalls ändern.
Die Überwachung des Werkzeugzustands und die Anwendung geeigneter Werkzeugkorrekturen oder Austauschintervalle tragen dazu bei, Maßabweichungen zu vermeiden.
Maschinenschwingungen
Vibrationen oder Rattern können sowohl die Maßgenauigkeit als auch die Oberflächengüte beeinträchtigen. Dies kann folgende Ursachen haben: unzureichende Maschinensteifigkeit, instabile Schnittbedingungen, Werkzeugüberhang oder ungeeignete Drehzahlen und Vorschübe.
Die Verringerung des Werkzeugüberhangs, die Verbesserung der Werkstückspannung und die Optimierung der Schnittparameter können dazu beitragen, die Prozessstabilität aufrechtzuerhalten.
Materialverformung
Werkstücke können sich verformen aufgrund von Schnittkräfte, Eigenspannungen, Wärme oder übermäßiger Spanndruck.
Dies ist besonders wichtig bei der Bearbeitung dünnwandiger Teile, schlanker Strukturen oder Werkstoffe, die empfindlich auf Wärme und mechanische Beanspruchung reagieren. Bei der Bearbeitungsstrategie und der Aufspannung sollte berücksichtigt werden, wie der Werkstoff voraussichtlich reagieren wird.
Unsachgemäße Befestigung
Eine ungeeignete Befestigung kann dazu führen, dass sich das Werkstück während der Bearbeitung verschiebt oder verformt.
Eine Präzisionsspannvorrichtung sollte eine stabile Positionierung und eine ausreichende Abstützung gewährleisten und gleichzeitig unnötige Spannkräfte vermeiden. Eine konsistente Spannung ist besonders wichtig, wenn dasselbe Teil über mehrere Aufbauten oder Produktionschargen hinweg reproduziert werden muss.
Falsche Schnittparameter
Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Werkzeugangriff beeinflussen alle Wärme, Schnittkräfte, Vibrationen und Werkzeugverschleiß.
Zu aggressive Parameter können die Prozessstabilität beeinträchtigen, während zu konservative Einstellungen die Bearbeitungszeit verlängern können, ohne das Ergebnis zu verbessern. Die Präzisionsbearbeitung erfordert Parameter, die ein Gleichgewicht zwischen Maßhaltigkeit, Oberflächenqualität, Standzeit und Produktivität herstellen.

So legen Sie Genauigkeitsanforderungen in einer Zeichnung fest
Übersichtliche Konstruktionszeichnungen liefern dem Bearbeitungsteam die Informationen, die für die korrekte Fertigung und Prüfung eines Präzisionsteils erforderlich sind. Die Präzisionsanforderungen sollten sich auf Folgendes konzentrieren: Merkmale, die sich auf Passform, Funktion, Montage und Leistung auswirken, anstatt jede Abmessung unnötig zu verengen.
Kritische Abmessungen
Ermitteln Sie die Maße, die sich unmittelbar auf die Funktion des Bauteils oder dessen Schnittstelle zu anderen Komponenten auswirken. Dazu können gehören Bohrungsdurchmesser, Wellendurchmesser, Wandstärken, Passmaße oder Positionen von Merkmalen.
Die klare Identifizierung kritischer Merkmale hilft dem Hersteller dabei, bei der Prozesssteuerung und -prüfung dort Prioritäten zu setzen, wo es am meisten auf Präzision ankommt.
Toleranzbereiche
Toleranzbereiche legen die zulässigen Abweichungen um ein Nennmaß herum fest. Je nach ihrer Funktion können für verschiedene Merkmale unterschiedliche Toleranzwerte erforderlich sein.
Durch die Verwendung geeigneter Toleranzen kann der Hersteller einen Ausgleich schaffen funktionale Anforderungen, Herstellbarkeit und Produktionskosten ohne dabei unnötig strenge Anforderungen zu stellen.
GD&T
Geometrische Bemaßung und Tolerierung (GD&T) legt Anforderungen an Form, Ausrichtung, Lage und Beziehungen der Elemente fest.
Bei Präzisionsbauteilen lassen sich mit GD&T klarere funktionale Anforderungen festlegen, als wenn man sich ausschließlich auf Maßtoleranzen von ± stützt. Durch geeignete Bezugspunkte und geometrische Kontrollen kann der Hersteller besser nachvollziehen, wie das Bauteil tatsächlich sitzen und funktionieren muss.
Oberflächenbehandlung
Die Vorgaben zur Oberflächenbeschaffenheit legen den erforderlichen Zustand der Funktionsoberflächen fest.
Anforderungen sollten dort aufgenommen werden, wo die Oberflächenstruktur einen Einfluss hat Dichtheit, Reibung, Verschleiß, Optik oder Passgenauigkeit der Bauteile. Sollte eine bestimmte Oberflächenausführung erforderlich sein, sollte dies in der Zeichnung eindeutig angegeben werden.
Anforderungen an Material und Behandlung
In der Zeichnung sollten außerdem die erforderlichen Werkstoffsorte, Wärmebehandlung, Beschichtung, Galvanisierung, Eloxierung oder sonstige Oberflächenbehandlung wenn diese die Leistung der Bauteile beeinträchtigen.
Bei der Präzisionsbearbeitung können die Anforderungen an Werkstoff und Oberflächenbehandlung die Maßhaltigkeit, die Härte, die Oberflächeneigenschaften und den Bearbeitungsprozess selbst beeinflussen.

Qualitätskontrolle bei der Präzisionsbearbeitung
Die Qualitätskontrolle bei der Präzisionsbearbeitung ist eher ein fortlaufender Prozess als ein abschließender Prüfschritt. Eine wirksame Kontrolle verbindet Prozessüberwachung, Messung, Dokumentation und Rückverfolgbarkeit um während des gesamten Produktionsprozesses gleichbleibende Ergebnisse zu gewährleisten.
Prozesssteuerung
Bei der Prozesssteuerung geht es darum, die Bearbeitungsbedingungen während der Produktion stabil zu halten.
Maschineneinrichtung, Werkzeugauswahl, Schnittparameter, Werkstückspannung und Prüfpunkte sollten kontrolliert werden, um Abweichungen zu minimieren, bevor sie sich auf die Fertigteile auswirken.
Prüfprotokolle
In Prüfprotokollen werden die Messergebnisse im Vergleich zu den festgelegten Anforderungen dokumentiert.
Je nach Projekt können die Unterlagen Folgendes umfassen: Maßangaben, KMG-Protokolle, Ergebnisse zur Oberflächenbeschaffenheit, Erstmusterprüfung und Daten zur Endkontrolle. Diese Aufzeichnungen liefern objektive Nachweise dafür, dass die Teile geprüft wurden.
Rückverfolgbarkeit von Materialien
Die Materialrückverfolgbarkeit verknüpft das Fertigteil mit dem dafür vorgesehenen Rohmaterial und den entsprechenden Unterlagen.
Materialzertifikate, Chargeninformationen und Lieferantendaten können bei Bedarf gepflegt werden, was insbesondere für Anwendungen mit strengen Material- oder behördlichen Anforderungen von Bedeutung ist.
Chargenkonsistenz
Bei Serienfertigung muss sich die Qualitätskontrolle auf Folgendes konzentrieren: Gleichmäßigkeit über die gesamte Charge hinweg, nicht nur der erste fertiggestellte Teil.
Durch die Überwachung kritischer Maße, des Werkzeugverschleißes, der Prozessbedingungen und der Prüfergebnisse lassen sich Maßabweichungen erkennen, bevor sie zu einem größeren Produktionsproblem werden.
Abschließende Überprüfung
Die abschließende Prüfung bestätigt, dass die fertigen Teile den vereinbarten Anforderungen entsprechen Abmessungen, Toleranzen, geometrische Anforderungen, Oberflächenbeschaffenheit, Werkstoff und sonstige Spezifikationen.
Ein gut gesteuerter Präzisionsbearbeitungsprozess durchläuft daher einen vollständigen Regelkreis: Anforderungen definieren → den Prozess planen → die Bearbeitung steuern → prüfen → dokumentieren → verifizieren.
