





Mecanizado de precisión no se consigue simplemente utilizando una máquina CNC de alta gama. Capacidad de la máquina, utillaje, sistemas de sujeción, comportamiento del material, condiciones térmicas y parámetros de corte Todos ellos influyen en el resultado final.
Para los ingenieros y los responsables de compras, la cuestión clave no es solo qué grado de precisión puede alcanzar una máquina en una sola ocasión, sino si el proceso puede producir de forma constante las dimensiones y la geometría requeridas en todas las piezas. Si tienes un proyecto de mecanizado de precisión o te enfrentas a retos relacionados con las tolerancias y la repetibilidad, ponte en contacto con nuestro equipo de ingeniería para analizar los requisitos de las piezas e identificar una solución de mecanizado adecuada.
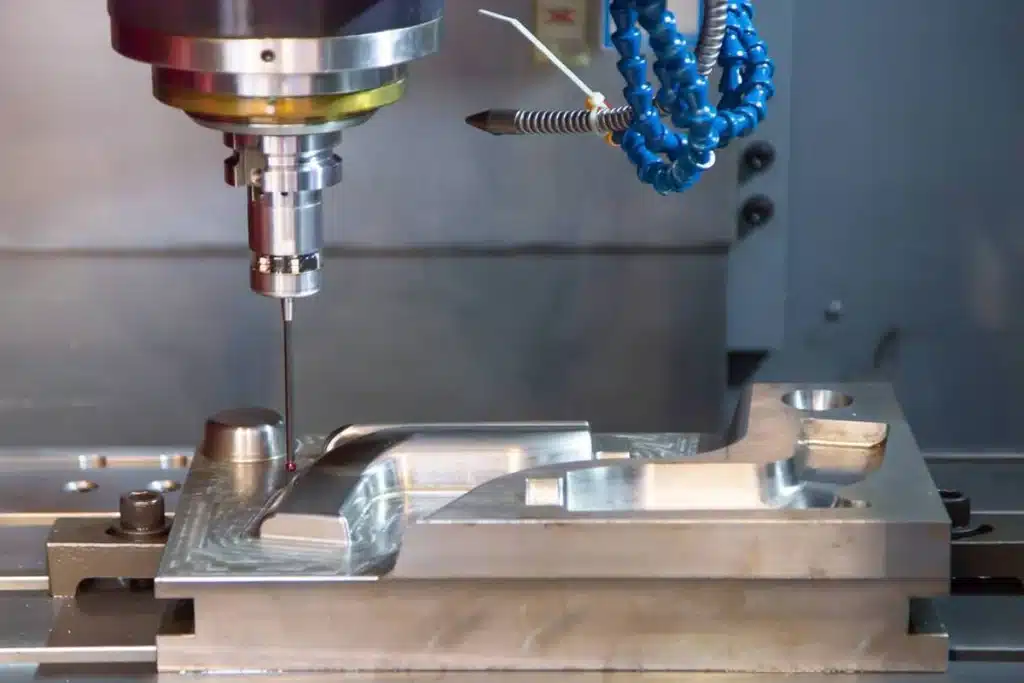
¿Qué factores determinan la precisión en el mecanizado?
La precisión es el resultado de un proceso de mecanizado controlado, más que de una única especificación de la máquina. Son varios los factores que, en conjunto, determinan el grado de precisión y uniformidad con el que se puede fabricar una pieza.
Precisión y rigidez de la máquina
Una máquina CNC debe ser capaz de posicionar la herramienta de corte con precisión y mantener su posición bajo las cargas de mecanizado. Precisión de la máquina, rigidez, rendimiento del husillo y estabilidad de los ejes Todos ellos influyen en los resultados dimensionales y geométricos.
Una máquina rígida también ayuda a reducir las vibraciones y la flexión al cortar materiales más duros o al mecanizar formas complejas. En el caso de piezas que exigen una gran precisión, la máquina debe tener la capacidad suficiente para cumplir con la tolerancia requerida, y no limitarse a cumplirla únicamente en condiciones ideales.
Herramientas y desgaste de las herramientas
La herramienta de corte influye directamente en el tamaño, la geometría y la calidad de la superficie de la pieza mecanizada. Selección de herramientas, estado de las herramientas, excentricidad y desgaste debe controlarse a lo largo de todo el proceso de producción.
A medida que una herramienta se desgasta, las fuerzas de corte pueden aumentar y las dimensiones pueden variar gradualmente. Para trabajos de alta precisión y de producción en serie, es necesario tener en cuenta la vida útil de la herramienta y las estrategias de sustitución o compensación durante la planificación del proceso.
Sistemas de sujeción y fijación
Ni siquiera una máquina de gran precisión puede fabricar una pieza homogénea si la pieza de trabajo no se sujeta de forma segura y correcta.
La sujeción de la pieza influye en el posicionamiento, la estabilidad y la repetibilidad. Una sujeción deficiente puede provocar movimientos, vibraciones o deformaciones, mientras que un dispositivo de sujeción inadecuado puede generar errores de posicionamiento entre cada montaje.
En el caso de los componentes de precisión, los dispositivos de sujeción deben proporcionar un apoyo suficiente sin generar fuerzas de sujeción excesivas que puedan deformar la pieza.
Comportamiento de los materiales
Los distintos materiales se comportan de forma diferente durante el mecanizado. Dureza, tensiones internas, dilatación térmica y maquinabilidad Todos estos factores pueden afectar a la estabilidad dimensional.
Por ejemplo, los materiales más blandos pueden deformarse bajo las fuerzas de sujeción o de corte, mientras que las aleaciones más duras pueden generar mayores fuerzas de corte y un mayor desgaste de la herramienta. Los materiales con una expansión térmica significativa también pueden sufrir variaciones dimensionales a medida que cambia su temperatura durante el mecanizado.
Por lo tanto, la selección del material y la estrategia de mecanizado deben considerarse conjuntamente cuando se requieren tolerancias estrictas.
Estabilidad térmica
El calor es uno de los factores menos evidentes que afectan a la precisión del mecanizado. El corte genera calor en el herramienta, pieza de trabajo, husillo y estructura de la máquina, y los cambios de temperatura pueden provocar variaciones dimensionales.
Unas condiciones estables en el taller, una gestión adecuada del líquido refrigerante, unas condiciones de corte controladas y un calentamiento suficiente de la máquina pueden ayudar a reducir las variaciones térmicas. Esto cobra especial importancia a la hora de mecanizar elementos con tolerancias ajustadas o de producir lotes grandes, en los que las condiciones deben mantenerse constantes a lo largo del tiempo.
Parámetros de mecanizado
La velocidad de corte, la velocidad de avance, la profundidad de corte, el contacto de la herramienta y otros parámetros de mecanizado influyen en fuerzas de corte, vibraciones, generación de calor y desgaste de la herramienta.
El mecanizado de precisión suele requerir un equilibrio entre la productividad y la estabilidad del proceso. Unos parámetros agresivos pueden acortar la duración del ciclo, pero también pueden aumentar la deflexión, la vibración o el calor. Los parámetros adecuados dependen del material, la herramienta, la geometría, la tolerancia y la operación de mecanizado.

Exactitud, precisión y repetibilidad
Estos tres términos están estrechamente relacionados, pero describen distintos aspectos del rendimiento del mecanizado.
Precisión
La precisión describe en qué medida un resultado medido se ajusta al valor previsto o nominal.
Por ejemplo, si en un plano se especifica un diámetro de 20,000 mm, la precisión describe en qué medida el diámetro mecanizado se aproxima a ese valor objetivo.
Precisión
La precisión describe la uniformidad de las mediciones o resultados repetidos.
Un proceso puede generar mediciones muy próximas entre sí, pero ligeramente alejadas de la dimensión nominal. En ese caso, el proceso puede ser muy preciso, pero no lo suficientemente exacto.
Repetibilidad
La repetibilidad describe el grado de consistencia con el que un mismo proceso puede producir el mismo resultado en las mismas condiciones.
En el mecanizado CNC, esto significa producir la misma característica según las especificaciones requeridas en todas las piezas, configuraciones o series de producción repetidas.
Por qué es importante la repetibilidad en la producción
La repetibilidad cobra especial importancia a la hora de fabricar docenas, cientos o miles de piezas de precisión. No basta con fabricar una pieza dentro de los límites de tolerancia si las piezas posteriores se van desviando progresivamente fuera del rango requerido.
Un proceso repetible ayuda a mantener unas dimensiones, unos ajustes y unas interfaces funcionales uniformes en todo un lote. Además, hace que los resultados de la inspección sean más predecibles y reduce el riesgo de variaciones durante el montaje.
Para aplicaciones OEM y de producción, Una precisión constante suele ser más importante que lograr una tolerancia excepcionalmente ajustada en un único prototipo.

Cómo influyen las tolerancias en el mecanizado de precisión
Los requisitos de tolerancia determinan el grado de precisión con el que un proceso de mecanizado debe controlar cada característica. No todas las dimensiones de una pieza requieren el mismo nivel de precisión, por lo que la estrategia de mecanizado debe reflejar la función e importancia de cada característica.
Tolerancias dimensionales
Las tolerancias dimensionales definen la variación aceptable en el tamaño de una característica, como el diámetro de un orificio, el diámetro de un eje, la longitud o el espesor.
Las tolerancias dimensionales más estrictas exigen un mayor control sobre posicionamiento de la máquina, herramientas, temperatura y medición. Aplicar tolerancias innecesariamente estrictas a todas las dimensiones también puede aumentar el tiempo y el coste de mecanizado, por lo que las dimensiones críticas deben identificarse claramente en el plano.
Tolerancias geométricas
Las tolerancias geométricas controlan el forma, orientación y relación entre los elementos, en lugar de solo el tamaño.
Requisitos como la planitud, la circularidad, la perpendicularidad, el paralelismo y la concentricidad pueden ser fundamentales para el ajuste y el funcionamiento de una pieza de precisión. Una pieza puede cumplir con sus tolerancias dimensionales y, aun así, no funcionar correctamente si sus relaciones geométricas no se controlan adecuadamente.
Requisitos de posición y forma
Los requisitos de posición y forma cobran especial importancia cuando varios elementos deben funcionar conjuntamente.
Por ejemplo, la ubicación de una serie de orificios de fijación, la alineación de un eje o la planitud de una superficie de acoplamiento pueden afectar directamente al montaje. Estos requisitos influyen en sujeción de piezas, secuencia de mecanizado, selección de puntos de referencia y métodos de inspección.
Requisitos de acabado superficial
El acabado superficial es otro aspecto del mecanizado de precisión, especialmente en el caso de superficies de sellado, interfaces de deslizamiento, alojamientos de rodamientos y componentes de acoplamiento.
El acabado requerido puede determinar si una pieza puede fabricarse mediante mecanizado CNC estándar o si requiere una operación de acabado adicional, como el rectificado. Por lo tanto, el acabado superficial debe tenerse en cuenta junto con las tolerancias dimensionales y geométricas, en lugar de considerarse un requisito independiente.

Cómo el mecanizado de precisión permite controlar tolerancias estrictas
Lograr una tolerancia ajustada no es simplemente cuestión de utilizar una máquina más precisa. Es necesario planificar y controlar todo el proceso para minimizar las variaciones desde la primera operación hasta la inspección final.
Planificación de procesos
La planificación de procesos determina qué máquinas, herramientas, accesorios, operaciones y métodos de inspección se utilizará para fabricar la pieza.
Las características críticas deben identificarse desde el principio, y las secuencias de mecanizado deben diseñarse de manera que se mantengan puntos de referencia estables y se minimicen los errores de reposicionamiento.
Varias fases de mecanizado
Las piezas con tolerancias estrictas suelen fabricarse mediante múltiples etapas de mecanizado, en lugar de completar todas las características en una sola operación.
El material se puede retirar progresivamente, dejando un margen controlado para operaciones posteriores. Esto reduce el riesgo de que unas fuerzas de corte excesivas o el calor afecten a las dimensiones finales.
Desbaste → Semiacabado → Acabado
Una estrategia típica de mecanizado de precisión divide la eliminación de material en diferentes etapas.
El desbaste elimina la mayor parte del material de forma eficaz.
El semiacabado permite acercar las piezas a sus dimensiones finales y establece una geometría estable.
El acabado consiste en eliminar el material sobrante en condiciones de corte controladas para conseguir las dimensiones y el acabado superficial requeridos.
Este enfoque por etapas permite un mejor control de las características finales que recurrir a una única operación de mecanizado agresiva.
Compensación de herramientas
El desgaste de las herramientas y los pequeños cambios dimensionales pueden afectar a los resultados de producción con el paso del tiempo. Desplazamientos y compensaciones de la herramienta permiten a los operarios ajustar las posiciones de corte a medida que las herramientas se desgastan o las dimensiones medidas comienzan a variar.
Una compensación adecuada permite mantener las piezas repetidas dentro del rango de tolerancia especificado sin necesidad de sustituir herramientas ni modificar todo el proceso.
Control durante el proceso
La inspección durante el proceso proporciona información antes de que una pieza llegue a la inspección final. Las mediciones pueden utilizarse para detectar desviaciones dimensionales, el desgaste de las herramientas o variaciones en el proceso mientras la producción aún está en marcha.
En el caso de piezas de precisión exigentes, la combinación de control del proceso con inspección final ayuda a mantener unos resultados uniformes en todo el lote de producción, en lugar de limitarse a comprobar las piezas acabadas al final del proceso.

Cómo se inspeccionan las piezas mecanizadas de precisión
La inspección permite comprobar si una pieza mecanizada cumple realmente con los requisitos especificados en cuanto a dimensiones, geometría y acabado superficial. El método de inspección debe ajustarse a los la característica que se va a medir y el nivel de precisión requerido.
Inspección dimensional
La inspección dimensional comprueba características críticas tales como longitudes, diámetros, profundidades, tamaños de orificios y espesores en comparación con el plano técnico.
En función de las necesidades, los operarios de máquina pueden utilizar calibres de precisión, micrómetros, medidores de altura, medidores de diámetro interior u otros equipos de medición calibrados. Las dimensiones críticas deben medirse utilizando equipos con la precisión suficiente para la tolerancia especificada.
Inspección MMC
A máquina de medición por coordenadas (CMM) mide la ubicación y la geometría de múltiples elementos en tres dimensiones.
La inspección mediante máquina de coordenadas (CMM) resulta especialmente útil para piezas de precisión con geometrías complejas, múltiples puntos de referencia, requisitos de posicionamiento muy estrictos o numerosas características relacionadas. Permite comparar los resultados de las mediciones con el modelo CAD o con las especificaciones de inspección para proporcionar datos dimensionales detallados.
Medición del acabado superficial
El acabado superficial se mide mediante instrumentos específicos que evalúan el perfil microscópico de una superficie mecanizada.
Esto es importante cuando un componente tiene superficies funcionales para de estanqueidad, deslizamiento, apoyo o acoplamiento. Una pieza puede cumplir los requisitos dimensionales y, sin embargo, no alcanzar el acabado superficial especificado, por lo que es necesario verificar ambos requisitos.
Inspección del primer artículo y del lote
Inspección del primer artículo (FAI) comprueba que la pieza de producción inicial se ajuste al plano y a las especificaciones acordadas antes de dar paso a la producción en serie.
En el caso de la producción en serie, la inspección por lotes o por muestreo permite controlar la uniformidad a lo largo de todo el proceso de producción. La frecuencia de las inspecciones depende de la requisitos de las piezas, volumen de producción, nivel de tolerancia y plan de calidad.

¿Qué provoca los errores en el mecanizado de precisión?
Incluso cuando un proceso de mecanizado se planifica minuciosamente, hay varios factores que pueden provocar variaciones dimensionales o geométricas. Identificar estas fuentes ayuda a los fabricantes a prevenir errores, en lugar de depender únicamente de la inspección final.
Expansión térmica
El calor generado durante el mecanizado puede provocar que el que provoque la expansión de la máquina, la herramienta de corte o la pieza de trabajo. A medida que cambian las temperaturas, las dimensiones medidas pueden variar.
Unas condiciones de funcionamiento estables, una gestión adecuada del líquido refrigerante y unas estrategias de mecanizado controladas pueden ayudar a reducir los efectos térmicos.
Desgaste de herramientas
Las herramientas de corte se desgastan progresivamente durante la producción. A medida que cambia el filo, dimensiones, acabado superficial y fuerzas de corte también puede cambiar.
La supervisión del estado de las herramientas y la aplicación de las compensaciones adecuadas o de los intervalos de sustitución correspondientes ayudan a evitar la deriva dimensional.
Vibraciones de la máquina
Las vibraciones o las oscilaciones pueden afectar tanto a la precisión dimensional como al acabado superficial. Pueden deberse a rigidez insuficiente de la máquina, condiciones de corte inestables, saliente de la herramienta o velocidades y avances inadecuados.
Reducir el saliente de la herramienta, mejorar la sujeción de la pieza y optimizar los parámetros de corte puede ayudar a mantener la estabilidad del proceso.
Deformación del material
Las piezas pueden deformarse debido a fuerzas de corte, tensiones residuales, calor o una presión de sujeción excesiva.
Esto resulta especialmente importante a la hora de mecanizar paredes delgadas, elementos esbeltos o materiales sensibles al calor y a las tensiones mecánicas. La estrategia de mecanizado y la sujeción deben tener en cuenta cómo es probable que reaccione el material.
Fijación incorrecta
Una sujeción inadecuada puede provocar que la pieza se mueva o se deforme durante el mecanizado.
Un dispositivo de sujeción de precisión debe garantizar un posicionamiento estable y un apoyo adecuado, evitando al mismo tiempo fuerzas de sujeción innecesarias. La uniformidad en la sujeción es especialmente importante cuando es necesario reproducir la misma pieza en múltiples configuraciones o lotes de producción.
Parámetros de corte incorrectos
La velocidad de corte, la velocidad de avance, la profundidad de corte y el contacto de la herramienta influyen en el calor, las fuerzas de corte, las vibraciones y el desgaste de las herramientas.
Unos parámetros demasiado agresivos pueden reducir la estabilidad del proceso, mientras que unos ajustes excesivamente conservadores pueden alargar el tiempo de mecanizado sin mejorar el resultado. El mecanizado de precisión requiere parámetros que logren un equilibrio entre el control dimensional, la calidad de la superficie, la vida útil de la herramienta y la productividad.

Cómo especificar los requisitos de precisión en un plano
Unos planos técnicos claros proporcionan al equipo de mecanizado la información necesaria para fabricar e inspeccionar correctamente una pieza de precisión. Los requisitos de precisión deben centrarse en características que influyen en el ajuste, la funcionalidad, el montaje y el rendimiento, en lugar de ajustar en exceso todas las dimensiones.
Dimensiones críticas
Identifica las dimensiones que afectan directamente al funcionamiento de la pieza o a su interfaz con otros componentes. Entre ellas pueden figurar: diámetros de orificios, diámetros de ejes, espesores de pared, dimensiones de acoplamiento o ubicaciones de elementos.
Identificar claramente las características críticas ayuda al fabricante a dar prioridad al control de procesos y a la inspección en aquellos ámbitos en los que la precisión es más importante.
Zonas de tolerancia
Las zonas de tolerancia definen la variación aceptable en torno a una cota nominal. Las distintas características pueden requerir distintos niveles de tolerancia en función de su función.
El uso de tolerancias adecuadas permite al fabricante equilibrar requisitos funcionales, facilidad de fabricación y coste de producción sin imponer requisitos innecesariamente estrictos.
GD&T
Dimensionamiento y tolerancias geométricas (GD&T) establece los requisitos relativos a la forma, la orientación, la ubicación y la relación entre los elementos.
En el caso de los componentes de precisión, la GD&T puede proporcionar requisitos funcionales más claros que si se basara únicamente en tolerancias dimensionales de ±. Unos puntos de referencia y controles geométricos adecuados ayudan al fabricante a comprender cómo debe encajar y funcionar realmente la pieza.
Acabado superficial
Las especificaciones sobre el acabado superficial definen las condiciones que deben cumplir las superficies funcionales.
Se deben incluir requisitos en los casos en que la textura de la superficie influya en estanqueidad, fricción, desgaste, aspecto o acoplamiento de los componentes. Si se requiere un acabado concreto, deberá indicarse claramente en el plano.
Requisitos relativos a los materiales y al tratamiento
El plano también debe especificar los requisitos tipo de material, tratamiento térmico, recubrimiento, galvanizado, anodizado u otro tratamiento superficial cuando estos factores afectan al rendimiento de las piezas.
En el mecanizado de precisión, los requisitos relativos al material y al tratamiento pueden influir en la estabilidad dimensional, la dureza, las propiedades de la superficie y el propio proceso de mecanizado.

Control de calidad en el mecanizado de precisión
El control de calidad en el mecanizado de precisión es un proceso continuo, más que una etapa de inspección final. Un control eficaz combina supervisión de procesos, medición, documentación y trazabilidad para garantizar la uniformidad de los resultados a lo largo de todo el proceso de producción.
Control de procesos
El control de procesos se centra en mantener estables las condiciones de mecanizado durante la producción.
Es necesario controlar la configuración de la máquina, las herramientas, los parámetros de corte, la sujeción de la pieza y los puntos de inspección para reducir la variación antes de que afecte a las piezas acabadas.
Registros de inspección
Los registros de inspección recogen los resultados de las mediciones en comparación con los requisitos especificados.
Dependiendo del proyecto, los registros pueden incluir mediciones dimensionales, informes de máquinas de medición por coordenadas (CMM), resultados de acabado superficial, inspección del primer artículo y datos de la inspección final. Estos registros constituyen una prueba objetiva de que se ha comprobado el estado de las piezas.
Trazabilidad de los materiales
La trazabilidad de los materiales vincula la pieza acabada con la materia prima especificada y la documentación correspondiente.
Los certificados de materiales, la información sobre lotes y los registros de proveedores pueden gestionarse cuando sea necesario, lo cual resulta especialmente importante para aplicaciones con requisitos estrictos en materia de materiales o normativos.
Consistencia entre lotes
En el caso de las cantidades de producción, el control de calidad debe centrarse en homogeneidad en todo el lote, y no solo la primera parte terminada.
El seguimiento de las dimensiones críticas, el desgaste de las herramientas, las condiciones del proceso y los resultados de las inspecciones ayuda a detectar las desviaciones dimensionales antes de que se conviertan en un problema de producción más grave.
Verificación final
La verificación final confirma que las piezas terminadas cumplen con lo acordado dimensiones, tolerancias, requisitos geométricos, acabado superficial, material y otras especificaciones.
Por lo tanto, un proceso de mecanizado de precisión bien controlado sigue un ciclo completo: definir los requisitos → planificar el proceso → controlar el mecanizado → inspeccionar → documentar → verificar.
