





Die Bewegungsgenauigkeit und -stabilität eines Roboters hängen nicht nur von seinen Motoren und seinem Steuerungssystem ab. Auch die mechanischen Komponenten, die die Bewegung führen und unterstützen, spielen eine wichtige Rolle. In Robotersysteme Bei Systemen, die Linearwellen verwenden, können die Geradheit der Welle, die Maßgenauigkeit, die Oberflächenbeschaffenheit und die Einbaubedingungen die Gleichmäßigkeit der Bewegung, die Reibung und die langfristige Zuverlässigkeit beeinflussen.
Das Verständnis der Funktionsweise von Linearwellen und ihrer Unterschiede zu anderen Wellen- und Führungskomponenten hilft Ingenieuren dabei, bei der Konstruktion oder Fertigung von Robotersystemen fundiertere Entscheidungen zu treffen. Dieser Leitfaden beleuchtet den Zusammenhang zwischen der Konstruktion von Linearwellen, ihrer Präzision und der Gesamtleistung des Roboters.
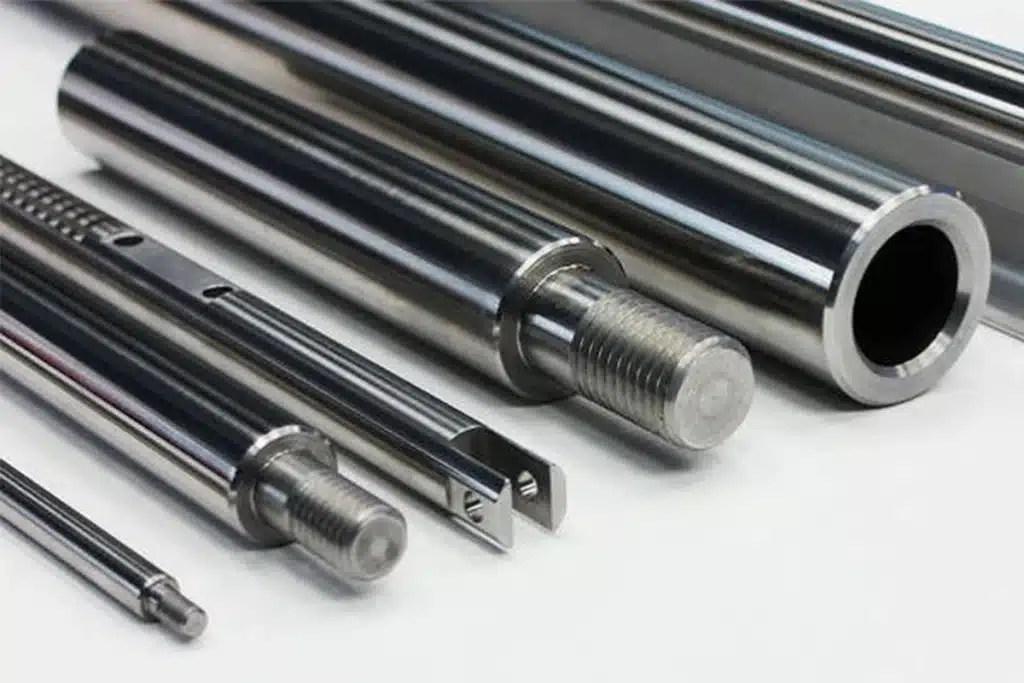
Was ist eine lineare Roboterwelle?
Eine Roboter-Linearwelle ist in der Regel ein präzisionsgefertigtes zylindrisches Bauteil, das zur Führung oder Abstützung linearer Bewegungen innerhalb eines Robotermechanismus dient. In Verbindung mit kompatiblen Linearlagern und Tragkonstruktionen bildet sie eine Laufbahn, die es den beweglichen Bauteilen ermöglicht, sich entlang einer definierten Bahn zu bewegen.
Die Leistung hängt nicht nur von der Welle selbst ab. Maßgenauigkeit, Geradheit, Oberflächenbeschaffenheit, Lagerpassung und Ausrichtungsgenauigkeit bei der Montage tragen alle zum Verhalten des zusammengebauten Antriebssystems bei.
Was ist eine Linearwelle in einem Roboterantriebssystem?
Eine Linearwelle bietet eine gerade Laufbahn für kompatible Linearlager, sodass sich ein Schlitten, eine Plattform oder eine andere bewegliche Komponente entlang der Welle bewegen kann. Je nach Bauart kann die Welle feststehen, während sich das Lager bewegt, oder die Welle selbst kann sich durch eine gelagerte Lagerbaugruppe bewegen.
Im Gegensatz zu einem Motor oder einem Stellantrieb erzeugt eine Linearwelle keine eigenständige Bewegung. Stattdessen dient sie dazu, Bewegungen zu führen und abzustützen, während sie mit Lagern, Antriebsmechanismen und Strukturkomponenten zusammenwirkt.
In robotergestützten Positioniersystemen, Handhabungsgeräten und Linearantriebsbaugruppen können die Geradheit der Welle, die Durchmessertoleranz und die Oberflächenbeschaffenheit die Laufruhe und die Genauigkeit der geführten Bewegung beeinflussen.
Linearwelle vs. Robotergelenkwelle
Die Begriffe „lineare Welle“ und „Robotergelenkwelle“ bezeichnen unterschiedliche Funktionen und sollten nicht als synonym verwendet werden.
Eine Linearwelle dient in der Regel zur Führung linearer Bewegungen und wird in Verbindung mit kompatiblen Lagern oder anderen Führungselementen eingesetzt. Bei ihrer Konstruktion stehen Faktoren wie Geradheit, Durchmessergenauigkeit, Oberflächengüte und Lagerkompatibilität im Vordergrund.
Eine Robotergelenkwelle hingegen kann sich auf eine Welle innerhalb eines Robotergelenks oder eines Gelenkmoduls beziehen. Je nach Mechanismus kann sie Drehmoment übertragen, rotierende Bauteile lagern oder Teile einer Getriebebaugruppe miteinander verbinden. Bei ihrer Konstruktion muss daher besonderes Augenmerk auf Torsionsfestigkeit, Biegebelastungen, Ermüdungsfestigkeit und Drehgenauigkeit gelegt werden.
Die genaue Bedeutung des Begriffs „Gelenkwelle“ hängt von der mechanischen Konstruktion des Roboters ab. Bei der Auswahl oder Herstellung einer Roboterwelle, sollten Ingenieure zunächst dessen Funktion und die Belastungsbedingungen ermitteln, anstatt sich allein auf die Bezeichnung des Bauteils zu verlassen.
Linearwelle vs. Linearführung
Sowohl Linearwellen als auch Linearführungen dienen der Führung linearer Bewegungen, nutzen jedoch unterschiedliche mechanische Konstruktionen.
Ein lineares Wellensystem besteht in der Regel aus einer zylindrischen Welle und einem passenden Linearlager. Je nach Lageranordnung und Anwendungsanforderungen bietet es einen relativ einfachen Aufbau und flexible Einbaumöglichkeiten.
Ein lineares Führungsschienensystem besteht aus einer profilierten Schiene und einem passenden Führungsblock, häufig mit umlaufenden Wälzkörpern. Bei richtiger Auswahl und Montage bietet es eine hohe Steifigkeit und Tragfähigkeit und eignet sich daher für Anwendungen mit hohen Anforderungen an die Positionierung und die Konstruktion.
Die wesentlichen Unterschiede betreffen den Lagerkontakt, die Lastaufnahme, die Befestigungsanforderungen und die Systemkonfiguration. Keine der beiden Lösungen ist grundsätzlich besser. Die richtige Wahl hängt von der erforderlichen Genauigkeit, der Lastrichtung, dem Verfahrweg, dem verfügbaren Platz, den Betriebsbedingungen und den Kosten ab.
Bei Roboteranwendungen kommt es darauf an, ein Führungssystem auszuwählen, das den mechanischen Anforderungen der gesamten Baugruppe gerecht wird, anstatt die Leistung allein anhand der Welle oder der Schiene zu beurteilen.

Warum sind Linearwellen in der Robotik wichtig?
Linearwellen tragen dazu bei, die für eine kontrollierte Bewegung erforderlichen mechanischen Bedingungen herzustellen und aufrechtzuerhalten. Ihre Geometrie, Steifigkeit, Oberflächenbeschaffenheit und Einbaulage beeinflussen, wie sich bewegliche Bauteile unter Last verhalten und wie gleichmäßig sie im Laufe der Zeit arbeiten.
Allerdings, Eine Linearwelle ist nur ein Teil des Bewegungssystems. Sein Beitrag zur Leistungsfähigkeit des Roboters hängt davon ab, wie er mit Lagern, Stützen, Antriebskomponenten und der umgebenden Struktur zusammenwirkt.
Bereitstellung einer Referenz für kontrollierte lineare Bewegungen
Eine lineare Welle dient als geometrische Führung für passende Lager und bewegliche Bauteile. Ihre Geradheit und ihre Einbaulage bestimmen die Bahn, auf der sich ein Schlitten, eine Plattform oder ein anderer Mechanismus bewegt.
Bei Roboter-Handhabungsanlagen kann beispielsweise eine Welle ein Bauteil führen, während es sich zwischen der Aufnahme- und der Ablageposition bewegt. Ist die Welle verbogen oder falsch montiert, kann die sich bewegende Baugruppe von ihrer vorgesehenen Bahn abweichen.
Die Welle bestimmt nicht allein die gesamte Bewegungsbahn. Die endgültige Bahn hängt außerdem von der Lagerausrichtung, den Befestigungsbezugspunkten, der Maschinenstruktur und dem Steuerungssystem ab.
Aufnahme von Lasten und Gewährleistung der strukturellen Stabilität
Je nach Anordnung kann eine lineare Welle radialen Belastungen, Biegekräften oder anderen Belastungen ausgesetzt sein, die über die bewegliche Baugruppe übertragen werden. Diese Kräfte können zu elastischen Verformungen führen, insbesondere wenn die Welle lang ist oder nicht ausreichend abgestützt wird.
Der Wellendurchmesser, die Materialsteifigkeit, die Stützspannweite und die Lastlage beeinflussen die Durchbiegung. Eine übermäßige Durchbiegung kann die Position oder Ausrichtung des Endeffektors eines Roboters verändern und dadurch Aufgaben wie die Teileplatzierung, die Prüfung oder die Präzisionspositionierung beeinträchtigen.
Zudem ist es wichtig, zwischen der Tragfähigkeit der Welle und der des gesamten Führungssystems zu unterscheiden. Lager, Stützblöcke, Befestigungselemente und der Maschinenrahmen müssen alle für die jeweilige Anwendung geeignet sein.
Arbeiten mit Lagern und Antriebskomponenten
Eine Linearwelle wird in der Regel mit passenden Linearlagern und Tragkonstruktionen kombiniert, während ein separater Antriebsmechanismus die Baugruppe bewegt. Je nach Bauart kann dieser Antrieb einen Elektromotor, einen pneumatischen Antrieb oder einen anderen Antriebstyp nutzen.
Das Zusammenspiel dieser Komponenten beeinflusst Reibung, Spiel und Laufwiderstand. Ein ungeeigneter Wellendurchmesser oder eine ungeeignete Oberflächenbeschaffenheit kann den Lagerbetrieb beeinträchtigen, während eine schlechte Ausrichtung zu ungleichmäßigen Widerständen während der Bewegung führen kann.
Eine zuverlässige Bewegung hängt von der Kompatibilität aller Bauteile ab, nicht allein von den Spezifikationen der Welle. Wellenabmessungen, Lagerpassung, Schmierung, Ausrichtung der Lagerung und Antriebsanordnung sollten daher gemeinsam berücksichtigt werden.
Ein Beitrag zu wiederholbaren Roboterbewegungen
Roboter müssen häufig dieselbe Bewegung wiederholt ausführen, beispielsweise beim Transport von Bauteilen zwischen festen Positionen. Eine stabile Linearführung sorgt dafür, dass die bewegliche Baugruppe einer gleichbleibenden Bahn folgt, und reduziert unerwünschte mechanische Abweichungen.
Die mechanische Wiederholgenauigkeit ist jedoch nicht mit der Wiederholgenauigkeit des gesamten Roboters gleichzusetzen. Die Motorsteuerung, die Rückmeldung des Encoders, Spiel an anderen Stellen im Mechanismus, strukturelle Verformungen, Änderungen der Nutzlast sowie thermische Bedingungen können das Endergebnis beeinflussen.
Eine gut gefertigte Linearwelle gewährleistet eine gleichmäßige mechanische Bewegung, aber Es kann für sich genommen keine bestimmte Positioniergenauigkeit des Roboters gewährleisten. Dieses Ergebnis hängt von der Konstruktion, der Montage und der Leistung des gesamten Systems ab.

Wie wirken sich Linearwellen auf die Leistung von Robotern aus?
Linearwellen können verschiedene Aspekte der Roboterleistung beeinflussen, von der Bewegungsgenauigkeit und Laufruhe bis hin zu Vibrationen und langfristiger Beständigkeit. Die Auswirkungen hängen von der Fertigungsqualität, den Abmessungen, dem Werkstoff, der Lagerung und dem Zusammenspiel mit anderen Komponenten der Welle ab.
Für Ingenieure ist die entscheidende Frage nicht einfach nur, ob eine Welle präzise ist, sondern wie sich seine spezifischen Eigenschaften unter realen Betriebsbedingungen auf das Bewegungssystem auswirken.
Bewegungsgenauigkeit und Geradheit
Die Geradheit der Welle beeinflusst, wie genau ein sich bewegendes Lager oder ein Schlitten der vorgesehenen Bahn entlang der Verfahrstrecke folgt. Weicht die Welle von einer geraden Linie ab, kann diese Abweichung zu Fehlern bei der geführten Bewegung führen.
Die Geradheit einer Welle ist jedoch nicht mit der Durchmessertoleranz gleichzusetzen. Die Geradheit beschreibt die geometrische Abweichung der Welle entlang ihrer Länge, während die Durchmessertoleranz die zulässige Abweichung ihres Querschnittsgrößenbereichs regelt. Beides spielt eine Rolle, aber beide beeinflussen die Bewegung auf unterschiedliche Weise.
Die endgültige lineare Genauigkeit hängt zudem von der Ausrichtung bei der Montage, den Lagerpositionen, dem Lagerspiel und den Referenzflächen des Maschinenrahmens ab. Eine Welle, die den Zeichnungsvorgaben entspricht, kann dennoch eine schlechte Leistung erbringen, wenn sie falsch montiert oder mit ungeeigneten Komponenten kombiniert wird.
Steifigkeit, Durchbiegung der Welle und Tragfähigkeit
Wenn eine Welle einer Belastung ausgesetzt ist, kann sie sich unter der einwirkenden Kraft leicht durchbiegen. Das Ausmaß der Durchbiegung hängt von ihrem Durchmesser, den Werkstoffeigenschaften, der freitragenden Länge, den Auflagerbedingungen sowie von der Position und der Größe der Belastung ab.
Beispielsweise verhält sich eine lange Welle, die nur an einem Ende gelagert ist, anders als eine Welle, die an mehreren Punkten gelagert ist. Eine freitragende Anordnung reagiert möglicherweise empfindlicher auf Biegung, während zusätzliche Lagerungen die Durchbiegung verringern können, wenn sie richtig ausgelegt und ausgerichtet sind.
Eine übermäßige Durchbiegung der Welle kann die Position einer beweglichen Plattform oder eines Endeffektors verändern, insbesondere wenn die Last versetzt zur Führung angeordnet ist. Dies kann die Konsistenz der Platzierung oder die Ergebnisse von Präzisionsvorgängen beeinträchtigen.
Bei der Auswahl einer Welle müssen die tatsächliche Belastung und die Lageranordnung gemeinsam berücksichtigt werden. Eine Vergrößerung des Wellendurchmessers kann zwar die Biegesteifigkeit verbessern, doch müssen auch der verfügbare Platz, die bewegte Masse, die Lagerkompatibilität und die Antriebsanforderungen berücksichtigt werden.
Laufruhe, Reibung und Spiel
Das Zusammenspiel zwischen einer Welle und ihrem Lager wirkt sich unmittelbar auf den Laufwiderstand aus. Die Durchmessergenauigkeit, die Oberflächenbeschaffenheit, die Lagerkonstruktion, die Schmierung und die Ausrichtung bei der Montage beeinflussen alle, wie reibungslos sich die Komponenten bewegen.
Ein zu großes Spiel kann unerwünschte Bewegungen oder Spielraum zulassen und dadurch die mechanische Stabilität beeinträchtigen. Umgekehrt kann eine zu enge Passung die Reibung erhöhen, die Bewegung einschränken, die Montage erschweren oder Probleme verursachen, wenn sich die Betriebsbedingungen ändern.
Oberflächenfehler oder ungleichmäßige Wellenabmessungen können ebenfalls zu einem ungleichmäßigen Kontakt zwischen Welle und Lager führen, was unregelmäßige Bewegungen oder vorzeitigen Verschleiß zur Folge haben kann.
Das Ziel besteht darin, die richtige Passung für das ausgewählte Lager und die Betriebsbedingungen zu erreichen, und nicht einfach darin, jede Toleranz zu minimieren. Ein angemessener Spielraum und eine korrekte Ausrichtung tragen dazu bei, eine gleichmäßige Bewegung, Stabilität und Lebensdauer in Einklang zu bringen.
Schwingungen und dynamisches Verhalten
Bei schneller Beschleunigung, Verzögerung oder wiederholten Hin- und Herbewegungen reagieren die Welle und ihre Tragkonstruktion auf wechselnde Kräfte. Ihre Masse, Steifigkeit, Lagerbedingungen und Eigenfrequenzen beeinflussen, wie das System auf diese Belastungen reagiert.
Ist die Welle nicht ausreichend steif oder sind ihre Lagerungen ungünstig angeordnet, kann es zu übermäßigen Schwingungen der Baugruppe kommen oder die Abklingzeit nach einer Bewegung kann sich verlängern. Diese Effekte können die Positionierung bei hohen Geschwindigkeiten beeinträchtigen und mit steigender Nutzlast oder Betriebsgeschwindigkeit stärker spürbar werden.
Die Lösung hängt von der gesamten mechanischen Konstruktion ab. Wellenabmessungen, Lagerabstände, Befestigungssteifigkeit, bewegte Masse und Antriebsprofile beeinflussen das dynamische Verhalten.
Eine Verbesserung der Bearbeitungsgenauigkeit der Welle allein reicht nicht aus, um Systemschwingungen zu beseitigen. Die Welle muss eine angemessene Steifigkeit und Abstützung aufweisen, und der zusammengebaute Mechanismus muss so ausgelegt sein, dass er unter akzeptablen dynamischen Bedingungen betrieben werden kann.
Verschleißfestigkeit und Lebensdauer
Die Oberfläche einer Linearwelle steht in ständigem Wechselwirkung mit ihrem Lager, weshalb Oberflächenhärte, Oberflächenbeschaffenheit, Schmierung und Kontaktbedingungen für die Verschleißfestigkeit von entscheidender Bedeutung sind. Durch Verunreinigungen können abrasive Partikel in das System gelangen, während eine unzureichende Schmierung oder ungeeignete Kontaktbedingungen zu einer Beschleunigung der Oberflächenbeschädigung führen können.
Mit fortschreitendem Verschleiß behalten Welle und Lager möglicherweise nicht mehr ihren ursprünglichen Sitz. Ein zunehmendes Spiel kann zu mehr Spielraum, einer ungleichmäßigeren Bewegung oder Veränderungen in der Laufruhe führen.
Die Materialauswahl und die Oberflächenbehandlung sollten auf den Lagertyp, die Belastung, die Drehzahl, die Umgebungsbedingungen und die Wartungsanforderungen abgestimmt sein. Für bestimmte Anwendungen können gehärtete oder geschliffene Oberflächen geeignet sein, doch hängt die beste Lösung von der Gesamtkonstruktion ab.
Die Lebensdauer eines Linearführungssystems hängt sowohl von der Haltbarkeit der Welle als auch vom Zustand der Lager, der Schmierung, der Lagerungen und der umgebenden Bauteile ab. Die Wahl einer verschleißfesten Welle ist zwar sinnvoll, ersetzt jedoch nicht die Notwendigkeit einer ordnungsgemäßen Montage und Wartung.
Konsistenz der Positionierung über mehrere Zyklen hinweg
Eine Welle kann bei ersten Tests zwar einwandfrei funktionieren, sich nach längerem Betrieb jedoch anders verhalten. Wiederholte Belastungen, Oberflächenverschleiß, thermische Veränderungen, lockere Befestigungselemente und Schwankungen bei der Nutzlast können das Bewegungssystem nach und nach beeinträchtigen.
Stabile Wellenabmessungen und eine gleichbleibende Oberflächenqualität tragen dazu bei, den vorgesehenen Lagersitz aufrechtzuerhalten. Eine ordnungsgemäße Abstützung und eine sichere Befestigung verhindern Ausrichtungsabweichungen, während eine gleichbleibende Fertigungsqualität unerwünschte Abweichungen zwischen Ersatzteilen oder Produktionschargen verringert.
Diese Faktoren spielen bei Roboteranwendungen eine Rolle, bei denen dieselbe Bewegung über viele Zyklen hinweg wiederholt werden muss. Eine kleine mechanische Veränderung mag bei einem kurzen Test nicht auffallen, kann jedoch an Bedeutung gewinnen, wenn sich Verschleiß oder Ausrichtungsänderungen summieren.
Die Leistung bei der kurzfristigen Positionierung und die Konsistenz der Bewegung auf lange Sicht sind unterschiedliche Anforderungen. Ein zuverlässiges Design muss sowohl die anfängliche Genauigkeit als auch die Fähigkeit berücksichtigen, unter allen vorgesehenen Betriebsbedingungen einen stabilen Betrieb aufrechtzuerhalten.

Wichtige Konstruktionsfaktoren für lineare Roboterwellen
Bei der Auswahl einer Linearwelle geht es um mehr als nur die Wahl des Durchmessers oder des Werkstoffs. Ingenieure müssen die Abmessungen der Welle, die Lageranordnung, die Endausführungen und die Einbaubedingungen im Zusammenhang mit dem gesamten Bewegungssystem berücksichtigen.
Eine geeignete Wellenkonstruktion sorgt für ein ausgewogenes Verhältnis zwischen Steifigkeit, bewegter Masse, Lagerkompatibilität, Einbauanforderungen und Herstellungskosten.
Wellendurchmesser und -länge
Der Wellendurchmesser wirkt sich auf die Biegesteifigkeit aus und beeinflusst zugleich das Gewicht des Bauteils, die Bewegungsträgheit sowie den für den Einbau erforderlichen Platzbedarf. Ein größerer Durchmesser kann unter vergleichbaren Bedingungen die Steifigkeit verbessern, führt jedoch möglicherweise auch zu einer höheren Masse und erfordert größere Lager und Lagerungen.
Die Wellenlänge und die Stützspannweite sind gleichermaßen wichtig. Eine lange Welle mit unzureichender Abstützung kann sich erheblich durchbiegen, selbst wenn ihre Durchmessertoleranz und Geradheit den Anforderungen der Zeichnung entsprechen.
Zu den gängigen Optionen gehören unter anderem 10-mm-Linearwelle, 12-mm-Linearwelle, 16-mm-Linearwelle, 20-mm-Linearlagerwelle, 25-mm-Linearwelle und 30-mm-Linearwelle. Hierbei handelt es sich um Nennmaße und nicht um feste Tragzahlen. Der geeignete Durchmesser hängt von der tatsächlichen Belastung, der freitragenden Länge, der Lagerkompatibilität und der erforderlichen Steifigkeit ab.
Massive vs. hohle Linearwellen
Vollwellen zeichnen sich durch eine einfache Konstruktion aus und können eine hohe Steifigkeit aufweisen, enthalten jedoch in der Regel mehr Material als Hohlwellen mit demselben Außendurchmesser.
Eine Hohlwelle kann die Masse reduzieren, was dazu beitragen kann, die Trägheit einer sich bewegenden Baugruppe zu begrenzen. Ihre Biege- und Torsionssteifigkeit hängt jedoch sowohl vom Innen- als auch vom Außendurchmesser sowie vom Werkstoff und den Belastungsbedingungen ab.
Die Wahl sollte sich danach richten, wie die Welle eingesetzt wird. Eine Gewichtsreduzierung der Welle ist nur dann sinnvoll, wenn die daraus resultierende Steifigkeit und Festigkeit für die jeweilige Anwendung weiterhin ausreichend sind. Ingenieure sollten den gesamten Querschnitt und die Betriebslasten bewerten, anstatt davon auszugehen, dass entweder eine massive oder eine hohle Konstruktion immer vorteilhafter ist.
Abgestützte vs. nicht abgestützte Wellen
Die Art und Weise, wie eine lineare Welle gelagert ist, hat einen großen Einfluss auf ihre Durchbiegung und ihre strukturelle Stabilität. Eine an mehreren Stellen gelagerte Welle kann sich beim Biegen anders verhalten als eine freitragende Welle oder eine Welle mit einem langen, nicht abgestützten Abschnitt.
Das Ergebnis hängt vom Abstand zwischen den Lagern, der Belastungsrichtung, der Wellenlänge, der Befestigungssteifigkeit und den Kraftangriffspunkten an der Baugruppe ab. Selbst eine präzise gefertigte Welle kann sich übermäßig durchbiegen, wenn ihre Lagerung unzureichend ist.
Aus diesem Grund, Die Auslegung der Welle und die Auslegung der Lagerung sollten gemeinsam betrachtet werden. Stützblöcke, Befestigungsflächen und Befestigungsmethoden müssen eine angemessene Steifigkeit gewährleisten, ohne dass dabei Ausrichtungsfehler oder unerwünschte Verformungen entstehen.
Wellengeometrie und Endausführungen
Linearwellen für Roboter erfordern unter Umständen mehr als nur eine gleichmäßige zylindrische Oberfläche. Je nach Bauform können ihre Enden Schultern, Stufen, Gewinde, Nuten für Sicherungsringe oder Befestigungsflächen aufweisen.
Diese Merkmale helfen dabei, Bauteile zu positionieren, die Welle zu sichern und die erforderliche Montageposition festzulegen. Allerdings können Durchmesseränderungen und scharfe Übergänge zu lokalen Spannungskonzentrationen führen, während Gewinde- oder Rillenabschnitte zusätzliche Anforderungen an die Fertigung und Prüfung mit sich bringen können.
Bei der Konstruktion sollten außerdem der Werkzeugzugang, der verfügbare Montageplatz, die Abmessungen der Gegenbauteile und die erforderlichen Passungen berücksichtigt werden. Eine klare Definition der Endmerkmale in der Zeichnung trägt dazu bei, dass die Welle wie vorgesehen gefertigt, geprüft und montiert werden kann.
Bei der kundenspezifischen Bearbeitung von Wellen wird häufig das CNC-Drehen eingesetzt, um zylindrische Profile, Schultern und Gewinde herzustellen. Um bestimmte Anforderungen an Maße und Oberflächen zu erfüllen, können zusätzliche Bearbeitungs- oder Schleifvorgänge erforderlich sein.
Ausrichtungs- und Einbaubedingungen
Eine Linearwelle muss so eingebaut werden, dass sich ihre Lager und beweglichen Bauteile ohne unerwünschtes Festklemmen oder ungleichmäßigen Widerstand bewegen können. Die Lagerpositionen, die Parallelität, die Befestigungsbezugspunkte und die Ausrichtung der angeschlossenen Bauteile beeinflussen das Endergebnis.
Befestigungskräfte können Befestigungsstrukturen verformen, während Temperaturschwankungen die Abmessungen oder die Ausrichtung beeinflussen können. Kleine Montagefehler können daher zu Bewegungsabweichungen führen, selbst wenn die einzelnen Teile die vorgegebenen Toleranzen einhalten.
Eine normgerechte Wellenzeichnung garantiert nicht automatisch eine präzise Bewegung nach dem Zusammenbau. Wenn die Anwendung eine genaue Bewegungssteuerung erfordert, müssen beim zusammengebauten System möglicherweise die Ausrichtung, die Geradlinigkeit der Bewegung, der Laufwiderstand oder die Positioniergenauigkeit überprüft werden.

Werkstoffe und Oberflächenbehandlungen für Präzisionsroboterwellen
Werkstoff und Oberflächenbehandlung beeinflussen die Steifigkeit, Verschleißfestigkeit, das Korrosionsverhalten und die Herstellungskosten einer linearen Welle. Die richtige Kombination hängt von der Betriebsumgebung, dem Lagerkontakt, der Belastung und den erforderlichen Betriebsbedingungen ab.
Es gibt kein einziges Material und keine einzige Oberflächenbehandlung, die für jede Roboteranwendung geeignet ist. Das Ziel besteht darin, die erforderlichen mechanischen Eigenschaften und Oberflächeneigenschaften zu erzielen, ohne dass dadurch unnötige Verarbeitungskosten entstehen.
Wellen aus Kohlenstoffstahl und gehärtetem Stahl
Kohlenstoffstahl ist eine gängige Wahl für Linearwellen, bei denen Festigkeit, Bearbeitbarkeit und Kosten eine wichtige Rolle spielen. Je nach Stahlsorte und Anwendungsbereich kann eine Wärmebehandlung die Härte und Verschleißfestigkeit der Arbeitsfläche verbessern.
Eine härtere Oberfläche kann dazu beitragen, dass eine Welle wiederholten Kontakt mit passenden Lagern aushält, doch die Härte allein ist nicht ausschlaggebend für die Leistungsfähigkeit. Auch die Eigenschaften des Kernmaterials, die Oberflächenqualität, die Wellengeometrie und die Betriebsbedingungen spielen eine Rolle.
Die erforderliche Behandlung sollte entsprechend den tatsächlichen Kontakt- und Belastungsbedingungen festgelegt werden. Nicht jede lineare Roboterwelle erfordert dieselbe Stahlsorte oder denselben Härtegrad. Die Werkstoffauswahl und die Wärmebehandlung sollten sich eher an den funktionalen Anforderungen als an einer allgemeingültigen Spezifikation orientieren.
Edelstahlwellen für Korrosionsbeständigkeit
Edelstahl kann geeignet sein, wenn Wellen in feuchten Umgebungen eingesetzt werden, häufig gereinigt werden müssen oder korrosiven Substanzen ausgesetzt sind. Er kann dazu beitragen, korrosionsbedingte Oberflächenschäden zu verringern, sofern die gewählte Güteklasse für die jeweilige Umgebung geeignet ist.
Edelstähle unterscheiden sich jedoch hinsichtlich ihrer Härte, ihres Verschleißverhaltens, ihrer Zerspanbarkeit und ihrer Kosten. Eine vorrangig aufgrund ihrer Korrosionsbeständigkeit ausgewählte Sorte bietet möglicherweise nicht dieselben Oberflächeneigenschaften wie eine gehärtete Welle, die für wiederholten Lagerkontakt ausgelegt ist.
Ingenieure sollten daher sowohl die Umwelteinflüsse als auch die mechanischen Anforderungen berücksichtigen. Bei manchen Anwendungen steht die Korrosionsbeständigkeit im Vordergrund, bei anderen hingegen können Verschleißfestigkeit oder Formstabilität eine größere Rolle spielen.
Oberflächenhärtung, Schleifen und Verchromen
Oberflächenbehandlungen und Veredelungsverfahren dienen unterschiedlichen Zwecken und sollten entsprechend ausgewählt werden.
· Oberflächenhärtung kann die Verschleißfestigkeit und die Widerstandsfähigkeit gegen Oberflächenverformungen verbessern, wenn Material und Behandlung geeignet sind.
· Schleifen kann den Wellendurchmesser, die Rundheit und die Oberflächengüte so anpassen, dass sie den Anforderungen einer bestimmten Lagerpassung entsprechen.
· Verchromung kann zur Verbesserung ausgewählter Oberflächeneigenschaften, darunter Korrosions- oder Verschleißfestigkeit, eingesetzt werden, je nach Beschichtungsverfahren und Betriebsumgebung.
Diese Verfahren sind nicht austauschbar, und keines davon ist automatisch für jede Welle erforderlich. Die Wärmebehandlung kann sich auf die Abmessungen auswirken, das Schleifen erhöht die Herstellungskosten, und die Beschichtung kann den Enddurchmesser verändern oder Überlegungen hinsichtlich der Beschichtungsqualität mit sich bringen.
Die angegebene Oberflächenbeschaffenheit muss mit der Lagerfläche und den geforderten Fertigmaßen übereinstimmen. Die Toleranzen für Material, Bearbeitung und Endbearbeitung sollten vor Produktionsbeginn abgestimmt werden.
So wählen Sie die richtigen Wellenwerkstoffe für Roboteranwendungen aus
Bei der Werkstoffauswahl sollten zunächst die Einsatzbedingungen der Welle berücksichtigt werden und nicht der Name eines bevorzugten Werkstoffs. Ingenieure sollten die Belastung, die Bewegungsfrequenz, die Betriebsumgebung, Gewichtsgrenzen, den zu erwartenden Wartungsaufwand und das verfügbare Budget berücksichtigen.
Beispielsweise können bei einer beweglichen Welle in einem Leichtbau-Positionierungsmechanismus die Masse und das dynamische Ansprechverhalten eine größere Rolle spielen. Bei einer feststehenden Führungswelle, die unter wiederholtem Lagerkontakt arbeitet, können hingegen die Oberflächenbeständigkeit und die Maßhaltigkeit im Vordergrund stehen. In beiden Fällen sind dennoch eine ausreichende Steifigkeit und die Kompatibilität mit dem gewählten Lagersystem erforderlich.
Neben dem Wellendurchmesser, der Lageranordnung und den Bearbeitungsanforderungen sollten auch das Material und die Oberflächenbehandlung berücksichtigt werden.
Die beste Wahl sind das Material und die Oberflächenbeschaffenheit, die den tatsächlichen Leistungsanforderungen der Anwendung entsprechen – nicht unbedingt die härteste, korrosionsbeständigste oder teuerste Variante.

Präzisionsanforderungen bei der Herstellung von linearen Roboterwellen
Die Fertigungsgenauigkeit beeinflusst, wie eine Linearwelle in ihre Lager passt, ihre vorgesehene Geometrie beibehält und sich bei wiederholten Bewegungen verhält. Bei Roboteranwendungen besteht das Ziel nicht darin, jedes Maß so genau wie möglich zu gestalten, sondern die Eigenschaften zu kontrollieren, die für das montierte System von Bedeutung sind.
Die erforderlichen Toleranzen, die Oberflächenbeschaffenheit und die Prüfverfahren sollten sich nach der Funktion der Welle und ihrer Schnittstelle zu anderen Bauteilen richten.
Durchmessertoleranz und Lagerpassung
Die Durchmessertoleranz bestimmt die zulässige Abweichung des Außendurchmessers einer Welle. Da ein Linearlager korrekt auf der Welle sitzen und sich darauf bewegen muss, wirkt sich dieses Maß direkt auf das Spiel, die Reibung und das Laufverhalten aus.
Toleranzbezeichnungen wie beispielsweise h6, g6 und f6 Beschreiben Sie die verschiedenen Wellentoleranzbereiche gemäß dem geltenden ISO-System. Es handelt sich dabei nicht um austauschbare Spezifikationen für jede Linearwelle. Die geeignete Bezeichnung hängt von den Anforderungen des Lagerherstellers, der vorgesehenen Passung und den Betriebsbedingungen ab.
Es ist außerdem wichtig, zwischen der Durchmessertoleranz der Welle, dem tatsächlichen Innendurchmesser des Lagers und dem daraus resultierenden Einbau-Spiel zu unterscheiden. Dies sind separate Faktoren, die gemeinsam die Passung bestimmen.
Die richtige Passform sorgt für ein Gleichgewicht zwischen reibungsloser Bewegung, ausreichendem Spielraum, zuverlässiger Montage und Fertigungskosten. Die Festlegung einer unnötig engen Toleranz kann die Produktionskosten erhöhen, ohne die Leistung des Gesamtsystems zu verbessern.
Geradheit, Rundheit und Zylindrizität
Diese geometrischen Merkmale bestimmen verschiedene Aspekte der Form einer Welle:
· Geradheit Steuert, wie genau ein bestimmtes Linienelement oder ein achsenbezogenes Merkmal der vorgesehenen geraden Geometrie folgt.
· Rundheit bestimmt die kreisförmige Form eines einzelnen Querschnitts.
· Zylindrizität bestimmt die Gesamtform einer zylindrischen Oberfläche, einschließlich der Abweichungen entlang ihrer Länge und um ihren Umfang herum.
Diese Fehler können den Lagerkontakt und die Bewegung auf unterschiedliche Weise beeinträchtigen. So kann beispielsweise eine zu große Geradheitsabweichung den Verfahrweg beeinflussen, während eine mangelhafte Rundheit oder Zylindrizität zu ungleichmäßigem Kontakt und Spiel führen kann.
Die Messung des Wellendurchmessers allein reicht nicht aus, um festzustellen, ob alle diese Eigenschaften akzeptabel sind. Jede geometrische Anforderung muss gemäß der Zeichnung, der geltenden Norm oder den validierten Anwendungsanforderungen festgelegt und geprüft werden.
Oberflächenrauheit und Härte
Die Oberflächenrauheit beeinflusst das Zusammenspiel zwischen Welle und Lager. Eine ungeeignete Oberfläche kann – je nach Lagerausführung und Schmierbedingungen – die Reibung erhöhen, den Verschleiß beschleunigen oder die reibungslose Bewegung beeinträchtigen.
Die Härte dient einem anderen Zweck. Sie hilft dabei, die Eindrück- und Verschleißfestigkeit zu bestimmen, doch ihre Wirksamkeit hängt vom Werkstoff, der Wärmebehandlung, den Kontaktbelastungen und der Betriebsumgebung ab.
Die erforderliche Oberflächenbeschaffenheit und Härte sollten daher auf das ausgewählte Lager und die jeweilige Anwendung abgestimmt werden. Eine für ein System geeignete Oberflächenbeschaffenheit ist möglicherweise für ein anderes System nicht geeignet.
Oberflächenbeschaffenheit und Härte sollten als funktionale Anforderungen betrachtet werden und nicht als isolierte Qualitätsziele. Konkrete Ra- oder HRC-Werte sollten nur dann festgelegt werden, wenn dies durch die Bauteilzeichnung, die Anforderungen an die Lager oder verifizierte technische Daten gestützt wird.
CNC-Drehen, Schleifen und Nachbearbeitung
Der Fertigungsprozess hängt von der Geometrie der Welle, dem Werkstoff, den Toleranzanforderungen und dem Produktionsvolumen ab.
· CNC-Drehen wird üblicherweise zur Herstellung des zylindrischen Grundprofils, von Wellenschultern, abgestuften Durchmessern und Gewindeteilen verwendet.
· Präzisionsschleifen kann ausgewählte Durchmesser und Oberflächenmerkmale verfeinern, wenn eine strengere Maß- oder Geometriekontrolle erforderlich ist.
· Nachbearbeitung können für Nuten, Stirnflächen, Durchgangsbohrungen, Befestigungsflächen oder andere anwendungsspezifische Merkmale erforderlich sein.
Nicht jede Welle erfordert alle Bearbeitungsschritte. Manche Konstruktionen lassen sich effizient durch Drehen fertigen, während andere eine Wärmebehandlung, ein Schleifen oder weitere Arbeitsschritte erfordern, um ihre funktionalen Anforderungen zu erfüllen.
Der Fertigungsweg sollte ausgehend von den Anforderungen an das Fertigungsteil rückwärts ausgewählt werden. Dies trägt dazu bei, Maßhaltigkeit, Prozessfähigkeit, Durchlaufzeit und Kosten in Einklang zu bringen, ohne unnötige Arbeitsschritte hinzuzufügen.
Prüfung und Qualitätskontrolle
Bei der Prüfung sollte der Schwerpunkt auf den Merkmalen liegen, die Passung und Funktion bestimmen. Je nach Zeichnung können dazu Wellendurchmesser, Geradheit, Rundheit, Zylindrizität, Oberflächenrauheit, Härte und kritische Endmerkmale gehören.
Die Messverfahren und -geräte müssen für die festgelegte Toleranz geeignet sein. Zuverlässige Ergebnisse hängen zudem von geeigneten Bezugspunkten, Messbedingungen und Prüfverfahren ab.
Das Bestehen einer Prüfung als einzelner Prototyp garantiert nicht automatisch eine gleichbleibende Qualität über eine gesamte Produktionscharge hinweg. Wiederholbare Prozesse sowie geeignete Zwischen- und Endkontrollen tragen dazu bei, Abweichungen zwischen den Bauteilen zu kontrollieren.
Wenn die Kompatibilität zwischen Welle und Lager entscheidend ist, muss die Maßprüfung unter Umständen durch eine Passungsprüfung oder einen Test der Bewegung im zusammengebauten Zustand ergänzt werden.
Ein sinnvoller Plan zur Qualitätssicherung überprüft sowohl die geforderten Teileeigenschaften als auch deren Relevanz für das montierte Bewegungssystem.

Häufige Probleme mit linearen Wellen bei Robotern und ihre Ursachen
Probleme mit Linearwellen können auf das Bauteil selbst, die Lagerung, die Montagebedingungen oder das gesamte Bewegungssystem zurückzuführen sein. Die Ermittlung der tatsächlichen Ursache ist sinnvoller, als davon auszugehen, dass jedes Bewegungsproblem auf eine unzureichende Bearbeitungsgenauigkeit zurückzuführen ist.
Übermäßige Wellendurchbiegung
Mögliche Ursachen:Eine zu klein dimensionierte Welle, eine zu große freitragende Länge, eine unzureichende Abstützung oder Belastungen, die über die Auslegungsbedingungen hinausgehen.
Mögliche Auswirkungen: Die bewegliche Baugruppe kann aus ihrer vorgesehenen Position verrutschen, an Bewegungsgenauigkeit einbüßen oder unter Last verstärkte Schwingungen aufweisen.
Prävention: Überprüfen Sie den Wellendurchmesser, die Materialsteifigkeit, die Lastposition, den Abstand zwischen den Stützen und die Befestigungssteifigkeit. Eine Vergrößerung des Wellendurchmessers kann Abhilfe schaffen, jedoch müssen auch die Tragkonstruktion und die Gesamtkonstruktion überprüft werden.
Blockieren, Reibung oder ungleichmäßige Bewegung
Mögliche Ursachen: Eine ungeeignete Passung zwischen Welle und Lager, eine Fehlausrichtung, Oberflächenbeschädigungen, Verunreinigungen oder unzureichende Schmierung.
Mögliche Auswirkungen: Der Laufwiderstand kann zunehmen, die Bewegung kann unregelmäßig werden und es kann zu lokalem Verschleiß kommen.
Prävention:Prüfen Sie die Abmessungen der Welle hinsichtlich der Lageranforderungen, überprüfen Sie die Lauffläche, kontrollieren Sie die Ausrichtungsgenauigkeit bei der Montage und vergewissern Sie sich, dass eine ausreichende Schmierung und Sauberkeit gewährleistet sind. Sollte sich der Widerstand über die gesamte Verfahrstrecke hinweg ändern, überprüfen Sie das gesamte montierte Führungssystem und nicht nur die Welle.
Übermäßiges Spiel und Positionsabweichungen
Mögliche Ursachen: Zu großes Anfangsspiel, Lagerverschleiß, Wellenschleiß oder lockere Befestigungsteile.
Mögliche Auswirkungen:Die bewegliche Baugruppe kann unerwünschtes Spiel entwickeln, wodurch die Positionsgenauigkeit und die mechanische Stabilität beeinträchtigt werden.
Prävention:Überprüfen Sie den Wellendurchmesser, den Zustand der Lager, die Befestigungssicherheit und das tatsächliche Spiel im zusammengebauten System. Der Austausch der Welle allein löst das Problem möglicherweise nicht, wenn das Lager oder die Befestigungskonstruktion die Ursache ist.
Vorzeitiger Verschleiß und Oberflächenschäden
Mögliche Ursachen: Ungeeignete Oberflächenhärte oder -beschaffenheit, unzureichende Schmierung, Verunreinigungen oder ungeeignete Kontaktbedingungen.
Mögliche Auswirkungen: Verschleiß kann die ursprüngliche Passform verändern, die Reibung erhöhen und zu häufigeren Wartungsarbeiten oder zum Austausch von Bauteilen führen.
Prävention: Passen Sie das Material und die Oberflächenbehandlung an die Lagerkontaktfläche und die Betriebsumgebung an. Berücksichtigen Sie im Rahmen der Gesamtkonzeption des Systems die Anforderungen hinsichtlich Schmierung, Abdichtung, Verschmutzungsschutz und Wartung.
Fehlausrichtung nach der Montage
Mögliche Ursachen: Falsche Positionen der Stützblöcke, unebene Montageflächen, durch die Befestigung verursachte Verformungen oder uneinheitliche Montagebezugspunkte.
Mögliche Auswirkungen: Es kann zu ungleichmäßigen Belastungen oder punktuellen Belastungen des Lagers kommen, während das bewegliche Bauteil von seiner vorgesehenen Bahn abweichen kann.
Prävention: Überprüfen Sie während der Montage die Befestigungsbezugspunkte, die Ausrichtung der Halterungen und die Parallelität. Prüfen Sie, ob sich die Ausrichtung durch das Anziehen der Befestigungselemente verändert, und überprüfen Sie gegebenenfalls die Bewegung nach dem Einbau.
Eine Welle, die die Maßprüfung bestanden hat, kann bei unsachgemäßer Montage dennoch nicht ordnungsgemäß funktionieren. Indem sie Fehler an Bauteilen von Problemen bei der Montage und im Systemdesign unterscheiden, können Ingenieure die richtigen Abhilfemaßnahmen ermitteln und unnötige Nacharbeiten vermeiden.

So wählen Sie die richtige Linearwelle für einen Roboter aus
Die Auswahl einer Linearwelle richtet sich in erster Linie nach den Anforderungen des Bewegungssystems und nicht nach einem Standarddurchmesser oder einer Standardwerkstoffsorte. Ingenieure sollten vor der Festlegung der Spezifikation die Belastung, die Bewegungsgenauigkeit, die Lagerkompatibilität, die Betriebsbedingungen und die Fertigungsanforderungen prüfen.
Lasten und Auflagerbedingungen festlegen
Ermitteln Sie zunächst die auf die Welle einwirkenden Lasten, einschließlich ihrer Richtung, Position, Größe und Schwankungen während des Betriebs. Eine Welle, die eine stationäre Führung trägt, kann andere Anforderungen stellen als eine Welle, die sich zusammen mit einer beladenen Plattform bewegt.
Als Nächstes sind die freitragende Länge der Welle, der Abstand zwischen den Lagern, die Befestigungsanordnung und die zulässige Durchbiegung zu bewerten. Diese Faktoren beeinflussen die Steifigkeit und bestimmen, ob die Welle unter Last ihre vorgesehene Position beibehalten kann.
Die Tragfähigkeit darf nicht allein anhand des Wellendurchmessers oder der Werkstoffbezeichnung bestimmt werden. Die Welle, die Lager, die Stützen und die Befestigungskonstruktion müssen unter den tatsächlichen Betriebsbedingungen zusammenwirken.
Bestimmung der erforderlichen Bewegungsgenauigkeit
Legen Sie die Leistungsanforderungen fest, bevor Sie die Toleranzen auswählen. Je nach Anwendung kann der Schwerpunkt auf der Geradheit der Welle, der Maßgenauigkeit, der Linearbewegungsgenauigkeit oder der Wiederholgenauigkeit des gesamten Mechanismus liegen.
Das sind unterschiedliche Anforderungen. Die geometrische Genauigkeit einer Welle trägt zwar zur Systemleistung bei, doch auch das Lagerspiel, die Ausrichtungsgenauigkeit bei der Montage, die Rahmensteifigkeit und die Antriebssteuerung beeinflussen das Endergebnis.
Wählen Sie die Durchmessertoleranzen entsprechend der Lagerspezifikation und der vorgesehenen Passung aus. Engere Toleranzen sind nur dann sinnvoll, wenn sie einer tatsächlichen funktionalen Anforderung entsprechen.Unnötig strenge Spezifikationen können die Bearbeitungs- und Prüfkosten in die Höhe treiben, ohne dass dadurch ein nennenswerter Leistungsvorteil erzielt wird.
Wählen Sie das Material und die Oberflächenbeschaffenheit aus
Bei der Materialauswahl sollten die Belastung der Welle, die Verschleißbeanspruchung, das Korrosionsrisiko, Gewichtsbeschränkungen und das Budget berücksichtigt werden. Kohlenstoffstahl oder gehärteter Stahl eignen sich möglicherweise für Anwendungen, bei denen Verschleißfestigkeit gefragt ist, während in Umgebungen, in denen Korrosion ein Problem darstellt, eine geeignete Edelstahlsorte vorzuziehen sein kann.
Stellen Sie anschließend fest, ob die Welle einer Wärmebehandlung, einem Präzisionsschliff oder einer anderen Oberflächenbehandlung unterzogen werden muss. Auch die Schmierung, die Verschmutzungssituation und die Wartungsbedingungen sollten bei der Entscheidung eine Rolle spielen.
Wählen Sie das Material und die Oberflächenbeschaffenheit als kombinierte Spezifikation aus.Das Material muss die erforderlichen mechanischen Eigenschaften aufweisen, und der Fertigungsprozess muss die für das Lagersystem erforderlichen Fertigmaße und Oberflächeneigenschaften gewährleisten.
Überprüfen Sie die Wellengeometrie und die Anforderungen an die Integration
Bevor Sie ein Angebot anfordern, geben Sie bitte die Gesamtlänge der Welle, die Durchmesser, die Endausführungen und die Befestigungsschnittstellen an. Geben Sie außerdem alle erforderlichen Schultern, Gewinde, Sicherungsringnuten, Durchgangsbohrungen oder sonstigen bearbeiteten Merkmale an.
Vergleichen Sie diese Maße mit den zugehörigen Bauteilen, darunter Linearlager, Stützblöcke und Antriebsbaugruppen. Berücksichtigen Sie dabei den Zugang für Werkzeuge, den Montageabstand, die Befestigungsmethoden und die Ausrichtung der verbundenen Teile.
Eindeutige Zeichnungen und Schnittstellenanforderungen verringern das Risiko, dass eine Welle gefertigt wird, die zwar die vorgegebenen Maße erfüllt, aber nicht ordnungsgemäß eingebaut oder betrieben werden kann.
Präzision, Kosten und Lebensdauer in Einklang bringen
Nicht jede Roboteranwendung erfordert die engsten verfügbaren Toleranzen oder die aufwendigste Oberflächenbehandlung. Die richtige Spezifikation ist diejenige, die die tatsächlichen Leistungsanforderungen zuverlässig erfüllt.
Konzentrieren Sie sich bei strengeren Kontrollen auf kritische Maße und geometrische Merkmale, die sich auf den Lagersitz, die Verfahrgenauigkeit, die Steifigkeit oder den Verschleiß auswirken. Bei weniger kritischen Merkmalen können, sofern es die Konstruktion zulässt, wirtschaftlichere Toleranzen gewährt werden.
Berücksichtigen Sie auch die Kosten für Wartung, Ausfallzeiten, Inspektionen und Ersatz – nicht nur den Anschaffungspreis des Teils.
Eine kostengünstige Linearwelle ist eine Welle, die die geforderte Leistung konstant erfüllt, ohne dass dabei unnötige Komplexität bei der Fertigung entsteht.Eine klar definierte Spezifikation trägt dazu bei, Präzision, Lebensdauer und Gesamtbetriebskosten in Einklang zu bringen.

Anwendungen von Linearwellen in Robotersystemen
Linearwellen kommen in Robotersystemen zum Einsatz, die auf geführte lineare Bewegungen angewiesen sind. Ihre Funktion variiert je nach Mechanismus, doch zu den üblichen Aspekten zählen Bewegungsstabilität, Belastbarkeit, Lagerkompatibilität und gleichbleibende Bewegungsabläufe über wiederholte Zyklen hinweg.
Bestückungs- und Materialtransportroboter
Bestückungs- und Materialtransportanlagen befördern Bauteile häufig zwischen festgelegten Aufnahme-, Übergabe- und Ablagepositionen. Wenn eine lineare Welle einen Schlitten oder eine bewegliche Plattform führt, können ihre Geometrie und die Anordnung der Lager die Stabilität dieser Bewegung beeinflussen.
Auch Änderungen der Nutzlast spielen eine wichtige Rolle. Eine Wellen- und Lageranordnung, die unter geringer Belastung zufriedenstellend funktioniert, kann sich stärker durchbiegen, wenn sie schwerere Teile trägt oder mit höherer Beschleunigung betrieben wird.
Bei der Auslegung der Welle sollten sowohl der erforderliche Hub als auch die Belastungen berücksichtigt werden, die bei wiederholten Handhabungszyklen auftreten. Die genaue Funktion der Welle hängt vom mechanischen Aufbau der Anlage ab.
Kartesische Roboter und Portalroboter
Kartesische Roboter und Portalroboter nutzen lineare Bewegungen entlang mehrerer Achsen. Je nach Bauweise können Wellen als Führungen für bewegliche Baugruppen dienen, die sich horizontal, vertikal oder über eine große Spannweite hinweg bewegen.
Bei größeren Verfahrwegen können der Abstand zwischen den Stützen, die Wellendurchbiegung und die Ausrichtung an Bedeutung gewinnen. Verschiedene Achsen können zudem unterschiedliche Belastungen aufnehmen: Eine vertikale Achse kann beispielsweise andere Anforderungen an die Stützen und die Belastung stellen als eine horizontale Achse.
Bei diesen Systemen sollte die Auswahl der Wellen für jede Achse separat geprüft und anschließend im zusammengebauten Mechanismus überprüft werden.
Um über einen langen Verfahrweg hinweg eine präzise Bewegung zu gewährleisten, sind eine geeignete Wellenauslegung, eine geeignete Lagerung und eine korrekte Ausrichtung erforderlich – es reicht nicht aus, lediglich eine hochpräzise Welle zu verwenden.
Linearantriebe und robotergestützte Positioniermodule
Lineare Positioniermodule kombinieren Führungskomponenten mit einem Antriebsmechanismus und einer beweglichen Plattform. Eine Linearwelle kann die Plattform über passende Lager führen, während eine separate Komponente die Antriebskraft liefert.
Diese Komponenten haben unterschiedliche Funktionen. A Linearwelle bietet eine Führungs- oder Auflagefläche; eine Linearführung führt die Bewegung durch eine Schienen- und Blockanordnung; und ein Kugelumlaufspindel, sofern vorhanden, wandelt eine Drehbewegung in eine lineare Bewegung um. Ein Stellantrieb kann mehrere dieser Elemente in einer Baugruppe vereinen.
Bei der Integration müssen die Ingenieure die Abmessungen der Schnittstellen, die Lagerpassung, die Steifigkeit der Lagerung, die Ausrichtung und den verfügbaren Einbauraum überprüfen. Die ausgewählte Welle muss sowohl der Führungsfunktion als auch den Betriebsbedingungen des Moduls entsprechen.
Spezialisierte Roboterausrüstung
Linearwellen können auch in der Laborautomatisierung, in automatisierten Prüfgeräten und anderen Präzisionspositioniersystemen zum Einsatz kommen, bei denen sich Bauteile entlang einer kontrollierten Bahn bewegen müssen.
Bei diesen Anwendungen können die Anforderungen unter anderem eine gleichmäßige Bewegung bei niedrigen Geschwindigkeiten, eine präzise Positionierung, die Kompatibilität mit Reinigungsverfahren oder die Beständigkeit gegenüber Umwelteinflüssen umfassen. Die Prioritäten hängen von der jeweiligen Anlage und ihren Betriebsbedingungen ab.
Nicht jeder Robotermechanismus verwendet eine Linearwelle. Drehgelenke und andere Bewegungssysteme können auf unterschiedliche Wellentypen, Lager oder Getriebekomponenten zurückgreifen.
Die entscheidende Frage ist, ob die Anlage eine wellenbasierte Linearführung verwendet und, falls ja, welche mechanischen Anforderungen diese Welle erfüllen muss.

Maßgeschneiderte Bearbeitung und Fertigung von Linearwellen für Roboter
Maßgefertigte lineare Roboterwellen erfordern häufig spezifische Abmessungen, Lagerschnittstellen, Endausführungen und Oberflächeneigenschaften, die Standardkomponenten möglicherweise nicht bieten. Eine erfolgreiche Fertigung beginnt mit klaren technischen Anforderungen und einem auf das Fertigteil abgestimmten Verfahren.
Von CAD-Zeichnungen zu Bearbeitungsanforderungen
Hersteller benötigen in der Regel eine technische Zeichnung oder eine CAD-Datei, in der die Abmessungen, das Material, die Toleranzen, die Anforderungen an die Oberflächenbeschaffenheit und die kritischen Schnittstellen der Welle festgelegt sind.
Besonderes Augenmerk sollte auf die Passungsmaße, geometrischen Toleranzen und Endmerkmale gelegt werden. Fehlende Angaben können zu inkompatiblen Passungen, unerwartetem Spiel oder Montageproblemen führen.
Falls die Welle mit einem bereits vorhandenen Linearlager oder einer bestehenden Lagerung zusammenarbeiten soll, geben Sie bitte die entsprechenden Bauteilspezifikationen und Schnittstellenanforderungen an.
Eine vollständige Zeichnung sollte nicht nur die Form der Welle definieren, sondern auch die Eigenschaften, die bestimmen, wie sie in die Baugruppe passt und dort funktioniert.
Auswahl des richtigen Bearbeitungsverfahrens
Die Bearbeitungsmethode hängt vom Werkstoff, der Geometrie, den Toleranzen, den Oberflächenanforderungen und der Produktionsmenge der Welle ab.
Das CNC-Drehen wird üblicherweise für zylindrische Profile, abgestufte Durchmesser, Schultern und Gewinde eingesetzt. Präzisionsschleifen kann hinzukommen, wenn bestimmte Durchmesser oder Oberflächeneigenschaften eine genauere Kontrolle erfordern. Durch zusätzliche Bearbeitungsverfahren lassen sich Nuten, Bohrungen und spezielle Befestigungsflächen herstellen.
Manche Wellen lassen sich effizient allein durch Drehen fertigen, während andere mehrere Arbeitsschritte erfordern, um die geforderten Spezifikationen zu erfüllen.
Das richtige Verfahren ist dasjenige, mit dem die erforderlichen funktionalen Eigenschaften bei zuverlässiger Qualität und zu angemessenen Kosten erreicht werden – und nicht eine festgelegte Abfolge, die auf jede Welle angewendet wird.
Validierung von Prototypen und Konsistenz in der Produktion
Die Prototypenfertigung ermöglicht es Ingenieuren, kritische Maße, die Kompatibilität von Lagern, Einbaumaße und die Machbarkeit der Montage zu überprüfen, bevor sie sich auf größere Stückzahlen festlegen.
Sobald die Konstruktion freigegeben ist, erfordert die Fertigung einheitliche Bearbeitungsverfahren und geeignete Prüfverfahren, um Abweichungen zwischen den Bauteilen zu kontrollieren. Kritische Maße und geometrische Merkmale sollten anhand der Zeichnung überprüft und nicht allein anhand des äußeren Erscheinungsbildes beurteilt werden.
Gegebenenfalls kann eine Passungsprüfung oder ein Testlauf im zusammengebauten Zustand dazu beitragen, sicherzustellen, dass die Welle mit den zugehörigen Bauteilen wie vorgesehen funktioniert.
Ein erfolgreicher Prototyp belegt die anfängliche Machbarkeit; eine wiederholbare Produktion zeigt, dass die geforderte Qualität über den gesamten Auftrag hinweg gewährleistet werden kann.
Was sollte eine Angebotsanfrage für die Bearbeitung von Wellen enthalten?
Eine klare Angebotsanfrage (RFQ) hilft Herstellern dabei, die Machbarkeit zu beurteilen, das geeignete Verfahren auszuwählen und ein genaueres Angebot zu erstellen. Geben Sie gegebenenfalls die folgenden Informationen an:
· Zeichnungen oder CAD-Dateien: Teilegeometrie, Maße und Revisionsangaben.
· Materialanforderungen:Werkstoffgüte, erforderliche Zertifikate und Wärmebehandlung, sofern angegeben.
· Kritische Toleranzen:Wellendurchmesser, Passungen und andere festgelegte Maße.
· Geometrische und Oberflächenanforderungen: Geradheit, Rundheit, Zylindrizität, Oberflächenrauheit oder Härte, sofern erforderlich.
· Endfunktionen und Schnittstellen:Gewinde, Schultern, Nuten, Bohrungen und Befestigungsdetails.
· Bestellmenge: Anzahl der Prototypen und voraussichtliches Produktionsvolumen, sofern bekannt.
· Prüfvorschriften: Erforderliche Berichte, Messprotokolle oder sonstige Qualitätsunterlagen.
· Betriebsbedingungen: Belastung, Lagertyp, Korrosionsbelastung, Schmierung oder sonstige anwendungsbezogene Details, die die Material- und Verfahrensauswahl beeinflussen.
Je klarer die funktionalen Anforderungen definiert sind, desto leichter lassen sich Fertigungsrisiken bereits vor Produktionsbeginn erkennen.
Häufig gestellte Fragen zu linearen Roboterwellen
Was ist der Unterschied zwischen einer Roboterwelle und einer Linearwelle?
Der Begriff „Roboterwelle“ ist ein Oberbegriff für Wellenkomponenten, die in Robotermechanismen zum Einsatz kommen, darunter Antriebswellen und Wellen in Drehgelenken. Eine Linearwelle wird speziell zur Führung oder Abstützung linearer Bewegungen verwendet, typischerweise in Kombination mit geeigneten Lagern. Die erforderlichen Geometrie- und Leistungsmerkmale hängen von der Funktion der Welle ab.
Wie wirkt sich eine lineare Welle auf die Genauigkeit eines Roboters aus?
Die Geradheit der Welle, die Maßgenauigkeit, die Oberflächenbeschaffenheit und die Passung der Lager können die geführte Bewegungsbahn und die mechanische Stabilität beeinflussen. Die endgültige Genauigkeit des Roboters hängt jedoch auch von der Ausrichtungsgenauigkeit bei der Installation, der strukturellen Steifigkeit, den Antriebskomponenten und den Steuerungssystemen ab. Eine präzise Welle allein kann keine bestimmte Genauigkeit auf Systemebene garantieren.
Ist eine größere lineare Welle für einen Roboter immer besser?
Nein. Ein größerer Durchmesser kann zwar die Biegesteifigkeit verbessern, führt jedoch möglicherweise auch zu einem höheren Gewicht, einer größeren Trägheit, einem höheren Platzbedarf und höheren Kosten. Die geeignete Größe hängt von der Belastung, der freitragenden Länge, der Auflageranordnung, der Lagerkompatibilität und den erforderlichen Bewegungsleistungen ab.
Muss jede Präzisions-Linearwelle gehärtet und geschliffen werden?
Nein. Die Wärmebehandlung und das Schleifen hängen von der erforderlichen Verschleißfestigkeit, der Lagerfläche, den Maßtoleranzen und der Oberflächengüte ab. Bei einigen Anwendungen sind möglicherweise beide Verfahren erforderlich, während bei anderen die funktionalen Anforderungen durch einen einfacheren Fertigungsweg erfüllt werden können.
Welche Wellentoleranz ist für Linearlager geeignet?
Die geeignete Toleranz hängt vom Lagertyp, der vorgegebenen Passung, den Betriebsbedingungen und dem erforderlichen Spiel ab. Bezeichnungen wie „h6“ können für bestimmte Anwendungen geeignet sein, sollten jedoch nicht als allgemeingültige Vorgabe betrachtet werden. Überprüfen Sie die Wellentoleranz stets anhand der Angaben des Lagerherstellers und der Konstruktionsauslegung der Baugruppe.
Wie verhindert man, dass sich eine Linearwelle verbiegt?
Berücksichtigen Sie den Wellendurchmesser, die Materialsteifigkeit, die freitragende Länge, die Größe und Lage der Belastung sowie die Anordnung der Lagerungen. Je nach Konstruktion kann es hilfreich sein, die freitragende Länge zu verringern oder geeignete Lagerungen hinzuzufügen. Die Welle und die Befestigungskonstruktion sollten gemeinsam bewertet werden, anstatt sich allein auf den Durchmesser zu stützen.
Kann eine maßgefertigte Welle in einem Robotersystem verwendet werden?
Ja. Eine maßgefertigte Welle kann für einen bestimmten Robotermechanismus konstruiert werden, sofern ihre Abmessungen, ihr Werkstoff, ihre Toleranzen, ihre Oberflächenbeschaffenheit und ihre Schnittstellen den Anforderungen der Anwendung entsprechen. Eine Prüfung des Prototyps und gegebenenfalls Montageversuche tragen dazu bei, die Kompatibilität vor der Serienfertigung zu überprüfen.
Welche Angaben sind erforderlich, um ein individuelles Angebot für Roboterwellen anzufordern?
Bitte legen Sie eine technische Zeichnung oder CAD-Datei, die Materialspezifikation, die Bestellmenge, kritische Maße und Toleranzen, Anforderungen an die Oberflächenbehandlung sowie Prüfvorgaben vor. Angaben zum Lager, zur Lageranordnung, zur Belastung und zur Betriebsumgebung sind ebenfalls hilfreich, sofern diese Auswirkungen auf die Konstruktion der Welle oder den Fertigungsprozess haben.
